
Por qué la selección de tuercas de inserción de latón es más que una simple comparación de precios
Una pequeña pieza roscada puede determinar si un producto se ensambla correctamente, resiste el mantenimiento repetido o desarrolla un costoso problema de fijación después de la entrega.
Consideremos una carcasa de plástico para equipos asegurada con tornillos. Durante el ensamblaje inicial, las piezas parecen encajar correctamente. Los tornillos se aprietan, la carcasa se cierra y la unidad terminada pasa la inspección visual.
Varias semanas después, los técnicos descubren que algunas piezas giran dentro de sus soportes de plástico al retirar las tapas para el mantenimiento. Otras piezas se salen al apretar los tornillos. El problema ya no se limita a los componentes metálicos económicos. Afecta a los productos terminados, la mano de obra de montaje, las piezas de repuesto y la confianza del cliente.
Por eso, elegir un proveedor de tuercas con inserto de latón requiere una comprensión completa del sistema de fijación.
Para los compradores OEM, los gerentes de compras y los ingenieros de producto, las preguntas importantes no son simplemente:
-
¿Cuál es el precio por 1000 unidades?
-
¿Está disponible el inserto en M3, M4 o M6?
-
¿Puede el proveedor fabricar un componente de color latón?
Las preguntas más importantes se refieren a la aplicación real.
¿Qué aleación de latón se especifica? ¿Cómo se instalará el inserto? ¿Qué material (plástico, madera u otro) lo rodea? ¿Cuánto par de torsión debe resistir la unión? ¿Qué sucede cuando se retira repetidamente el tornillo? ¿Se puede suministrar el producto aprobado de forma consistente en futuros pedidos de producción?
Un proveedor que comprenda estos requisitos puede aportar más valor que uno que solo ofrezca un presupuesto bajo.
Esta guía explica cómo seleccionar insertos roscados de latón, comparar métodos de instalación, evaluar los requisitos de material y dimensiones, establecer pruebas de calidad significativas y preparar una especificación de compra OEM completa.
También explica cuándo un inserto de latón no es la solución adecuada.
Para los compradores que necesiten geometría de inserto personalizada o elementos de fijación relacionados, JHFIX ofrece una gama más amplia de tuercas e insertos roscados, con evaluación basada en planos y muestras de los materiales adecuados, los componentes de acoplamiento, las condiciones de instalación y los requisitos de embalaje.
Se deben confirmar las opciones específicas de aleación de latón, la viabilidad de fabricación y las condiciones comerciales para cada proyecto.
Respuesta rápida: ¿Qué características debe tener un proveedor confiable de tuercas insertables de latón?
Un proveedor confiable debe poder proporcionar o coordinar un inserto roscado que cumpla con el plano aprobado por el comprador, los requisitos de material, el proceso de instalación, el rendimiento funcional y las especificaciones comerciales.
Los principales criterios de evaluación son:
-
Trazabilidad del material: La aleación de latón debe estar claramente identificada, en lugar de inferirse por su color.
-
Precisión de la rosca: Las roscas internas deben coincidir con el diámetro, el paso, la tolerancia y la precisión del perno especificados.
acoplamiento. Geometría externa: Los moleteados, ranuras, hombros y bridas deben ser compatibles con el proceso de instalación seleccionado.
Compatibilidad de la aplicación: El inserto debe evaluarse con el plástico, madera u otro material huésped previsto.
Repetibilidad de la instalación: El proceso aprobado debe producir un asentamiento uniforme sin dañar el material circundante.
Validación mecánica: Las pruebas de extracción, torsión y otras pruebas requeridas deben utilizar métodos y criterios de aceptación acordados.
Capacidad OEM: Los planos, muestras, tolerancias y características especiales deben revisarse antes de la producción.
Documentación de calidad: Los requisitos de inspección y los registros de materiales deben Coincidir con las especificaciones de compra reales.
-
Control de embalaje: Los tamaños de rosca, las longitudes y las variantes de aspecto similar deben permanecer correctamente identificados.
-
Fiabilidad comercial: La cantidad mínima de pedido (MOQ), las herramientas, el muestreo, el plazo de producción y las condiciones de pedidos repetidos deben confirmarse por escrito.
La mejor decisión de compra se basa en el ensamblaje aprobado, no simplemente en la apariencia o el costo unitario del inserto.
¿Qué es una tuerca de inserción de latón?
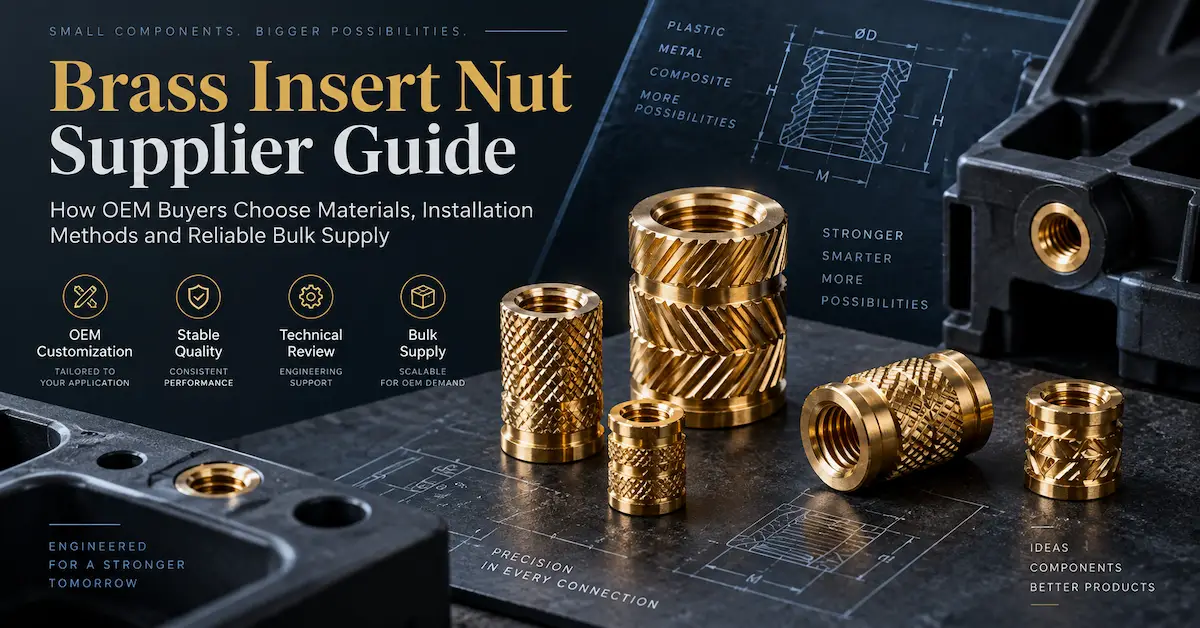
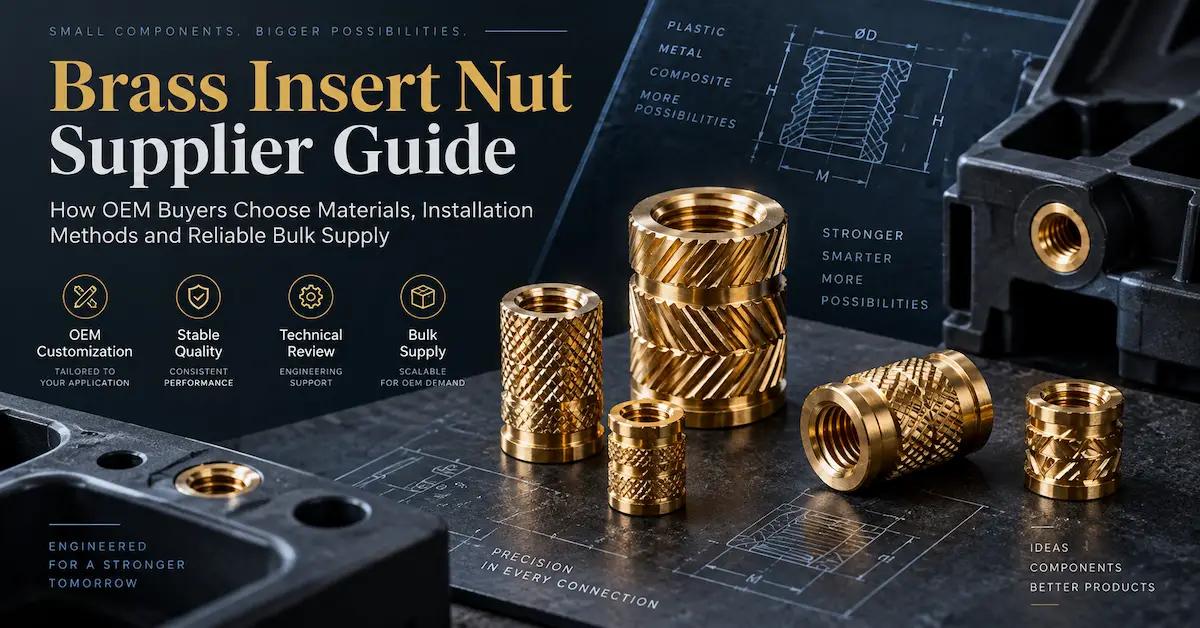
Una tuerca de inserción de latón, también llamada inserto roscado de latón, es un componente metálico diseñado para proporcionar una rosca interna dentro de un material huésped compatible.
La mayoría de los diseños consisten en un cuerpo de latón cilíndrico o con forma especial con una rosca interna.
El exterior del componente puede incluir:
- data-spread="false">
-
Moleteado recto
-
Moleteado en diamante
-
Moleteado helicoidal
-
Ranuras
-
Socavados
-
Roscas externas
-
Tarras
-
Bridas
-
Hombros
-
Guías de instalación
Estas características externas ayudan a que el inserto se acople al material circundante.
Después de la instalación, se puede enroscar un tornillo o perno en el inserto. El inserto sirve para asegurar otro componente.
El resultado es un sistema de fijación con dos interfaces distintas.
Interfaz interna: El tornillo se acopla a la rosca de latón.
Interfaz externa: El inserto de latón queda sujeto por el plástico, la madera u otro material adecuado que lo rodea.
Ambas interfaces deben funcionar correctamente.
Un inserto con una rosca interna de excelente calidad aún puede fallar si gira dentro del material huésped.
Por el contrario, un inserto con una fuerte retención externa puede resultar inadecuado si su rosca interna no coincide con el elemento de fijación requerido.¿Por qué se utiliza el latón para insertos roscados?
El latón se utiliza ampliamente porque ciertas aleaciones ofrecen una útil combinación de maquinabilidad, resistencia a la corrosión e idoneidad para componentes roscados de precisión.
El latón también conduce el calor eficazmente, lo que lo hace apropiado para algunos diseños de insertos instalados mediante calor.
Sin embargo, el latón no es un material de una sola calidad.
Las diferentes aleaciones de latón pueden tener distintas propiedades mecánicas, composiciones, características de procesamiento y consideraciones normativas.
Los compradores deben especificar la aleación real cuando la selección del material afecte a la aplicación.
El rendimiento final depende de la combinación de material, geometría, instalación y material base, no solo del latón.
Tipos principales de insertos roscados de latón
Tuercas de inserto de latón Se fabrican en diferentes configuraciones debido a que el método de instalación y el material base pueden variar sustancialmente.
Un diseño pensado para la inserción térmica en ABS moldeado no debe utilizarse automáticamente como un accesorio a presión para madera dura.
La siguiente comparación proporciona un punto de partida útil.
Se trata de enfoques de ingeniería distintos.
Deben compararse en función de los requisitos del producto final.
Insertos de latón termoendurecibles para componentes termoplásticos
Los insertos roscados de latón termoendurecibles se utilizan con frecuencia cuando los componentes plásticos requieren roscas de máquina reutilizables.
El proceso de instalación utiliza calentamiento controlado para ablandar una zona localizada del termoplástico alrededor del inserto.
A continuación, se coloca el inserto. colocado en el orificio preparado.
A medida que el material fluye alrededor de los elementos de retención externos del inserto y posteriormente se enfría, forma una conexión mecánica entre el inserto metálico y el plástico.
La resistencia de esta conexión depende de la geometría, la resina, las condiciones del proceso y la calidad de la instalación.
Aplicaciones comunes de insertos termofijados
Usos típicos:
Carcasas de equipos electrónicos
Caja de control de plástico
Ensamblajes de productos de consumo
Componentes de electrodomésticos
Soportes de montaje de plástico
Cubiertas reparables
Componentes interiores de automóviles seleccionados
Accesorios de muebles termoplásticos
Estas aplicaciones suelen requerir una conexión roscada que se pueda abrir y volver a ensamblar durante el proceso. servicio.
Qué deben verificar los compradores
Una especificación profesional para insertos termofijables debe incluir:
-
Grado de resina plástica
-
Contenido de relleno
-
Geometría del saliente
-
Diámetro del orificio piloto
-
Profundidad del orificio
-
Diámetro exterior del inserto
-
Patrón del moleteado
-
Longitud del inserto
-
Equipo de instalación
-
Control de temperatura Método
-
Presión o fuerza de instalación
-
Velocidad de inserción
-
Profundidad de asentamiento
-
Procedimiento de enfriamiento
No existe una temperatura de calentamiento universalmente correcta para cada inserto de latón.
El rango de temperatura de proceso adecuado depende principalmente del termoplástico base y de la disposición completa de la instalación.
El fabricante de la resina y los requisitos de diseño del inserto deben guiar el desarrollo del proceso.
Riesgos de la instalación por termofijación
Los problemas comunes incluyen:
-
Flujo insuficiente de plástico alrededor del moleteado
-
Excesivo flash
-
Protuberancias deformadas
-
Inserciones inclinadas
-
Asentamiento incompleto
-
Retención rotacional reducida
-
Rendimiento de extracción deficiente
-
Roscas internas dañadas
Una instalación de prueba debe confirmar que el plástico ablandado llena suficientemente las características de retención previstas sin causar daños inaceptables.
Importante: La instalación mediante termofijación generalmente está diseñada para termoplásticos compatibles. Los materiales termoestables convencionales no se ablandan ni fluyen de la misma manera.
Un comprador que trabaje con materiales termoestables debería evaluar una estrategia de inserción alternativa.
Inserciones ultrasónicas de latón: ¿Cuándo es adecuado este método?
La inserción ultrasónica utiliza vibración mecánica de alta frecuencia para generar calentamiento localizado en la interfaz entre la inserción y el plástico compatible.
Esto puede permitir que el material plástico fluya alrededor de las características exteriores de la inserción.
Después del proceso, el material se solidifica y retiene el componente.
La inserción ultrasónica puede ser apropiada para líneas de producción que ya cuentan con sistemas de ensamblaje ultrasónico adecuados.
Sin embargo, requiere un control de proceso cuidadoso.
Variables importantes:
-
Amplitud
-
Aplicada Fuerza
-
Velocidad de inserción
-
Alineación de la bocina
-
Tiempo de instalación
-
Estado de la herramienta
-
Material plástico
-
Geometría de inserción
-
Preparación del orificio
Instalación por termofijación vs. instalación ultrasónica
Ninguno de los dos procesos debe considerarse universalmente superior.
La instalación por termofijación puede ser más fácil de evaluar para algunas geometrías y condiciones de producción.
La inserción ultrasónica puede ofrecer ventajas en otros entornos de fabricación automatizados.
El mejor proceso es aquel que puede producir repetidamente el rendimiento de instalación requerido sin daños inaceptables. o variación.
Durante la aprobación, los compradores deben comparar ambos métodos utilizando el mismo diseño de inserto, material base, estado del orificio y criterios de aceptación cuando sea técnicamente apropiado.
Insertos de latón a presión: La instalación rápida requiere un diseño de orificio correcto
Los insertos a presión se basan en el acoplamiento mecánico con el material base.
A diferencia de los diseños termofijados, no requieren necesariamente un procesamiento térmico.
Dependiendo del diseño del inserto, las nervaduras externas, el moleteado u otras características de retención se acoplan al material durante la inserción.
Esto puede proporcionar un método de instalación relativamente sencillo.
Sin embargo, un proceso aparentemente simple aún puede generar problemas de ingeniería importantes.
¿Qué sucede si el orificio piloto es demasiado pequeño?
Un orificio de tamaño insuficiente puede producir una fuerza de inserción excesiva.
Las posibles consecuencias incluyen:
-
Agrietamiento de la protuberancia
-
Deformación plástica
-
Tensión superficial
-
Desalineación del inserto
-
Asentamiento incompleto
¿Qué sucede si el orificio piloto es demasiado grande?
Un orificio sobredimensionado puede reducir la retención.
Posibles consecuencias:
-
Rotación del inserto
-
Asentamiento inestable
-
Reducción de la extracción resistencia
-
Variación entre ensamblajes
Cuándo no son apropiados los insertos a presión
Un diseño a presión puede no ser la mejor opción cuando la geometría del saliente disponible no tolera la tensión de inserción requerida o cuando la carga funcional de la unión excede su retención validada.
Para un comprador OEM, la facilidad de instalación no debe reemplazar la verificación mecánica.
Insertos de latón moldeados para piezas moldeadas por inyección
Los insertos moldeados se colocan en un molde antes de introducir el plástico.
Durante el moldeo, el material se adapta a la geometría exterior del inserto.
Este método puede ser útil cuando una aplicación requiere un acoplamiento mecánico sustancial y el diseño del producto permite la colocación del inserto durante el moldeo.
Sin embargo, la instalación moldeada introduce costos de producción adicionales. Consideraciones.
Requisitos críticos
Los compradores deben evaluar:
-
Posicionamiento del inserto
-
Orientación
-
Retención del molde
-
Protección de la rosca interna
-
Flujo del material
-
Prevención de rebabas
-
Estabilidad dimensional
-
Comportamiento de enfriamiento
-
Manipulación durante el moldeo
-
Inspección de la pieza terminada
Un inserto roscado que se mueve durante el moldeo puede producir un componente que no se pueda ensamblar correctamente.
Un inserto que permite que el plástico entre en el orificio interno también puede crear problemas de calidad de la rosca.
Instalación moldeada vs. post-moldeo
La instalación moldeada y la post-moldeo deben compararse considerando todo el proceso de fabricación.
La instalación moldeada puede proporcionar un fuerte acoplamiento mecánico en diseños adecuados, pero requiere que el inserto esté correctamente posicionado y retenido dentro del proceso de moldeo.
La instalación post-moldeo introduce una operación de ensamblaje adicional, pero puede ofrecer diferente flexibilidad de fabricación.
La decisión correcta depende del volumen, las herramientas, el diseño del componente, el equipo de instalación y el rendimiento requerido.
Insertos de latón para aplicaciones en madera y muebles
Aunque los insertos roscados de latón se asocian fuertemente con componentes de plástico, algunos diseños también se pueden usar en aplicaciones de madera o paneles de ingeniería.
La distinción importante es el acoplamiento externo. método.
Un inserto termoendurecible diseñado para termoplásticos no debe especificarse automáticamente para MDF o aglomerado.
Del mismo modo, un inserto para muebles con rosca externa no debe utilizarse automáticamente en una carcasa de plástico.
Muebles de madera maciza
Se pueden considerar insertos de latón para ciertas uniones desmontables de muebles.
Entre las posibles aplicaciones se incluyen:
-
Montaje de patas de mesa
-
Estructuras de muebles desmontables
-
Montaje de accesorios
-
Conjuntos de madera funcionales
-
Herrajes especiales para muebles
La especie de madera, la dirección de la veta, la preparación del orificio, el proceso de instalación y el rendimiento requerido de la unión deben ser evaluado.
MDF y aglomerado
Los paneles de muebles de ingeniería pueden comportarse de manera diferente a la madera maciza.
Un proveedor no debe asumir que un inserto validado en un panel tendrá el mismo rendimiento en otro.
Las condiciones relevantes incluyen:
-
Densidad del panel
-
Espesor
-
Estado de la superficie
-
Geometría del orificio guía
-
Distancia desde los bordes
-
Dirección de instalación
-
Carga en la junta
-
Número de ensamblajes previstos ciclos
Por qué importa la geometría de los insertos
Los insertos para madera y tableros de ingeniería pueden usar una rosca externa u otro perfil de acoplamiento diseñado específicamente para el sustrato.
JHFIX actualmente muestra productos que incluyen Tuercas de inserción para madera con cabeza hexagonal e insertos roscados para muebles relacionados.
Estas páginas muestran la categoría de productos de tuercas de inserción de la empresa y la revisión de especificaciones basada en planos.
No deben interpretarse como una confirmación de que las piezas fotografiadas sean de latón macizo.
Si el proyecto requiere una aleación de latón en particular, ese requisito debe revisarse y confirmarse por separado.
Tuercas de latón vs. insertos de acero y acero inoxidable
La selección del material es una decisión común para el comprador.
El latón, el acero al carbono y el acero inoxidable pueden ser adecuados para ciertas aplicaciones de insertos roscados.
Sin embargo, sus propiedades y requisitos de fabricación difieren.
La comparación debe realizarse utilizando el grado exacto del material y el componente terminado.
Un metal base más resistente no necesariamente produce un inserto instalado más resistente si el plástico o la madera circundantes son el factor limitante.
Cuándo puede preferirse el latón
El latón puede ser atractivo cuando:
-
El mecanizado de precisión es requerido
-
Un diseño con instalación térmica es adecuado
-
La aplicación se beneficia de las características del latón
-
La resistencia a la corrosión es importante
-
El diseño aprobado utiliza una configuración de inserto de latón ya establecida
Cuándo otro material puede ser mejor
Otros materiales pueden ser dignos de consideración cuando:
-
La resistencia mecánica es el requisito principal
-
El entorno de servicio genera problemas de compatibilidad
-
El latón es innecesariamente caro para la aplicación
-
El proceso de fabricación favorece otro material aleación
-
Los requisitos reglamentarios o de composición del material no se pueden cumplir con el grado de latón propuesto.
La elección del material debe basarse en una revisión de ingeniería, no en la preferencia por un color de metal en particular.
Grados de material de latón: ¿Qué deben especificar los compradores OEM?
Uno de los errores de abastecimiento más importantes es solicitar simplemente:
"Tuerca insertable de latón, M4."
Esta descripción no define un requisito de material completo.
Las aleaciones de latón difieren en composición y características de procesamiento.
Por ejemplo, los grados de latón de fácil mecanizado se suelen considerar para componentes torneados de precisión.
El contenido de plomo y otros elementos de aleación pueden influir en el comportamiento del mecanizado y en los requisitos de cumplimiento.
Información del material que se debe incluir en un Solicitud de cotización
Especificar:
-
Denominación de aleación de latón requerida
-
Norma de material aplicable
-
Composición química aceptable
-
Condición del material requerida, cuando corresponda
-
Requisitos de sustancias restringidas
-
Documentación de trazabilidad
-
Aleaciones alternativas aprobadas
Si el comprador no tiene una aleación predeterminada, se le puede solicitar al proveedor que recomiende opciones adecuadas para su revisión de ingeniería.
Sin embargo, no se deben introducir sustituciones sin aprobación.
Por qué el color del latón no es... Suficiente
Un inserto roscado amarillo o dorado no necesariamente está hecho de latón macizo.
Podría ser de otro metal con un tratamiento superficial decorativo o protector.
Del mismo modo, diferentes aleaciones de latón pueden tener una apariencia visual similar.
Para compras OEM, el material base y el acabado superficial deben identificarse por separado.
Si una especificación de compra requiere latón macizo, un recubrimiento de color latón no es un sustituto equivalente.
Contenido de plomo, RoHS y REACH: Preguntas importantes sobre cumplimiento
El cumplimiento es particularmente importante para los compradores que venden ensamblajes electrónicos, productos de consumo o productos destinados a mercados regulados.
Algunas aleaciones de latón mecanizables contienen adiciones intencionales de plomo.
Esto crea una distinción importante entre la idoneidad del material y la aceptabilidad regulatoria.
Un comprador no debe asumir que todas las aleaciones de latón son Sin plomo.
Consideraciones sobre RoHS
Para equipos eléctricos y electrónicos comercializados en los mercados pertinentes, deben evaluarse los requisitos RoHS aplicables.
Pueden aplicarse ciertas exenciones a usos específicos del plomo en aleaciones de cobre, sujetas a condiciones detalladas y periodos de validez.
Estas exenciones no deben considerarse permanentes ni de aplicación universal.
Los compradores deben verificar:
-
Categoría del producto
-
Mercado de destino
-
Requisitos legales vigentes
-
Composición del material
-
Exención aplicable, si la hubiera
-
Proveedor de apoyo Documentación
Consideraciones REACH
Los requisitos del mercado europeo también pueden generar obligaciones relacionadas con las sustancias presentes en los artículos y la comunicación en la cadena de suministro.
El comprador debe definir las declaraciones y la información complementaria necesarias para el producto y el mercado en cuestión.
Productos infantiles y aplicaciones especiales
Los productos destinados a niños u otras aplicaciones restringidas pueden tener requisitos adicionales.
Un componente apto para equipos industriales no debe considerarse automáticamente aceptable para un producto de consumo infantil.
Qué solicitar a un proveedor
Según el proyecto:
-
Declaración de composición del material
-
Certificado de aleación
-
Sustancias restringidas relevantes Declaración
-
Informe de prueba, si es necesario
-
Información de trazabilidad
-
Procedimiento aprobado de sustitución de materiales
Evite aceptar una declaración genérica como "latón ecológico" en lugar de documentación específica.
Tamaño, paso y tolerancia de la rosca: las pequeñas diferencias importan
Un inserto de latón proporciona una interfaz de rosca de máquina.
Por lo tanto, la calidad de la rosca interna es esencial.
Las designaciones comunes de roscas métricas incluyen:
- data-spread="false">
-
M2
-
M2.5
-
M3
-
M4
-
M5
-
M6
-
M8
Estos ejemplos describen tamaños de rosca métrica comunes en la industria.
No implican que todos los tamaños listados estén disponibles en JHFIX para todos los materiales y diseños de insertos.
Diámetro de la rosca
El diámetro nominal debe coincidir con el del sujetador correspondiente.
Paso de rosca
El paso de rosca también debe coincidir.
Dos componentes con No se debe asumir que dos roscas con el mismo diámetro nominal pero diferente paso son compatibles. Tolerancia de rosca La tolerancia de rosca interna requerida debe definirse según el diseño y la norma aplicable. Para roscas métricas ISO de uso general, la norma ISO 965-1:2026 establece los principios y datos básicos para las tolerancias de rosca. La clase de rosca interna y el método de inspección adecuados deben confirmarse en el plano. Profundidad de rosca El inserto debe proporcionar un acoplamiento útil adecuado para el tornillo correspondiente. Un inserto con la longitud total correcta puede tener una profundidad de rosca útil insuficiente para un ensamblaje en particular. Roscas ciegas frente a roscas pasantes Un inserto ciego requiere atención al acoplamiento del tornillo disponible y al espacio libre de fondo. Un inserto pasante plantea consideraciones diferentes, incluyendo la posible proyección del tornillo y el entorno. holgura.
El plano de la junta debe identificar claramente la disposición requerida.
Diseño de moleteado externo: Por qué la geometría afecta la retención
El exterior de un inserto de latón es tan importante como su rosca interna.
El moleteado y las características de retención relacionadas influyen en cómo interactúa el inserto con el material base.
Moleteado recto
El moleteado recto se asocia comúnmente con resistencia a la rotación.
Su rendimiento depende del diseño completo del inserto y de la instalación.
Moleteado helicoidal
Las características helicoidales pueden influir tanto en la retención rotacional como axial.
La orientación y la geometría deben evaluarse para la disposición real de carga e instalación.
Moleteado en forma de diamante
Los patrones en forma de diamante crean superficies que se intersecan. Características.
Pueden ser útiles para ciertos diseños, pero no son automáticamente la mejor solución para todos los métodos de instalación.
Ranuras y socavados
Las ranuras pueden proporcionar áreas por donde fluye el material plástico compatible durante la instalación por calor o ultrasonidos.
Cuando el material se solidifica, estas características contribuyen a la retención mecánica.
Altura y espaciado del moleteado
Cambiar las dimensiones del moleteado puede afectar a:
-
Fuerza de instalación
-
Desplazamiento del plástico
-
Tensión local
-
Resistencia a la rotación
-
Extracción comportamiento
Aumentar la agresividad del moleteado no garantiza una mejor unión.
El material circundante debe ser capaz de adaptarse a la geometría seleccionada.
Resistencia a la extracción vs. Resistencia a la torsión
Dos de los requisitos funcionales más importantes son la resistencia a la extracción y la resistencia a la torsión.
Describen diferentes mecanismos de fallo.
Resistencia a la extracción
Resistencia a la extracción
Las pruebas de extracción evalúan la resistencia a la extracción axial bajo una configuración de prueba específica.
El resultado depende de:
-
Diseño del inserto
-
Profundidad de instalación
-
Material del soporte
-
Geometría del orificio
-
Condiciones de instalación
-
Dirección de carga
-
Método de prueba
Resistencia al par
Las pruebas de torsión evalúan la resistencia a la rotación no deseada.
Un inserto puede tener una resistencia al par aceptable.
resistencia a la extracción, pero rotación al apretar un tornillo.Esto es particularmente importante para productos que requieren montaje repetido.
Por qué importan ambas pruebas
Una carcasa de plástico puede experimentar cargas axiales durante el uso y cargas rotacionales durante el mantenimiento.
Si solo se prueba la resistencia a la extracción, el comprador puede pasar por alto una falla rotacional.
Si solo se prueba la resistencia al par de torsión, el comprador puede pasar por alto el riesgo de extracción.
El plan de prueba correcto debe reflejar los casos de carga reales del producto terminado.
No compare resultados de pruebas no relacionados
Un proveedor podría anunciar una fuerza de extracción específica para un inserto de latón.
Ese valor no se puede comparar de manera significativa con el resultado de otro proveedor a menos que las condiciones de prueba sean equivalentes.
Un informe útil debe identificar:
-
Dibujo del inserto y material
-
Resina o sustrato huésped
-
Geometría de la muestra de prueba
-
Dimensiones del orificio
-
Proceso de instalación
-
Acondicionamiento
-
Dirección de la carga
-
Equipo de prueba
-
Método de prueba
-
Resultados individuales
-
Criterios de aceptación
Sin esos detalles, una afirmación numérica tiene un valor de ingeniería limitado.
¿Por qué fallan los insertos de latón en componentes de plástico?
Instalación común y Las fallas de servicio pueden deberse a varios mecanismos.
1. Rotación del inserto
El inserto gira dentro del soporte de plástico al apretar el perno.
Las posibles causas incluyen un acoplamiento inadecuado del moleteado, orificios sobredimensionados, flujo de material insuficiente o instalación incorrecta.
2. Extracción del inserto
El inserto se extrae del material circundante.
Las posibles causas incluyen una retención de instalación inadecuada, geometría inadecuada, acoplamiento insuficiente o carga inesperada.
3. Agrietamiento del soporte
El agrietamiento puede ocurrir debido a una tensión de inserción excesiva, un espesor de pared insuficiente, defectos de moldeo locales o una desalineación de la instalación.
4. Rebabas de plástico
El calentamiento excesivo o el desplazamiento del material pueden crear rebabas no deseadas alrededor del inserto.
5. Asentamiento incorrecto
Un inserto que se asienta demasiado alto o demasiado profundo puede interferir con el componente de acoplamiento.
6. Daño en la rosca interna
El tornillo de máquina puede dañar la rosca si el paso, la tolerancia, la alineación o las condiciones de apriete son incorrectas.
7. Aflojamiento
El aflojamiento puede ocurrir cuando el tornillo de ensamblaje llega al tope o la geometría de la junta dirige una fuerza indeseable contra el inserto instalado.
8. Variación entre lotes
Diferentes grados de resina, dimensiones de los insertos, condiciones de los orificios o configuraciones de instalación pueden generar variaciones en el rendimiento.
Tabla de análisis de fallas
| Síntoma | Posible causa | Investigación recomendada |
|---|---|---|
| El inserto gira durante el apriete | Retención rotacional inadecuada | Inspeccionar el moleteado, el tamaño del orificio y el proceso |
| El inserto se sale | Acoplamiento axial deficiente | Revisar el material, la geometría y la carga |
| Protuberancia de plástico Grietas | Estrés excesivo o pared insuficiente | Verificar la geometría del saliente y el método de inserción |
| Inclinación del inserto | Problema de alineación o de herramientas | Verificar la configuración de instalación |
| Aparece rebaba en la superficie | Desplazamiento plástico excesivo | Revisar el calor, la fuerza y la geometría del orificio |
| El tornillo no entra | Daños o desajuste de la rosca | Verificar la rosca y el perno correspondiente |
| El tornillo llega al fondo | Acoplamiento incorrecto o profundidad del orificio | Revisar la pila de juntas y el orificio ciego holgura |
| Diferentes lotes se comportan de manera diferente | Variación del proceso o del material | Comparar muestras controladas y registros |
Un buen proceso de acción correctiva identifica el mecanismo de falla real antes de cambiar el diseño del inserto.
Cómo diseñar salientes de plástico para insertos roscados de latón
Un inserto de latón debe estar soportado por suficiente material huésped.
Un saliente de plástico no es simplemente un orificio en un componente moldeado.
Su geometría influye en la unión instalada.
Diámetro exterior del saliente
El saliente necesita suficiente material circundante para soportar las cargas de inserción y servicio.
Una pared excesivamente delgada puede deformarse o agrietarse.
El diámetro exterior apropiado depende del inserto, la resina, el proceso y Carga.
Diámetro del orificio piloto
El tamaño de orificio recomendado debe obtenerse de la geometría del inserto aprobada y verificarse en el plástico real.
Profundidad del orificio
Un orificio ciego debe proporcionar suficiente espacio para el inserto y cualquier material desplazado.
El tornillo de montaje no debe llegar al fondo de forma que dañe el inserto o el saliente circundante.
Geometría de entrada y desmoldeo
Los orificios moldeados pueden contener características de entrada o desmoldeo.
Estas deben coordinarse con los requisitos de instalación aprobados del inserto.
Calidad del moldeo
Las condiciones locales del material pueden afectar la retención.
Ejemplos:
-
Soldadura o unión Líneas
-
Vacíos
-
Espesor de pared inconsistente
-
Distribución del relleno
-
Contracción local
-
Repetibilidad dimensional deficiente
Un inserto bien fabricado no puede compensar completamente un saliente moldeado defectuoso.
Pruebe el moldeado real
Los bloques prototipo pueden ser útiles durante el desarrollo, pero la aprobación final debe reflejar el componente y el material de producción.
¿Qué industrias suelen adquirir tuercas de inserción de latón?
Los insertos roscados de latón se utilizan en varios sectores de fabricación.
Su importancia radica a menudo en que permiten una conexión roscada funcional en un material base que, de otro modo, no proporcionaría la conexión deseada. Rendimiento de roscas de máquina.
Carcasas electrónicas y eléctricas
Entre las posibles aplicaciones se incluyen:
-
Carcasas de equipos
-
Cajas de controladores
-
Paneles de servicio
-
Soportes de montaje
-
Dispositivos de comunicación
El inserto puede requerir mantenimiento repetido y una alineación precisa de los tornillos.
Componentes interiores de automóviles
Algunos componentes interiores de plástico seleccionados pueden usar insertos roscados.
Los requisitos de compra pueden incluir la trazabilidad del material, consideraciones sobre vibraciones, repetibilidad del ensamblaje y documentación de calidad definida.
El uso en automóviles no implica automáticamente establecer la calificación según un estándar de gestión de calidad automotriz.
Electrodomésticos
Las carcasas, manijas, estructuras de montaje y componentes de mantenimiento de plástico pueden requerir conexiones roscadas.
El comprador debe evaluar la repetibilidad de la instalación, las condiciones de funcionamiento y los requisitos de desmontaje.
Equipos industriales
Las cajas de instrumentos, los paneles de control, las cubiertas de montaje y ciertas piezas estructurales no metálicas pueden usar insertos roscados.
Para estas aplicaciones, el componente debe especificarse de acuerdo con los requisitos mecánicos y ambientales reales.
Componentes de muebles y gabinetes
Los insertos de latón pueden ser apropiados para ciertos accesorios de muebles de plástico o uniones de muebles de madera cuando el diseño del inserto se adapta al material base.
Para aplicaciones de muebles más amplias, JHFIX también ofrece Herrajes y conectores para muebles.
Componentes impresos en 3D
Los insertos termoendurecibles se consideran frecuentemente para piezas impresas termoplásticas adecuadas.
Sin embargo, los componentes impresos introducen variables como:
-
Orientación de impresión
-
Número de paredes
-
Estructura interna
-
Material
-
Temperatura de impresión
-
Densidad local
-
Calidad de los orificios
Un diseño validado en una pieza de plástico moldeada por inyección debería No se aprueba automáticamente para un componente impreso.
Cuando las tuercas de inserción de latón no son la mejor opción
Un proveedor confiable debería estar dispuesto a identificar aplicaciones donde otro método de fijación podría ser más adecuado.
Paredes de plástico muy delgadas
Si no hay suficiente material alrededor del orificio, es posible que el saliente no pueda soportar la inserción requerida.
Instalación térmica de termoplásticos sin soporte
Un método de termofijación convencional puede no ser adecuado para un material huésped termoplástico.
Cargas mecánicas extremadamente altas
La unión podría requerir otro diseño de inserción, otro metal, un perno pasante o una conexión estructural más grande.
Aplicaciones con requisitos de corrosión no resueltos
Si el entorno de servicio implica exposición química o riesgos de corrosión inusuales, la aleación de latón seleccionada debe evaluarse cuidadosamente.
Restricciones de costos severas con requisitos de servicio limitados
Cuando un producto se ensambla solo una vez y no requiere una rosca reutilizable, otro método de fijación puede ser comercialmente apropiado.
Productos con estrictas restricciones de materiales
Algunas aleaciones de latón pueden no cumplir con los requisitos de composición del material del comprador.
En estos casos, evalúe aleaciones o conceptos de fijación alternativos en lugar de asumir que el latón siempre es adecuado.
Cómo se fabrican las tuercas insertables de latón
El proceso de fabricación depende del diseño del componente y de los requisitos de producción.
Los insertos de latón de precisión se asocian comúnmente con procesos de mecanizado, pero el proceso completo puede implicar varias operaciones.
Preparación del material
El material de latón especificado se selecciona de acuerdo con el requisito de material aprobado.
Torneado y perfilado externo
El cuerpo del inserto es Formado según la geometría exterior requerida.
Perforación y roscado interno
El orificio interno y la rosca se fabrican según el plano.
Moleteado o fabricación de características externas
Las características de retención requeridas se forman mediante procesos adecuados.
Desbarbado
El control de rebabas es importante, ya que las partículas metálicas sueltas o los bordes afilados pueden interferir con el montaje.
Limpieza y tratamiento superficial
Los componentes pueden requerir limpieza u otro tratamiento específico.
Inspección
Se evalúan las dimensiones críticas, las características de la rosca y el estado de la superficie.
Embalaje
Los componentes terminados se identifican y embalan según el pedido.
No todos los diseños utilizan la misma secuencia de procesos.
Para las cotizaciones OEM, la ruta de fabricación debe revisarse en función de la Grado de latón especificado, geometría, tolerancia, cantidad de pedido y requisitos de aceptación.
¿Qué control de calidad debe proporcionar un proveedor de tuercas de inserción de latón?
El control de calidad debe centrarse en las características que influyen en la unión instalada.
Inspección del material
Confirmar el grado de latón requerido y la documentación del material.
Inspección dimensional
Medir características críticas como:
-
Longitud total
-
Diámetro exterior del cuerpo
-
Geometría del piloto
-
Diámetro de la brida
-
Dimensiones de la banda moleteada
-
Ranura Dimensiones
-
Concentricidad
-
Profundidad de la rosca
-
Chaflán de entrada
Inspección de la rosca
Verifique la geometría interna de la rosca y la tolerancia acordada.
Utilice calibres de rosca adecuados u otros métodos de inspección según las especificaciones de compra.
Inspección del moleteado
Compruebe el patrón, la geometría, los daños y la consistencia donde estas características influyen en la retención.
Inspección de la superficie
Busque:
- data-spread="false">
-
Rebabas
-
Daños
-
Contaminación
-
Defectos visibles
-
Variación superficial inaceptable
Prueba de instalación funcional
Utilice un material de instalación y condiciones de instalación representativas.
Confirme el asentamiento, la alineación, la usabilidad de la rosca y el rendimiento requerido.
Inspección del embalaje
Verifique la identificación del producto, la cantidad, el acabado, la protección y el etiquetado de la caja.
¿Qué documentación vale la pena solicitar?
Dependiendo de la criticidad del proyecto, un comprador puede solicitar:
- data-spread="false">
-
Plano aprobado
-
Registro de materiales
-
Informe de inspección del primer artículo
-
Resultados de la inspección dimensional
-
Verificación de roscas
-
Informe de prueba funcional
-
Criterios de inspección de superficie
-
Auditoría de embalaje
-
Identificación del lote
El objetivo es obtener los registros necesarios para el proyecto, no recopilar documentos que nunca se utilizarán.
Aprobación de muestras: Cómo calificar un nuevo inserto de latón
Antes de realizar un pedido grande, establezca un control. Proceso de aprobación de muestras.
Primero: Confirmar el plano
Definir la geometría, el material, la rosca interna y los requisitos de superficie previstos.
Segundo: Confirmar el material base
Identificar la resina plástica, la madera u otro sustrato de producción.
Tercero: Confirmar el orificio
Acordar el diámetro, la profundidad y las dimensiones relacionadas del orificio.
Cuarto: Confirmar el método de instalación
Documentar los requisitos del equipo y del proceso.
Quinto: Instalar muestras representativas
Utilizar el componente real o muestras de prueba equivalentes a las de producción.
Sexto: Realizar pruebas funcionales
Evaluar los casos de carga y los criterios de rendimiento acordados.
Séptimo: Inspeccionar el estado de instalación
Donde Las muestras adecuadas, seccionadas transversalmente, pueden ayudar a evaluar el flujo del material y el acoplamiento de las características de retención en los ensamblajes termoplásticos.
Octavo: Aprobar la muestra de referencia
Conserve una referencia controlada para la producción futura.
Una muestra de referencia debe estar asociada con:
-
Revisión del plano
-
Especificación del material
-
Configuración del inserto
-
Condiciones de prueba
-
Requisitos de embalaje
-
Código de artículo aprobado
Esto evita que los pedidos repetidos dependan de descripciones incompletas o fotografías antiguas.
Cómo comparar tuercas de inserción de latón Proveedores
Una comparación de proveedores debe medir su capacidad para cumplir con los mismos requisitos técnicos y comerciales.
| Factor de evaluación | Qué verificar |
|---|---|
| Especialización del producto | Tipos de insertos relevantes y experiencia en aplicaciones |
| Control de materiales | Aleación de latón confirmada y trazabilidad |
| Capacidad de roscado | Diámetro, paso, profundidad y tolerancia requeridos |
| Personalización | Revisión de planos y muestras |
| Fabricación | Proceso adecuado para la propuesta Geometría |
| Inspección | Dimensiones críticas controladas y ajuste de rosca |
| Pruebas funcionales | Instalación, prueba de torsión y evaluación de extracción |
| Cumplimiento | Registros de materiales aplicables y sustancias restringidas |
| Muestreo | Proceso claro de aprobación y revisión |
| Embalaje | Opciones a granel, contadas y de marca propia |
| Condiciones comerciales | Cantidad mínima de pedido (MOQ), herramientas, precio y plazo de entrega tiempo |
| Suministro repetido | Especificación aprobada y control de cambios |
Evite que el rango de tamaños del catálogo del proveedor sustituya la confirmación del pedido real.
Un inserto M4 termofijado y un inserto de madera M4 con rosca externa pueden tener designaciones de rosca interna similares, pero requisitos de instalación completamente diferentes.
Precios de las tuercas insertables de latón: ¿Qué influye en el coste?
El precio unitario de los insertos de latón depende de varios factores.
Aleación de latón
Los diferentes grados de material pueden influir en los costes de materia prima y fabricación.
Dimensiones del inserto
Los cuerpos más grandes o los insertos más largos requieren diferentes cantidades de material y tiempos de procesamiento.
Moleteado
ComplejidadUna geometría de retención compleja puede aumentar los requisitos de producción.
Precisión de la rosca
Unos requisitos más estrictos pueden influir en los costos de fabricación e inspección.
Cantidad de producción
El volumen afecta la asignación de tiempo de preparación, la eficiencia del procesamiento y la economía del empaque.
Operaciones secundarias
La limpieza, los acabados especiales, la inspección adicional o la documentación pueden aumentar los costos.
Herramientas
Los diseños personalizados pueden requerir herramientas de producción específicas.
Empaque
Las bolsas a granel, los conjuntos de componentes contados y los empaques minoristas de marca tienen estructuras de costos diferentes.
Requisitos de entrega
El flete, el destino, las condiciones de envío y el cronograma pueden influir en el costo final de compra.
Comparar el abastecimiento total Costo
Un precio más bajo por inserto no es ventajoso si el componente causa fallas en el ensamblaje.
Una comparación de costos práctica debe considerar:
Costo del componente + costo de instalación + costo de inspección + costo de embalaje + riesgo de calidad esperado + costo de logística.
Esto proporciona una mejor perspectiva de compra que el precio unitario por sí solo.
Cantidad mínima de pedido y plazo de entrega: ¿Qué deben esperar los compradores?
La cantidad mínima de pedido y el plazo de entrega deben confirmarse para la especificación exacta del inserto.
Pueden variar según:
-
Grado de latón
-
Tamaño de la rosca
-
Geometría exterior
-
Herramientas personalizadas
-
Fabricación Ruta
-
Requisitos de inspección
-
Acabado
-
Embalaje
-
Cantidad de pedido
JHFIX publica actualmente información sobre la cantidad mínima de pedido (MOQ) específica para varios productos de insertos roscados dentro de su categoría de tuercas.
Sin embargo, estos productos no deben utilizarse para inferir una MOQ confirmada para un inserto de latón macizo termofijado o moldeado.
Para consultas específicas sobre latón, solicite confirmación por separado de:-
Viabilidad del material y la fabricación
-
Cantidad de muestra
-
Plazo de entrega de la muestra
-
Requisitos de herramientas
-
Cantidad mínima de pedido (MOQ) de producción
-
Plazo de entrega de producción
-
Documentación de inspección
-
Condiciones de embalaje
Es fundamental establecer límites comerciales claros cuando un proyecto pasa de la producción de prototipos a la producción programada.
Personalización de tuercas insertables de latón OEM
El desarrollo de insertos personalizados comienza con un diseño funcional. Requisito.
Los compradores pueden solicitar cambios en:
-
Rosca interna
-
Longitud del inserto
-
Diámetro del cuerpo
-
Diseño del moleteado
-
Disposición de las ranuras
-
Geometría de la brida
-
Perfil de entrada
-
Configuración de orificio ciego o pasante
-
Grado del material
-
Tratamiento de la superficie
-
Embalaje
Sin embargo, la personalización no debe considerarse una promesa ilimitada.
Un diseño propuesto debe revisarse para comprobar su viabilidad de fabricación y compatibilidad de montaje.
Qué enviar para la evaluación técnica
Los documentos más útiles incluyen:
-
Plano de la pieza en 2D o 3D
-
Muestra de inserto existente
-
Sujetador de acoplamiento
-
Especificación del material base
-
Plano del orificio
-
Método de instalación
-
Requisitos de rendimiento
-
Pedido objetivo cantidad
-
Información sobre el embalaje
Los productos existentes de JHFIX de insertos roscados y tuercas demuestran su alcance actual de productos de insertos y tuercas y su enfoque para la revisión según planos o muestras.
Para un proyecto específico de latón, la aleación y el tipo de inserto requeridos deben identificarse claramente para que el equipo pueda evaluar la configuración propuesta en lugar de asumir que coincide con un producto de catálogo existente.
Cómo afecta el embalaje de hardware al suministro de insertos de latón a granel
El embalaje a menudo se pasa por alto durante la calificación de componentes.
Para un gran proyecto OEM, puede afectar la recepción, el almacenamiento, el ensamblaje y la precisión de los pedidos repetidos.
Considere un fabricante que adquiere varias variantes de insertos:
-
M3 Insertos termofijables
Insertos termofijables M4
Insertos M4 de cuerpo más largo
Insertos M5 de inserción a presión
-
Insertos roscados ciegos personalizados
Algunos de estos componentes pueden parecer muy similares.
Si las bolsas o cajas están mal etiquetadas, una línea de montaje puede recibir un inserto técnicamente correcto que pertenece a otro producto.
Embalaje a granel
Apropiado cuando las piezas se introducen en sistemas de producción controlados y el comprador dispone de procedimientos adecuados de recepción e identificación.
Bolsas contadas
Útil para cantidades de montaje definidas o kits de producción más pequeños.
Embalaje compartimentado
Puede ayudar a separar Variantes o combinación de componentes compatibles.
Embalaje de marca propia
Puede ser adecuado para distribuidores, marcas de ferretería o productos minoristas.
JHFIX ofrece soluciones de embalaje en bolsas y opciones de embalaje en cajas para componentes de fijación y kits de ferretería.
Para proyectos con insertos de latón, la viabilidad del embalaje debe evaluarse junto con la especificación final del componente.
Lista de verificación de la solicitud de cotización para compradores de tuercas con insertos de latón
La siguiente tabla puede utilizarse al preparar una consulta OEM.
Campo de la solicitud de cotización Información para Incluir Producto Inserto roscado de latón Aplicación Carcasas de plástico, equipos, muebles u otros usos Dibujo Dibujo o muestra 2D/3D controlado Grado de latón Aleación requerida Rosca interna Tamaño, paso, tolerancia y profundidad Diámetro exterior Cuerpo y moleteado Dimensiones Longitud Longitud total y funcional Geometría Moleteado, ranuras, brida, guía y entrada Método de instalación Termofijado, ultrasónico, a presión, moldeado u otro Material base Grado de resina, contenido de relleno, madera u otro sustrato Detalles del orificio Diámetro, profundidad y tolerancia Tornillo de acoplamiento Diámetro, paso, acoplamiento y junta Rendimiento Criterios de aceptación de extracción, apriete y otros criterios Cumplimiento Documentación de materiales y sustancias restringidas Cantidad Muestra, pedido inicial y previsión anual Embalaje A granel, bolsas contadas, kits o marca propia Destino País de entrega y requisitos logísticos Una solicitud de cotización completa ayuda a los proveedores a cotizar el mismo alcance e identificar incertidumbres antes de que comience la fabricación o el utillaje.
Ejemplo: Tuerca de inserción de latón OEM Consulta
Asunto: Insertos roscados de latón M4 personalizados para carcasas de equipos de plástico
Estimado equipo de JHFIX:
Estamos desarrollando una carcasa de equipo de plástico que requiere insertos roscados de latón M4 para el montaje repetido de tornillos.
Nuestro equipo de ingeniería puede proporcionar el dibujo 2D, la especificación de la aleación de latón propuesta, información sobre la resina plástica, la geometría del saliente moldeado, las dimensiones del orificio piloto, el tornillo de acoplamiento y los requisitos funcionales.
Por favor, revisen si esta configuración de inserto de latón puede ser compatible con su proceso de fabricación o con su proceso de abastecimiento aprobado.
También nos gustaría confirmar:
-
Disponibilidad de materiales y aleaciones
-
Viabilidad de fabricación
-
Desarrollo de muestras Requisitos
-
Alcance de la inspección recomendado
-
Verificación de la rosca interna
-
Requisitos de las pruebas de extracción y torsión
-
Cantidad mínima de pedido
-
Plazo de entrega de producción
-
Opciones de embalaje a granel
Nuestra solicitud inicial es para una evaluación técnica, seguida de la aprobación de la muestra antes de cualquier compromiso de producción en masa.
Por favor, indíquenos qué documentos adicionales se necesitan para una cotización precisa.
Saludos cordiales,
Departamento de Compras OEMEsta consulta proporciona al proveedor una base mucho más sólida para evaluar el proyecto que un mensaje que solo solicita el precio de un inserto de latón M4.
¿Por qué considerarlo? ¿JHFIX para proyectos de insertos roscados y fijaciones OEM?
JHFIX es un proveedor de fijaciones y herrajes para muebles asociado con Jiangmen Jinhe Hardware Products Co., Ltd., con sede en Guangdong, China.
Según la información de la empresa en su Acerca de nosotros, comenzó a operar en 2004 y presta servicios a clientes en mercados internacionales.
Su sistema de fabricación y soporte publicado incluye:
-
Conformado en frío
-
Roscado
-
Estampado
-
Inyección Moldeo
-
Ensamblaje
-
Embalaje
-
Inspección
La empresa también ofrece una gama de tuercas, insertos roscados, tornillos, conectores para muebles, herrajes estampados y soluciones de embalaje.
Revisión técnica de tuercas con inserto
Las páginas de productos actuales de JHFIX describen la importancia de:
-
Geometría del inserto
-
Rosca interna
-
Enganche externo
-
Material del panel o soporte
-
Agujero piloto Preparación
-
Compatibilidad de pernos de acoplamiento
-
Material y acabado
-
Instalación
-
Inspección de calidad
-
Embalaje
Este es un punto de partida útil para las discusiones sobre tuercas insertables de fabricantes de equipos originales (OEM).
Personalización basada en planos
Los compradores pueden enviar planos o muestras existentes para la revisión de una configuración de inserto roscado propuesta.
Suministro de sujetadores relacionados
Cuando el proyecto también requiere tornillos para máquinas, tuercas, arandelas, soportes u otros componentes de fijación, el catálogo de productos JHFIX puede ayudar a los compradores a consolidar las compras relevantes. Requisitos.
Integración del embalaje
Para compradores OEM y de marca blanca, el embalaje de los componentes puede tratarse junto con el suministro de hardware.
Calificación específica para latón
La presencia de productos con insertos roscados en el catálogo actual no debe interpretarse como prueba de que todos los diseños de insertos de latón macizo estén disponibles en stock.
Para insertos de latón termofijados, ultrasónicos, de presión o moldeados, el grado del material, la geometría, el proceso de producción, la capacidad, las pruebas y las condiciones comerciales requieren confirmación específica del proyecto.
Esto representa un paso práctico para los compradores que buscan un proveedor cualificado en lugar de basarse en suposiciones.
Preguntas frecuentes sobre proveedores de tuercas de inserción de latón
1. ¿Qué es una tuerca de inserción de latón?
Una tuerca de inserción de latón es un componente con una rosca interna diseñada para alojarse en un material compatible. Según su diseño, se puede instalar mediante calor, ultrasonidos, prensado, moldeo o roscado externo.
2. ¿Para qué se utilizan los insertos roscados de latón?
Se utilizan en carcasas de plástico, cajas electrónicas, electrodomésticos, ensamblajes industriales, ciertos componentes de muebles y otros productos que requieren conexiones roscadas en materiales adecuados.
3. ¿Cuál es la diferencia entre un inserto termoendurecible y un inserto a presión?
Un inserto termoendurecible utiliza calor controlado para ablandar el termoplástico compatible alrededor de sus características externas. Un inserto a presión se basa en el acoplamiento mecánico durante la inserción.
El método correcto depende del material base y del rendimiento requerido.4. ¿Son adecuados los insertos de latón para el plástico ABS?
Se pueden utilizar insertos de latón adecuados en ABS cuando la geometría, el diseño del orificio, el método de instalación y los requisitos funcionales se hayan validado para el grado específico de ABS y el componente moldeado.
5. ¿Se pueden instalar insertos de latón en nailon?
Sí, se pueden utilizar insertos roscados compatibles con materiales de nailon adecuados. Sin embargo, los grados de nailon y el contenido de relleno pueden afectar la instalación y el rendimiento. El proceso debe estar cualificado para la resina en cuestión.
6. ¿Se pueden utilizar insertos de latón en MDF o madera?
Algunos diseños de insertos de latón son adecuados para determinadas aplicaciones en madera o paneles de ingeniería. Sin embargo, un inserto termoplástico termoendurecible no debe utilizarse automáticamente como inserto para madera. La geometría externa debe coincidir con el sustrato previsto y el método de instalación.
7. ¿Qué es mejor, los insertos roscados de latón o de acero inoxidable?
Ninguno es universalmente mejor. El latón puede ofrecer ventajas en cuanto a maquinabilidad y ciertas aplicaciones de instalación térmica. El acero inoxidable puede ser preferible para requisitos mecánicos o de corrosión específicos. La elección correcta depende del diseño y el grado del material.
8. ¿Qué tamaños de rosca están disponibles para los insertos de latón?
Los tamaños comunes en la industria incluyen M2, M2.5, M3, M4, M5, M6 y M8, según la familia del inserto. La disponibilidad de cada tamaño y configuración debe confirmarse con el proveedor seleccionado.
9. ¿Por qué giran los insertos de latón dentro del plástico?
Las posibles causas incluyen un diámetro de orificio inadecuado, un mal acoplamiento del moleteado, un flujo de plástico insuficiente, una instalación incorrecta o un par de apriete excesivo. Se debe investigar la instalación completa.
10. ¿Cómo se mide la resistencia a la extracción de los insertos de latón?
El rendimiento a la extracción se evalúa mediante un esquema de prueba definido que incluye el inserto instalado, el material base, la dirección de carga y el método de prueba. Los resultados numéricos solo deben compararse cuando las condiciones de prueba sean equivalentes.
11. ¿Se pueden personalizar las tuercas con insertos de latón?
Sí, los insertos roscados de latón se pueden diseñar con geometría, roscas, longitudes, bridas y características de retención personalizadas, según la viabilidad de fabricación. Los compradores deben proporcionar planos, requisitos de materiales e información de instalación.
12. ¿Todos los insertos roscados de latón cumplen con la normativa RoHS?
No. El cumplimiento depende de la composición real de la aleación, la categoría del producto, el mercado de destino y los requisitos o exenciones aplicables. Los compradores deben solicitar las declaraciones de materiales y la documentación de respaldo correspondientes.
13. ¿Cómo elijo un proveedor de tuercas con insertos de latón?
Evalúe la trazabilidad del material, la precisión de la rosca, la geometría externa, la capacidad de fabricación, el conocimiento de la instalación, la aprobación de muestras, las pruebas funcionales, el embalaje, la cantidad mínima de pedido (MOQ) y el control de pedidos repetidos.
14. ¿Se pueden suministrar los insertos de latón con tornillos a juego?
Dependiendo de la gama de productos del proveedor y los requisitos del proyecto, los insertos pueden suministrarse junto con tornillos de máquina u otros herrajes a juego. Debe confirmarse la compatibilidad de la rosca, las proporciones de cantidad y el embalaje.
15. ¿Cuál es la MOQ para insertos de latón personalizados?
La MOQ depende del grado de latón, la geometría, el método de fabricación, la cantidad del pedido y los requisitos de embalaje. Se debe confirmar una MOQ específica durante la cotización, en lugar de asumirla a partir de productos de insertos no relacionados.
16. ¿Qué información debo enviar antes de solicitar un presupuesto?
Proporcione el dibujo del inserto, la rosca, la especificación del material de latón, el material base, el diseño del orificio, el proceso de instalación, el tornillo de acoplamiento, los requisitos de rendimiento, la cantidad estimada y la información de embalaje.
17. ¿Puede JHFIX revisar un proyecto de inserto de latón personalizado?
La información de producto publicada por JHFIX permite la revisión, tanto mediante dibujos como mediante muestras, de las configuraciones de insertos roscados y los requisitos de material. La disponibilidad de la aleación de latón específica, la viabilidad de fabricación, la cantidad mínima de pedido (MOQ), las pruebas y el plazo de entrega requieren la confirmación directa del proyecto.
Conclusión
Elegir un proveedor de tuercas con inserto de latón requiere más que comparar tamaños de rosca y precios unitarios. Los compradores deben evaluar la aleación de latón, la geometría de retención, el método de instalación, el material base, la precisión de la rosca, las pruebas funcionales y la consistencia de los pedidos repetidos antes de aprobar el suministro a granel.
Para los insertos de latón personalizados, el siguiente paso más útil es una solicitud de presupuesto técnica completa.
Si su proyecto también incluye tornillos a juego, herrajes para muebles, componentes OEM o embalajes personalizados, explore la gama de productos JHFIX y contacte con JHFIX con sus planos, requisitos de materiales, detalles de la aplicación, cantidades y criterios de prueba para analizar la viabilidad de la fabricación, el desarrollo de muestras y la cotización. -