
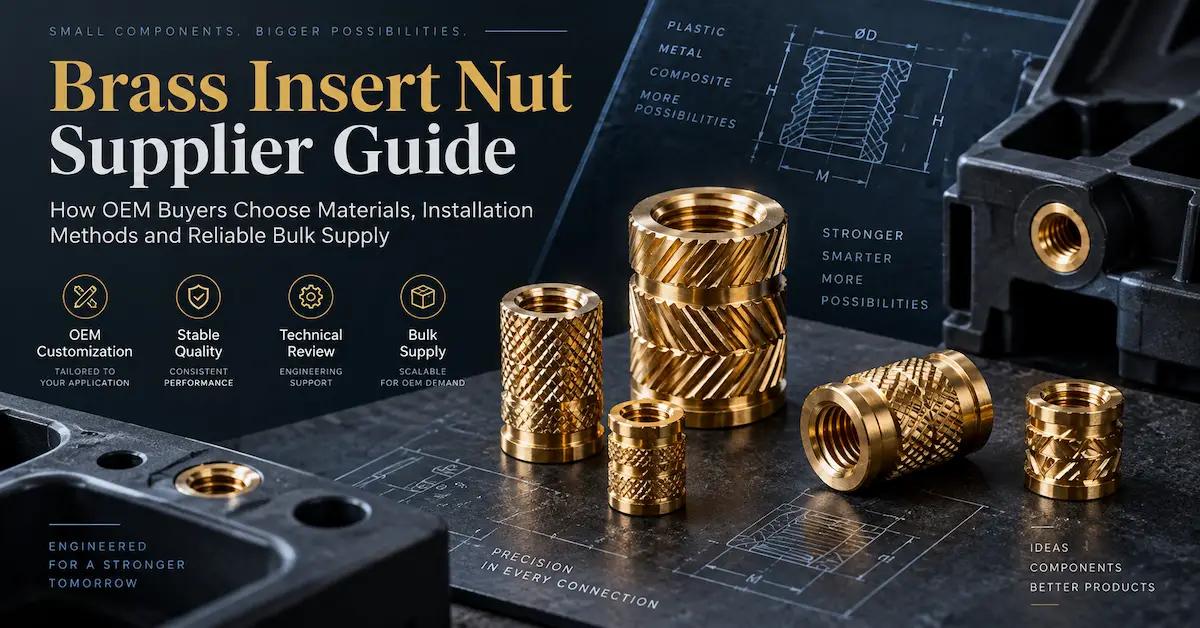
Perché la scelta del dado di fissaggio in ottone è più di un semplice confronto di prezzo
Un piccolo inserto filettato può determinare se un prodotto si assembla senza problemi, resiste a ripetute manutenzioni o sviluppa un costoso problema di fissaggio dopo la consegna.
Si consideri un alloggiamento in plastica per apparecchiature fissato con viti. Durante l'assemblaggio iniziale, gli inserti sembrano adattarsi correttamente. Le viti vengono serrate, l'alloggiamento si chiude e l'unità finita supera l'ispezione visiva.
Diverse settimane dopo, i tecnici scoprono che alcuni inserti ruotano all'interno dei loro alloggiamenti in plastica quando i coperchi vengono rimossi per la manutenzione. Altri inserti si sfilano quando le viti vengono serrate. Il problema non è più limitato ai componenti metallici economici. Influisce sui prodotti finiti, sulla manodopera per l'assemblaggio, sui pezzi di ricambio e sulla fiducia dei clienti.
Ecco perché la scelta di un fornitore di dadi con inserto in ottone richiede una comprensione completa del sistema di fissaggio.
Per gli acquirenti OEM, i responsabili degli acquisti e gli ingegneri di prodotto, le domande importanti non sono semplicemente:
-
Qual è il prezzo per 1.000 pezzi?
-
L'inserto è disponibile nelle misure M3, M4 o M6?
-
Il fornitore può produrre un componente color ottone?
Le domande più importanti riguardano l'applicazione pratica.
Quale lega di ottone è specificata? Come verrà installato l'inserto? Quale materiale plastico, legno o altro materiale ospite lo circonda? Quanta coppia deve sopportare il giunto? Cosa succede quando la vite viene rimossa ripetutamente?
È possibile fornire il prodotto approvato in modo coerente per i futuri ordini di produzione?Un fornitore che comprende questi requisiti può offrire un valore aggiunto maggiore rispetto a uno che propone solo un preventivo basso.
Questa guida spiega come selezionare gli inserti filettati in ottone, confrontare i metodi di installazione, valutare i requisiti dimensionali e dei materiali, stabilire test di qualità significativi e preparare una specifica di acquisto OEM completa.
Spiega anche quando un inserto in ottone non è la soluzione corretta.
Per gli acquirenti che necessitano di geometrie di inserti personalizzate o elementi di fissaggio correlati, JHFIX offre una gamma più ampia di dadi e inserti filettati, con valutazione basata su disegni e campioni di materiali idonei, componenti di accoppiamento, condizioni di installazione e requisiti di imballaggio.
Le opzioni specifiche di lega di ottone, la fattibilità produttiva e i termini commerciali devono essere confermati per ogni progetto.
Risposta rapida: cosa rende affidabile un fornitore di dadi a inserto in ottone?
Un fornitore affidabile dovrebbe essere in grado di fornire o coordinare un inserto filettato che soddisfi il disegno approvato dall'acquirente, i requisiti del materiale, il processo di installazione, le prestazioni funzionali e le specifiche commerciali.
I principali criteri di valutazione sono:
-
Tracciabilità del materiale: La lega di ottone deve essere chiaramente identificata, non dedotta dal suo colore.
-
Precisione della filettatura: Le filettature interne devono corrispondere al diametro del bullone specificato, al passo, alla tolleranza e impegno.
-
Geometria esterna: Zigrinature, scanalature, spalle e flange devono essere adatte al processo di installazione selezionato.
-
Compatibilità dell'applicazione: L'inserto deve essere valutato con il materiale ospite previsto (plastica, legno o altro).
-
Ripetibilità dell'installazione: Il processo approvato deve produrre un inserimento uniforme senza danneggiare il materiale circostante.
-
Validazione meccanica: Le prove di estrazione, di serraggio e altre prove richieste devono utilizzare metodi e criteri di accettazione concordati.
-
Capacità OEM: Disegni, campioni, tolleranze e caratteristiche speciali devono essere esaminati prima della produzione.
-
Documentazione di qualità: I requisiti di ispezione e i registri dei materiali devono corrispondere a Specifiche di acquisto effettive.
-
Controllo dell'imballaggio: Dimensioni delle filettature, lunghezze e varianti dall'aspetto simile devono rimanere correttamente identificate.
-
Affidabilità commerciale: Quantità minima d'ordine (MOQ), attrezzature, campionatura, tempi di consegna della produzione e condizioni per ordini ripetuti devono essere confermati per iscritto.
La migliore decisione di acquisto si basa sull'assemblaggio approvato, non semplicemente sull'aspetto o sul costo unitario dell'inserto.
Cos'è un dado con inserto in ottone?
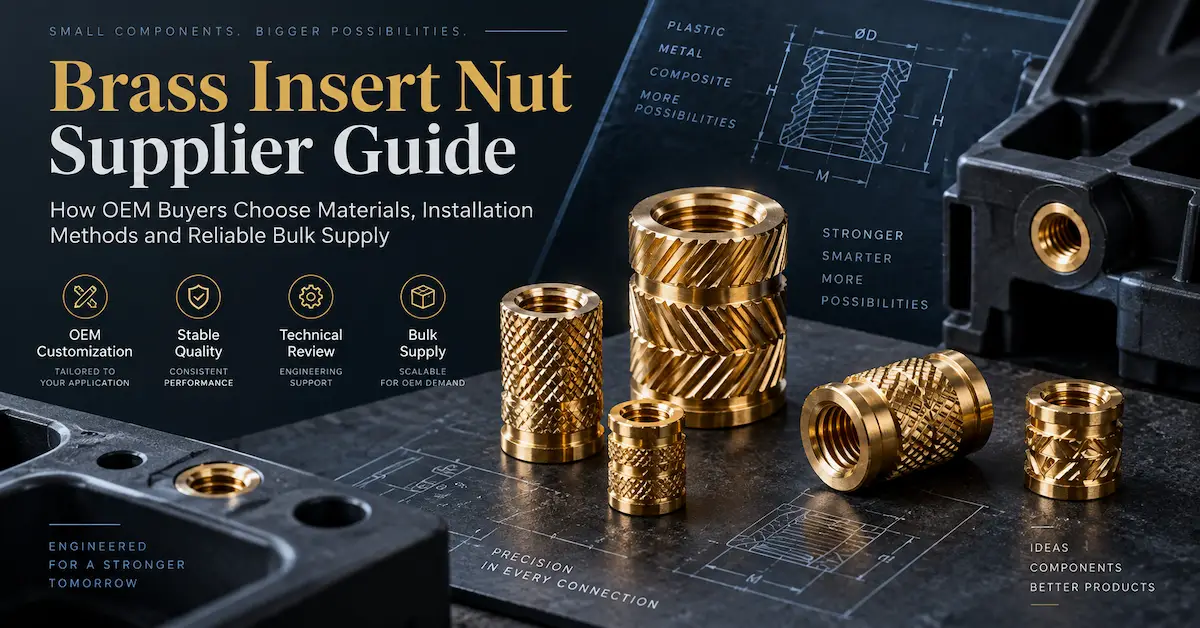
Un dado con inserto in ottone, chiamato anche inserto filettato in ottone, è un componente metallico progettato per fornire una filettatura interna all'interno di un materiale ospite compatibile.
La maggior parte dei modelli è costituita da un corpo in ottone cilindrico o di forma speciale con una filettatura interna.
L'esterno del componente può includere:
- data-spread="false">
-
Zinatura dritta
-
Zinatura a diamante
-
Zinatura elicoidale
-
Scanalature
-
Sottosquadri
-
Filettature esterne
-
Barrette
-
Flangie
-
Spalle
-
Piastre di installazione
Queste caratteristiche esterne aiutano l'inserto ad innestarsi nel materiale circostante.
Dopo l'installazione, è possibile avvitare una vite o un bullone. l'inserto per fissare un altro componente.
Il risultato è un sistema di fissaggio con due interfacce distinte.
Interfaccia interna: La vite si innesta nella filettatura in ottone.
Interfaccia esterna: L'inserto in ottone è trattenuto dalla plastica, dal legno o da un altro materiale idoneo circostante.
Entrambe le interfacce devono funzionare correttamente.
Un inserto con un'eccellente qualità della filettatura interna potrebbe comunque cedere se ruota nel materiale ospite. Al contrario, un inserto con forte ritenzione esterna potrebbe non essere adatto se la sua filettatura interna non corrisponde al fissaggio richiesto.
Perché si usa l'ottone per gli inserti filettati
L'ottone è ampiamente utilizzato perché alcune leghe di ottone selezionate offrono una combinazione utile di lavorabilità, resistenza alla corrosione e idoneità per componenti filettati di precisione.
L'ottone conduce anche efficacemente il calore, il che può renderlo adatto per alcuni design di inserti installati a caldo.
Tuttavia, l'ottone non è un materiale di un solo tipo.
Diverse leghe di ottone possono avere diverse proprietà meccaniche, composizioni, caratteristiche di lavorazione e considerazioni normative.
Gli acquirenti dovrebbero specificare la lega effettiva laddove la scelta del materiale influisca sull'applicazione.
Le prestazioni finali dipendono dalla combinazione di materiale, geometria, installazione e materiale ospite, non solo dall'ottone.
Principali tipi di inserti filettati in ottone Inserti
I dadi a inserto in ottone sono prodotti in diverse configurazioni perché il metodo di installazione e il materiale di supporto possono variare notevolmente.
Un design pensato per l'inserimento termico in ABS stampato non deve essere automaticamente utilizzato come raccordo a pressione per legno duro.
Il seguente confronto fornisce un utile punto di partenza.
| Tipo di inserto | Principio di installazione | Materiale di supporto tipico | Principale criterio di acquisto |
|---|---|---|---|
| Inserto in ottone termofissato | Il calore controllato ammorbidisce il materiale termoplastico compatibile attorno all'inserto | Materiali termoplastici | Processo termico, design del foro, innesto della zigrinatura |
| Ultrasuoni Inserto | L'energia ultrasonica produce riscaldamento localizzato e flusso plastico | Termoplastiche adatte | Attrezzature di installazione e controllo del processo |
| Inserto in ottone a pressione | L'inserimento meccanico crea ritenzione tramite interferenza o caratteristiche esterne | Plastiche compatibili o substrati selezionati | Adattamento del foro, forza di inserimento, ritenzione |
| Inserto in ottone stampato | L'inserto viene posizionato in uno stampo prima che il materiale venga formato attorno ad esso | Plastiche stampate a iniezione e sistemi di stampaggio adatti | Posizionamento dello stampo, sigillatura, orientamento |
| Ottone autofilettante inserto | La filettatura esterna taglia o forma l'innesto durante l'installazione | Plastica adatta o altro materiale ospite specificato | Geometria del foro e coppia di serraggio |
| Inserto in ottone per legno | Il profilo esterno si innesta su un pannello in legno o composito preparato | Pannelli in legno e per mobili selezionati | Densità del pannello, accoppiamento del foro, estrazione e coppia |
Si tratta di approcci ingegneristici distinti.
Devono essere confrontati in base ai requisiti del prodotto finito.
Inserti in ottone termoindurente per componenti termoplastici
Gli inserti filettati in ottone termoindurente sono spesso utilizzati quando i componenti in plastica richiedono filettature riutilizzabili.
Il processo di installazione utilizza un riscaldamento controllato per ammorbidire un area localizzata di materiale termoplastico attorno all'inserto.
L'inserto viene quindi posizionato nel foro preparato.
Man mano che il materiale fluisce attorno agli elementi di ritenzione esterni dell'inserto e successivamente si raffredda, forma un collegamento meccanico tra l'inserto metallico e la plastica.
La resistenza di questo collegamento dipende dalla geometria effettiva, dalla resina, dalle condizioni di processo e dalla qualità dell'installazione.
Dove vengono comunemente considerati gli inserti termofissati
Le applicazioni tipiche includono:
-
Alloggiamenti per apparecchiature elettroniche
-
Contenitori di controllo in plastica
-
Assemblaggi di prodotti di consumo
-
Componenti per elettrodomestici
-
Staffe di montaggio in plastica
-
Coperchi riparabili
-
Componenti selezionati per interni automobilistici
-
Accessori per mobili in materiale termoplastico
Queste applicazioni spesso richiedono una connessione filettata che può essere aperta e riassemblata durante servizio.
Cosa dovrebbero verificare gli acquirenti
Le specifiche di un inserto termofissabile professionale dovrebbero includere:
-
Grado della resina plastica
-
Contenuto del riempitivo
-
Geometria del perno
-
Diametro del foro pilota
-
Profondità del foro
-
Diametro esterno dell'inserto
-
Zimmaginatura
-
Lunghezza dell'inserto
-
Attrezzatura per l'installazione
-
Controllo della temperatura
Metodo -
Pressione o forza di installazione
-
Velocità di inserimento
-
Profondità di inserimento
-
Procedura di raffreddamento
Non esiste una temperatura di riscaldamento universalmente corretta per ogni inserto in ottone.
La finestra di processo corretta dipende principalmente dal materiale termoplastico di base e dalla configurazione di installazione completa.
Il produttore della resina e i requisiti di progettazione dell'inserto dovrebbero guidare lo sviluppo del processo.
Rischi di installazione con sistema di riscaldamento
I problemi comuni includono:
-
Flusso plastico insufficiente attorno alle zigrinature
-
Eccessiva formazione di bave
-
Deformazione sporgenze
-
Inserti inclinati
-
Inserimento incompleto
-
Ritenzione rotazionale ridotta
-
Scarse prestazioni di estrazione
-
Filettature interne danneggiate
Un'installazione di prova dovrebbe confermare che la plastica ammorbidita riempia sufficientemente gli alloggiamenti di ritenzione previsti senza causare danni inaccettabili.
Importante: L'installazione a caldo è generalmente destinata a termoplastiche compatibili. I materiali termoindurenti convenzionali non si ammorbidiscono e non tornano alla loro forma originale allo stesso modo.
Un acquirente che lavora con materiali termoindurenti dovrebbe valutare una strategia di inserimento alternativa.
Inserti in ottone a ultrasuoni: quando è adatto questo metodo?
L'inserimento a ultrasuoni utilizza vibrazioni meccaniche ad alta frequenza per generare un riscaldamento localizzato all'interfaccia tra l'inserto e la plastica compatibile.
Questo può consentire al materiale plastico di fluire attorno alle caratteristiche esterne dell'inserto.
Dopo il processo, il materiale si solidifica e trattiene il componente.
L'inserimento a ultrasuoni può essere appropriato per linee di produzione già dotate di sistemi di assemblaggio a ultrasuoni adeguati.
Tuttavia, richiede un attento controllo del processo.
Le variabili importanti includono:
-
Ampiezza
-
Applicata forza
-
Velocità di inserimento
-
Allineamento del corno
-
Tempo di installazione
-
Condizioni dell'utensile
-
Materiale plastico
-
Geometria dell'inserto
-
Preparazione del foro
Installazione a caldo vs. a ultrasuoni
Nessuno dei due processi dovrebbe essere considerato universalmente superiore.
L'installazione a caldo può essere più facile da valutare per alcune geometrie e condizioni di produzione.
L'inserimento a ultrasuoni può offrire vantaggi in altri ambienti di produzione automatizzati.
Il processo migliore è quello in grado di produrre ripetutamente le prestazioni di installazione richieste senza danni inaccettabili o variazione.
Durante l'approvazione, gli acquirenti dovrebbero confrontare entrambi i metodi utilizzando lo stesso design dell'inserto, lo stesso materiale ospite, le stesse condizioni del foro e gli stessi criteri di accettazione, ove tecnicamente appropriato.
Inserti in ottone a pressione: un'installazione rapida richiede un design del foro corretto
Gli inserti a pressione si basano sull'accoppiamento meccanico con il materiale ospite.
A differenza dei design termofissati, non richiedono necessariamente un trattamento termico.
A seconda del design dell'inserto, nervature esterne, zigrinature o altre caratteristiche di ritenzione si innestano nel materiale durante l'inserimento.
Questo può fornire un metodo di installazione relativamente semplice.
Tuttavia, un processo apparentemente semplice può comunque creare problemi ingegneristici significativi.
Cosa succede se il foro pilota è troppo piccolo?
Un foro sottodimensionato può produrre una forza di inserimento eccessiva.
Le possibili conseguenze includono:
- data-spread="false">
-
Crepature del perno
-
Deformazione plastica
-
Tensione superficiale
-
Disallineamento dell'inserto
-
Inserimento incompleto
Cosa succede se il foro pilota è troppo grande?
Un foro sovradimensionato può ridurre la ritenzione.
I possibili risultati includono:
-
Rotazione dell'inserto
-
Inserimento instabile
-
Ridotta resistenza all'estrazione
-
Variazione tra assiemi
Quando gli inserti a pressione potrebbero non essere appropriati
Un design a pressione potrebbe non essere la scelta migliore quando la geometria del supporto disponibile non è in grado di tollerare la sollecitazione di inserimento richiesta o quando il carico funzionale del giunto supera la sua ritenzione convalidata.
Per un acquirente OEM, la comodità di installazione non dovrebbe sostituire la verifica meccanica.
Inserti in ottone stampati per parti stampate a iniezione
Gli inserti stampati vengono posizionati in uno stampo prima dell'introduzione della plastica.
Durante lo stampaggio, il materiale si modella attorno alla geometria esterna dell'inserto.
Questo metodo può essere utile quando un'applicazione richiede un impegno meccanico sostanziale e la progettazione del prodotto può supportare il posizionamento dell'inserto durante lo stampaggio.
Tuttavia, l'installazione stampata introduce ulteriori considerazioni di produzione.
Requisiti critici
Gli acquirenti dovrebbero valutare:
-
Posizionamento dell'inserto
-
Orientamento
-
Ritenzione dello stampo
-
Protezione della filettatura interna
-
Flusso del materiale
-
Prevenzione delle bave
-
Stabilità dimensionale
-
Comportamento di raffreddamento
-
Manipolazione durante lo stampaggio
-
Ispezione del pezzo finito
Un inserto filettato che si muove durante lo stampaggio può produrre un componente che non può essere assemblato correttamente.
Un inserto che consente alla plastica di entrare nel Anche il foro interno può creare problemi di qualità della filettatura.
Installazione nello stampo vs. installazione post-stampaggio
L'installazione nello stampo e l'installazione post-stampaggio devono essere confrontate considerando l'intero processo produttivo.
L'installazione nello stampo può fornire un forte innesto meccanico in progetti adatti, ma richiede che l'inserto sia posizionato e trattenuto correttamente all'interno del processo di stampaggio.
L'installazione post-stampaggio introduce un'ulteriore operazione di assemblaggio, ma può offrire una diversa flessibilità produttiva.
La decisione corretta dipende dal volume, dagli utensili, dal design del componente, dalle attrezzature di installazione e dalle prestazioni richieste.
Inserti in ottone per applicazioni su legno e mobili
Sebbene gli inserti filettati in ottone siano fortemente associati ai componenti in plastica, alcuni modelli possono essere utilizzati anche in applicazioni su legno o pannelli compositi.
La distinzione importante è il metodo di innesto esterno.
Un inserto termofissato destinato ai materiali termoplastici non dovrebbe essere automaticamente specificato per MDF o pannelli di particelle.
Analogamente, un inserto per mobili con filettatura esterna non dovrebbe essere utilizzato automaticamente in un alloggiamento di plastica.
Mobili in legno massello
Gli inserti in ottone possono essere presi in considerazione per alcuni collegamenti di mobili rimovibili.
Le potenziali applicazioni includono:
-
Montaggio delle gambe del tavolo
-
Telai di mobili rimovibili
-
Montaggio degli accessori
-
Assemblaggi in legno funzionali
-
Raccordi speciali per mobili
È necessario valutare la specie di legno, la direzione delle venature, la preparazione dei fori, il processo di installazione e le prestazioni di giunzione richieste.
MDF e Truciolato
I pannelli per mobili in legno ingegnerizzato possono comportarsi in modo diverso dal legno massello.
Un fornitore non dovrebbe presumere che un inserto validato su un pannello si comporti in modo identico su un altro.
Le condizioni rilevanti includono:
-
Densità del pannello
-
Spessore
-
Condizione della superficie
-
Geometria del foro pilota
-
Distanza dai bordi
-
Direzione di installazione
-
Carico del giunto
-
Numero di cicli di assemblaggio previsti
Perché inserire La geometria conta
Gli inserti in legno e pannelli compositi possono utilizzare una filettatura esterna o un altro profilo di innesto progettato specificamente per il substrato.
JHFIX attualmente presenta prodotti tra cui dadi a inserto in legno con filettatura esagonale e inserti filettati per mobili correlati.
Queste pagine illustrano la categoria di prodotti dadi a inserto dell'azienda e la revisione delle specifiche basata sui disegni.
Non devono essere interpretate come conferma che le parti fotografate siano in ottone massiccio.
Se il progetto richiede una particolare lega di ottone, tale requisito deve essere esaminato e confermato separatamente.
Dadi con inserto in ottone vs inserti in acciaio e acciaio inossidabile
La scelta del materiale è una decisione comune per gli acquirenti.
Ottone, acciaio al carbonio e acciaio inossidabile possono essere tutti adatti per determinate applicazioni con inserti filettati.
Tuttavia, le loro proprietà e i requisiti di produzione differiscono.
| Materiale | Vantaggi potenziali | Considerazioni principali |
|---|---|---|
| Ottone | Lavorabilità, conducibilità termica, resistenza alla corrosione in ambienti idonei | Composizione della lega, resistenza meccanica, costo del materiale |
| Acciaio al carbonio | Potenzialmente adatto per progetti ad alta resistenza | Protezione dalla corrosione e produzione percorso |
| Acciaio inossidabile | Resistenza alla corrosione con selezione del grado appropriato | Lavorabilità, costi di lavorazione e selezione del grado |
| Lega di zinco | Adatto per alcuni design di ferramenta stampata o formata | Proprietà della lega, geometria e limiti di applicazione |
Il confronto deve essere effettuato utilizzando l'esatto grado del materiale e il componente finito.
Un metallo di base più resistente non produce necessariamente un inserto installato più resistente se la plastica o il legno circostanti sono il fattore limitante.
Quando l'ottone può essere preferibile
L'ottone può essere interessante quando:
-
La lavorazione di precisione è richiesto
-
È adatto un design con installazione termica
-
L'applicazione beneficia delle caratteristiche del materiale ottone
-
La resistenza alla corrosione è importante
-
Il design approvato utilizza una configurazione di inserti in ottone consolidata
Quando un altro materiale potrebbe essere migliore
Altri materiali potrebbero essere presi in considerazione quando:
-
La resistenza meccanica è il requisito dominante
-
L'ambiente di servizio crea problemi di compatibilità
-
L'ottone è inutilmente costoso per l'applicazione
-
Il processo di produzione favorisce un altro materiale lega
-
I requisiti normativi o di composizione del materiale non possono essere soddisfatti dalla lega di ottone proposta
La scelta del materiale dovrebbe seguire una revisione ingegneristica piuttosto che una preferenza per un particolare colore del metallo.
Tipi di ottone: cosa dovrebbero specificare gli acquirenti OEM?
Uno degli errori più importanti nell'approvvigionamento è richiedere semplicemente:
"Dado con inserto in ottone, M4."
Questa descrizione non definisce un requisito completo del materiale.
Le leghe di ottone differiscono per composizione e caratteristiche di lavorazione.
Ad esempio, le leghe di ottone a lavorabilità migliorata sono spesso considerate per i componenti torniti di precisione.
Il contenuto di piombo e altri elementi di lega possono influenzare il comportamento di lavorazione e i requisiti di conformità.
Informazioni sul materiale da includere in un Richiesta di offerta
Specificare:
-
Denominazione della lega di ottone richiesta
-
Standard del materiale applicabile
-
Composizione chimica accettabile
-
Condizione del materiale richiesta, ove pertinente
-
Requisiti relativi alle sostanze soggette a restrizioni
-
Documentazione di tracciabilità
-
Eventuali leghe alternative approvate
Qualora l'acquirente non abbia una lega predeterminata, al fornitore potrebbe essere richiesto di raccomandare opzioni idonee per la revisione tecnica.
Tuttavia, le sostituzioni non devono essere introdotte senza approvazione.
Perché il colore dell'ottone non è Basta
Un inserto filettato giallo o color oro non è necessariamente realizzato in ottone massiccio.
Potrebbe essere un altro metallo con un trattamento superficiale decorativo o protettivo.
Analogamente, diverse leghe di ottone possono apparire visivamente simili.
Per gli acquisti OEM, il materiale di base e la finitura superficiale devono essere identificati separatamente.
Se una specifica di acquisto richiede ottone massiccio, un rivestimento color ottone non è un sostituto equivalente.
Contenuto di piombo, RoHS e REACH: importanti domande sulla conformità
La conformità è particolarmente importante per gli acquirenti che vendono assemblaggi elettronici, prodotti di consumo o prodotti destinati a mercati regolamentati.
Alcune leghe di ottone lavorabili contengono aggiunte intenzionali di piombo.
Ciò crea un'importante distinzione tra l'idoneità del materiale e l'accettabilità normativa.
Un acquirente non dovrebbe presumere che tutte le leghe di ottone siano senza piombo.
Considerazioni RoHS
Per le apparecchiature elettriche ed elettroniche immesse nei mercati di riferimento, è necessario valutare i requisiti RoHS applicabili.
Alcune esenzioni possono essere applicate a specifici usi del piombo nelle leghe di rame, soggette a condizioni dettagliate e periodi di validità.
Queste esenzioni non devono essere considerate permanenti o universalmente applicabili.
Gli acquirenti devono verificare:
-
Categoria di prodotto
-
Mercato di destinazione
-
Requisiti legali vigenti
-
Composizione del materiale
-
Esenzione applicabile, se presente
-
Fornitore di supporto documentazione
Considerazioni REACH
I requisiti del mercato europeo possono anche creare obblighi relativi alle sostanze contenute negli articoli e alla comunicazione lungo la catena di fornitura.
L'acquirente deve definire le dichiarazioni richieste e le informazioni di supporto per il prodotto e il mercato specifici.
Prodotti per bambini e applicazioni speciali
I prodotti destinati ai bambini o ad altre applicazioni soggette a restrizioni possono avere requisiti aggiuntivi.
Un componente adatto per apparecchiature industriali non deve essere automaticamente considerato accettabile per un prodotto di consumo per bambini.
Cosa richiedere a un fornitore
A seconda del progetto:
-
Dichiarazione della composizione del materiale
-
Certificato della lega
-
Sostanze soggette a restrizioni pertinenti
Dichiarazione -
Rapporto di prova, se richiesto
-
Informazioni sulla tracciabilità
-
Procedura di sostituzione del materiale approvata
Evitare di accettare una dichiarazione generica come "ottone ecologico" al posto di una documentazione specifica.
Dimensioni, passo e tolleranza della filettatura: anche le piccole differenze contano
Un inserto in ottone fornisce un'interfaccia tra la macchina e la filettatura.
Pertanto, la qualità della filettatura interna è essenziale.
Le designazioni comuni delle filettature metriche includono:
- data-spread="false">
-
M2
-
M2.5
-
M3
-
M4
-
M5
-
M6
-
M8
Questi esempi descrivono le dimensioni delle filettature metriche comunemente utilizzate nel settore.
Non si tratta di un'affermazione secondo cui ogni dimensione elencata sia disponibile da JHFIX in ogni materiale e design dell'inserto.
Diametro della filettatura
Il diametro nominale deve corrispondere al fissaggio corrispondente.
Passo della filettatura
Il passo della filettatura deve anche corrispondenza.
Due componenti con lo stesso diametro nominale ma con passi di filettatura diversi non devono essere considerati compatibili.
Tolleranza della filettatura
La tolleranza della filettatura interna richiesta deve essere definita in base al progetto e alla norma applicabile.
Per le filettature metriche ISO per uso generale, la norma ISO 965-1:2026 stabilisce i principi e i dati di base per le tolleranze della filettatura.
La classe di filettatura interna appropriata e il metodo di ispezione devono essere confermati sul disegno.
Profondità della filettatura
L'inserto deve fornire un impegno utilizzabile adeguato per la vite di accoppiamento.
Un inserto con la lunghezza complessiva corretta potrebbe comunque avere una profondità di filettatura utilizzabile insufficiente per un particolare assemblaggio.
Filettature cieche vs. passanti
Un inserto a fondo cieco richiede attenzione all'impegno della vite disponibile e al gioco di fondo.
Un inserto passante comporta considerazioni diverse, inclusa la possibile sporgenza della vite e il gioco circostante.
Il disegno del giunto deve identificare chiaramente la disposizione richiesta.
Progettazione della zigrinatura esterna: perché la geometria influenza la ritenzione
L'esterno di un inserto in ottone è importante quanto la sua filettatura interna.
Le zigrinature e le relative caratteristiche di ritenzione influenzano il modo in cui l'inserto interagisce con il materiale ospite.
Zineggiatura diritta
Le zigrinature diritte sono comunemente associate alla resistenza alla rotazione.
Le loro prestazioni dipendono dall'inserto completo e dal design di installazione.
Zineggiatura elicoidale
Le caratteristiche elicoidali possono influenzare sia la ritenzione rotazionale che quella assiale.
L'orientamento e la geometria devono essere valutati in base al carico effettivo e alla disposizione di installazione.
Zineggiatura a diamante
I motivi a diamante creano superfici intersecanti Caratteristiche.
Possono essere utili per alcuni progetti, ma non sono automaticamente la soluzione migliore per ogni metodo di installazione.
Scanalature e sottosquadri
Le scanalature possono fornire aree in cui il materiale plastico compatibile fluisce durante l'installazione a caldo o a ultrasuoni.
Quando il materiale si solidifica, queste caratteristiche contribuiscono alla ritenzione meccanica.
Altezza e spaziatura della zigrinatura
La modifica delle dimensioni della zigrinatura può influire su:
-
Forza di installazione
-
Spostamento della plastica
-
Tensione locale
-
Resistenza alla rotazione
-
Estrazione comportamento
Aumentare l'aggressività della zigrinatura non garantisce una giunzione migliore.
Il materiale circostante deve essere in grado di adattarsi alla geometria selezionata.
Resistenza all'estrazione vs resistenza alla torsione
Due dei requisiti funzionali più importanti sono la resistenza all'estrazione e la resistenza alla torsione.
Descrivono diversi meccanismi di rottura.
Resistenza all'estrazione
Il test di estrazione valuta la resistenza all'estrazione assiale in una specifica configurazione di prova.
Il risultato dipende da:
-
Design dell'inserto
-
Profondità di installazione
-
Materiale ospite
-
Geometria del foro
-
Condizioni di installazione
-
Direzione di carico
-
Metodo di prova
Resistenza alla torsione
Il test di torsione valuta la resistenza alla rotazione involontaria.
Un inserto può avere una resistenza all'estrazione accettabile, ma ruotare quando una vite della macchina viene serrata.
Questo è particolarmente importante per i prodotti che richiedono un assemblaggio ripetuto.
Perché entrambi i test sono importanti
Un alloggiamento in plastica può essere soggetto a carichi assiali durante l'uso e a carichi rotazionali durante la manutenzione.
Se viene testata solo la resistenza all'estrazione, l'acquirente potrebbe trascurare il rischio di rottura rotazionale.
Se viene testata solo la resistenza alla torsione, l'acquirente potrebbe trascurare il rischio di estrazione.
Il piano di test corretto dovrebbe riflettere i casi di carico effettivi del prodotto finito.
Non confrontare risultati di test non correlati
Un fornitore potrebbe pubblicizzare una particolare forza di estrazione per un inserto in ottone.
Tale valore non può essere confrontato in modo significativo con il risultato di un altro fornitore a meno che le condizioni di prova non siano equivalenti.
Un rapporto utile dovrebbe identificare:
-
Inserire il disegno e Materiale
-
Resina o substrato ospite
-
Geometria del campione di prova
-
Dimensioni del foro
-
Processo di installazione
-
Condizionamento
-
Direzione del carico
-
Apparecchiatura di prova
-
Metodo di prova
-
Risultati individuali
-
Criteri di accettazione
Senza questi dettagli, un'affermazione numerica ha un valore ingegneristico limitato.
Perché gli inserti in ottone si rompono nei componenti in plastica
Installazione e manutenzione comuni I guasti possono essere ricondotti a diversi meccanismi.
1. Rotazione dell'inserto
L'inserto ruota all'interno del supporto in plastica quando il bullone viene serrato.
Le possibili cause includono un innesto della zigrinatura inadeguato, fori sovradimensionati, flusso di materiale insufficiente o installazione errata.
2. Estrazione dell'inserto
L'inserto viene estratto dal materiale circostante.
Le possibili cause includono un fissaggio installato inadeguato, una geometria inadatta, un innesto insufficiente o un carico imprevisto.
3. Crepatura del supporto
La crepatura può verificarsi a causa di una sollecitazione di inserimento eccessiva, uno spessore della parete insufficiente, difetti di stampaggio locali o un disallineamento durante l'installazione.
4. Bave di plastica
Un riscaldamento eccessivo o uno spostamento del materiale possono creare bave indesiderate attorno all'inserto.
5. Inserimento errato
Un inserto posizionato troppo in alto o troppo in profondità può interferire con il componente di accoppiamento.
6. Danni alla filettatura interna
La vite della macchina può danneggiare la filettatura se il passo, la tolleranza, l'allineamento o le condizioni di serraggio non sono corretti.
7. Espulsione forzata
L'espulsione forzata può verificarsi quando la vite di assemblaggio va a fine corsa o la geometria del giunto esercita una forza indesiderata sull'inserto installato.
8. Variazioni tra lotti
Diverse qualità di resina, dimensioni degli inserti, condizioni del foro o impostazioni di installazione possono causare variazioni nelle prestazioni.
Tabella di analisi dei guasti
| Sintomo | Possibile causa | Indagine consigliata |
|---|---|---|
| L'inserto ruota durante il serraggio | Ritenzione rotazionale inadeguata | Ispezionare le zigrinature, le dimensioni del foro e il processo |
| L'inserto si sfila | Scarso innesto assiale | Verificare il materiale, la geometria e il carico |
| Bordo in plastica crepe | Stress eccessivo o parete insufficiente | Controllare la geometria del mozzo e il metodo di inserimento |
| Inclinazione dell'inserto | Problema di allineamento o di utensile | Controllare la configurazione di installazione |
| Appare una bava superficiale | Eccessivo spostamento plastico | Rivedere calore, forza e geometria del foro |
| La vite non si avvia | Danni o incompatibilità della filettatura | Verificare la filettatura e il bullone di accoppiamento |
| La vite arriva a fine corsa | Impegno o profondità del foro errati | Rivedere la pila di giunti e gioco foro cieco |
| Lotti diversi hanno prestazioni diverse | Variazione di processo o materiale | Confrontare campioni controllati e registrazioni |
Un buon processo di azioni correttive identifica il meccanismo di guasto effettivo prima di modificare il design dell'inserto.
Come progettare sporgenze in plastica per inserti filettati in ottone
Un inserto in ottone deve essere supportato da una quantità sufficiente di materiale ospite.
Una sporgenza in plastica non è semplicemente un foro in un componente stampato.
La sua geometria influenza il giunto installato.
Diametro esterno della sporgenza
La sporgenza necessita di una quantità sufficiente di materiale circostante per supportare i carichi di inserimento e di esercizio.
Una parete eccessivamente sottile può deformarsi o incrinarsi.
Il diametro esterno appropriato dipende dall'inserto, dalla resina, dal processo, e caricamento.
Diametro del foro pilota
La dimensione del foro consigliata deve essere ricavata dalla geometria dell'inserto approvata e verificata nella plastica effettiva.
Profondità del foro
Un foro cieco deve fornire spazio sufficiente per l'inserto e per qualsiasi materiale spostato.
La vite di montaggio non deve arrivare fino in fondo in modo da danneggiare l'inserto o il perno circostante.
Geometria di sformo e ingresso
I fori stampati possono presentare caratteristiche di sformo o ingresso.
Queste devono essere coordinate con i requisiti di installazione approvati dell'inserto.
Qualità dello stampaggio
Le condizioni locali del materiale possono influire sulla tenuta.
Esempi includono:
-
Saldatura o maglia linee
-
Vuoti
-
Spessore della parete non uniforme
-
Distribuzione del riempitivo
-
Ritiro locale
-
Scarsa ripetibilità dimensionale
Un inserto ben realizzato non può compensare completamente un perno stampato difettoso.
Testare lo stampaggio effettivo
I blocchi prototipo possono essere utili durante lo sviluppo, ma l'approvazione finale dovrebbe rispecchiare il componente e il materiale di produzione.
Quali settori utilizzano comunemente dadi a inserto in ottone?
Gli inserti filettati in ottone sono utilizzati in diversi settori manifatturieri.
La loro importanza risiede spesso nel consentire una connessione filettata funzionale in un materiale ospite che altrimenti non fornirebbe le prestazioni desiderate della filettatura della macchina.
Contenitori per elettronica ed elettricità
Le potenziali applicazioni includono:
-
Alloggiamenti per apparecchiature
-
Casse per controller
-
Pannelli di servizio
-
Staffe di montaggio
-
Dispositivi di comunicazione
L'inserto potrebbe dover supportare interventi di manutenzione ripetuti e un allineamento preciso delle viti.
Componenti interni per autoveicoli
Alcuni componenti interni in plastica possono utilizzare inserti filettati.
I requisiti di acquisto possono includere la tracciabilità dei materiali, le considerazioni sulle vibrazioni, la ripetibilità dell'assemblaggio e la documentazione di qualità definita.
L'uso in ambito automobilistico non richiede stabilire automaticamente la qualificazione a uno standard di gestione della qualità automobilistica.
Elettrodomestici
Gli alloggiamenti in plastica, le maniglie, le strutture di montaggio e i componenti riparabili possono richiedere connessioni filettate.
L'acquirente deve valutare la ripetibilità dell'installazione, le condizioni operative e i requisiti di smontaggio.
Apparecchiature industriali
Gli involucri degli strumenti, i pannelli di controllo, i coperchi di montaggio e alcune parti strutturali non metalliche possono utilizzare inserti filettati.
Per queste applicazioni, il componente deve essere specificato in base ai requisiti meccanici e ambientali effettivi.
Componenti per mobili e armadi
Gli inserti in ottone possono essere appropriati per alcuni accessori per mobili in plastica o giunzioni per mobili in legno quando il design dell'inserto è adatto al materiale ospite.
Per applicazioni più ampie nel settore dell'arredamento, JHFIX offre anche Accessori e connettori per mobili.
Componenti stampati in 3D
Gli inserti termoindurenti sono spesso considerati adatti per la stampa di componenti termoplastici.
Tuttavia, i componenti stampati introducono variabili quali:
-
Orientamento di stampa
-
Numero di pareti
-
Struttura interna
-
Materiale
-
Temperatura di stampa
-
Densità locale
-
Qualità dei fori
Un progetto validato in un componente in plastica stampato a iniezione Non dovrebbe essere automaticamente approvato per un componente stampato.
Quando i dadi a inserto in ottone non sono la scelta migliore
Un fornitore affidabile dovrebbe essere disposto a identificare le applicazioni in cui un altro metodo di fissaggio potrebbe essere più adatto.
Pareti in plastica molto sottili
Se non c'è abbastanza materiale intorno al foro, il supporto potrebbe non essere in grado di sostenere l'inserto richiesto.
Installazione a caldo di materiale termoindurente non supportato
Un metodo di termoindurimento convenzionale potrebbe non essere adatto per un materiale ospite termoindurente.
Carichi meccanici estremamente elevati
Il giunto potrebbe richiedere un design dell'inserto diverso, un altro metallo, un bullone passante o un collegamento strutturale più grande.
Applicazioni con requisiti di corrosione non risolti
Se l'ambiente di servizio prevede l'esposizione a sostanze chimiche o rischi di corrosione insoliti, la lega di ottone selezionata deve essere valutata attentamente.
Vincoli di costo stringenti con requisiti di servizio limitati
Quando un prodotto viene assemblato una sola volta e non richiede una filettatura riutilizzabile, un altro metodo di fissaggio potrebbe essere commercialmente più appropriato.
Prodotti con rigide restrizioni sui materiali
Alcune leghe di ottone potrebbero non soddisfare i requisiti di composizione del materiale dell'acquirente.
In queste situazioni, valutare leghe o concetti di fissaggio alternativi anziché presumere che l'ottone sia sempre adatto.
Come vengono fabbricati i dadi a inserto in ottone
Il processo di produzione dipende dalla progettazione del componente e dai requisiti di produzione.
Gli inserti di precisione in ottone sono comunemente associati a processi di lavorazione meccanica, ma il processo completo può coinvolgere diverse operazioni.
Preparazione del materiale
Il materiale in ottone specificato viene selezionato in base ai requisiti del materiale approvati.
Tornitura ed lavorazione esterna
ProfilaturaIl corpo dell'inserto viene formato secondo la geometria esterna richiesta.
Foratura e filettatura interna
Il foro interno e la filettatura vengono realizzati secondo il disegno.
Zigrinatura o realizzazione di elementi esterni
Gli elementi di ritenzione richiesti vengono realizzati utilizzando processi idonei.
Sbavatura
Il controllo delle bave è importante perché particelle metalliche libere o spigoli vivi possono interferire con l'assemblaggio.
Pulizia e trattamento superficiale
I componenti possono richiedere la pulizia o altri trattamenti specifici.
Ispezione
Vengono valutate le dimensioni critiche, le caratteristiche della filettatura e le condizioni della superficie.
Imballaggio
I componenti finiti vengono identificati e imballati in base all'ordine.
Non tutti i progetti utilizzano lo stesso processo.
sequenza.Per i preventivi OEM, il processo di produzione deve essere valutato in base al grado di ottone specificato, alla geometria, alla tolleranza, alla quantità dell'ordine e ai requisiti di accettazione.
Quale controllo qualità dovrebbe fornire un fornitore di dadi a inserto in ottone?
Il controllo qualità dovrebbe concentrarsi sulle caratteristiche che influenzano il giunto installato.
Ispezione del materiale
Confermare il grado di ottone richiesto e la documentazione del materiale.
Ispezione dimensionale
Misurare le caratteristiche critiche come:
-
Lunghezza totale
-
Diametro esterno del corpo
-
Geometria del perno di centraggio
-
Diametro della flangia
-
Fascia zigrinata
dimensioni -
Dimensioni della scanalatura
-
Concentricità
-
Profondità della filettatura
-
Smusso d'ingresso
Ispezione della filettatura
Verificare la geometria interna della filettatura e la tolleranza concordata.
Utilizzare calibri per filettature adatti o altri metodi di ispezione in base alle specifiche di acquisto.
Ispezione della zigrinatura
Controllare il modello, la geometria, eventuali danni e la consistenza laddove queste caratteristiche influenzino la ritenzione.
Ispezione della superficie
Cercare:
- data-spread="false">
-
Sbava
-
Danni
-
Contaminazione
-
Difetti visibili
-
Variazioni superficiali inaccettabili
Prova di installazione funzionale
Utilizzare materiale ospite e condizioni di installazione rappresentativi.
Verificare il corretto posizionamento, l'allineamento, l'usabilità della filettatura e le prestazioni richieste.
Ispezione dell'imballaggio
Verificare l'identificazione del prodotto, la quantità, la finitura, la protezione e l'etichettatura della scatola.
Quale documentazione vale la pena richiedere?
A seconda della criticità del progetto, un acquirente può richiedere:
- data-spread="false">
-
Disegno approvato
-
Registrazione del materiale
-
Rapporto di ispezione del primo articolo
-
Risultati dell'ispezione dimensionale
-
Verifica della filettatura
-
Rapporto di prova funzionale
-
Criteri di ispezione superficiale
-
Audit dell'imballaggio
-
Identificazione del lotto
Lo scopo è ottenere la documentazione necessaria per il progetto, non raccogliere documenti che non verranno mai utilizzati.
Approvazione del campione: come qualificare un nuovo inserto in ottone
Prima di effettuare un ordine di grandi dimensioni, stabilire un Processo di approvazione del campione controllato.
Primo: Confermare il disegno
Congelare la geometria, il materiale, la filettatura interna e i requisiti di superficie previsti.
Secondo: Confermare il materiale ospite
Identificare la resina plastica, il legno o altro substrato di produzione.
Terzo: Confermare il foro
Concordare il diametro del foro, la profondità e le dimensioni correlate.
Quarto: Confermare il metodo di installazione
Documentare i requisiti delle apparecchiature e del processo.
Quinto: Installare campioni rappresentativi
Utilizzare il componente reale o campioni di prova equivalenti a quelli di produzione.
Sesto: Eseguire test funzionali
Valutare i casi di carico concordati e i criteri di prestazione.
Settimo: Ispezionare l'installazione Condizione
Ove opportuno, i campioni sezionati possono aiutare a valutare il flusso del materiale e l'innesto delle caratteristiche di ritenzione negli assemblaggi termoplastici.
Ottavo: Approvazione del campione di riferimento
Conservare un riferimento controllato per la produzione futura.
Un campione di riferimento deve essere associato a:
-
Revisione del disegno
-
Specifiche del materiale
-
Configurazione dell'inserto
-
Condizioni di prova
-
Requisiti di imballaggio
-
Codice articolo approvato
Questo impedisce che gli ordini ripetuti dipendano da descrizioni incomplete o vecchie fotografie.
Come confrontare gli inserti in ottone Fornitori di dadi
Un confronto tra fornitori dovrebbe valutare la capacità di soddisfare gli stessi requisiti tecnici e commerciali.
| Fattore di valutazione | Cosa verificare |
|---|---|
| Specializzazione del prodotto | Tipi di inserti pertinenti ed esperienza applicativa |
| Controllo dei materiali | Lega di ottone confermata e tracciabilità |
| Capacità di filettatura | Diametro, passo, profondità e tolleranza richiesti |
| Personalizzazione | Revisione di disegni e campioni |
| Produzione | Processo idoneo per la proposta geometria |
| Ispezione | Dimensioni critiche controllate e accoppiamento della filettatura |
| Test funzionali | Valutazione di installazione, serraggio e estrazione |
| Conformità | Registrazioni dei materiali applicabili e delle sostanze soggette a restrizioni |
| Campionamento | Processo di approvazione e revisione chiaro |
| Confezionamento | Opzioni di confezionamento all'ingrosso, a conteggio e con etichetta personalizzata |
| Condizioni commerciali | Quantità minima d'ordine, attrezzature, prezzo e tempi di consegna tempo |
| Fornitura ripetuta | Specifiche approvate e controllo delle modifiche |
Evitare di utilizzare la gamma di dimensioni del catalogo di un fornitore come sostituto della conferma dell'ordine effettivo.
Un inserto M4 termofissato e un inserto in legno M4 con filettatura esterna possono avere designazioni di filettatura interna simili, ma requisiti di installazione completamente diversi.
Prezzo dei dadi con inserto in ottone: cosa influenza il costo?
Il prezzo unitario degli inserti in ottone dipende da diversi fattori.
Lega di ottone
Diversi gradi di materiale possono influenzare i costi delle materie prime e di produzione.
Dimensioni dell'inserto
Corpi più grandi o inserti più lunghi richiedono quantità di materiale e tempi di lavorazione diversi.
Zigrinatura Complessità
Una geometria di ritenzione complessa può aumentare i requisiti di produzione.
Precisione della filettatura
Requisiti più stringenti possono influire sui costi di produzione e ispezione.
Quantità di produzione
Il volume influisce sull'allocazione delle impostazioni, sull'efficienza di processo e sull'economicità dell'imballaggio.
Operazioni secondarie
Pulizia, finiture speciali, ispezioni aggiuntive o documentazione possono aumentare i costi.
Attrezzature
I progetti personalizzati possono richiedere attrezzature di produzione dedicate.
Imballaggio
Sacchetti sfusi, set di componenti contati e confezioni al dettaglio di marca hanno strutture di costo diverse.
Requisiti di consegna
Trasporto, destinazione, termini di spedizione e tempistiche possono influenzare il costo finale di acquisto.
Confronta l'approvvigionamento totale
CostoUn prezzo inferiore per inserto non è vantaggioso se il componente causa guasti durante l'assemblaggio.
Un confronto pratico dei costi dovrebbe tenere conto di:
Costo del componente + costo di installazione + costo di ispezione + costo di imballaggio + rischio di qualità previsto + costo logistico.
Questo offre una prospettiva di acquisto migliore rispetto al solo prezzo unitario.
Quantità minima d'ordine (MOQ) e tempi di consegna: cosa devono aspettarsi gli acquirenti?
La quantità minima d'ordine (MOQ) e i tempi di consegna devono essere confermati per le specifiche esatte dell'inserto.
Possono variare in base a:
-
Grado di ottone
-
Dimensioni della filettatura
-
Geometria esterna
-
Attrezzatura personalizzata
-
Produzione Percorso
-
Requisiti di ispezione
-
Finitura
-
Imballaggio
-
Quantità d'ordine
JHFIX pubblica attualmente informazioni specifiche sulla quantità minima d'ordine (MOQ) per diversi inserti filettati nella sua categoria di dadi.
Tuttavia, i prodotti elencati non devono essere utilizzati per dedurre una MOQ confermata per un inserto in ottone massiccio, termofissato o stampato.
Per richieste specifiche sull'ottone, richiedere una conferma separata di:
-
Fattibilità del materiale e della produzione
-
Quantità del campione
-
Tempi di consegna del campione
-
Requisiti degli utensili
-
Quantità minima d'ordine (MOQ) di produzione
-
Tempi di consegna della produzione
-
Documentazione di ispezione
-
Condizioni di imballaggio
Confini commerciali chiari sono particolarmente importanti quando un progetto passa dalle quantità di prototipo alla produzione programmata.
Personalizzazione del dado con inserto in ottone OEM
Lo sviluppo di inserti personalizzati inizia con una funzionalità requisito.
Gli acquirenti possono richiedere modifiche a:
-
Filettatura interna
-
Lunghezza inserto
-
Diametro corpo
-
Design zigrinatura
-
Disposizione scanalature
-
Geometria flangia
-
Profilo di ingresso
-
Configurazione foro cieco o passante
-
Grado del materiale
-
Trattamento superficiale
-
Imballaggio formato
Tuttavia, la personalizzazione non deve essere considerata una promessa illimitata.
Un progetto proposto deve essere valutato in termini di fattibilità produttiva e compatibilità di assemblaggio.
Cosa inviare per la valutazione tecnica
I documenti più utili includono:
-
Disegno del componente in 2D o 3D
-
Campione di inserto esistente
-
Elemento di fissaggio di accoppiamento
-
Specifiche del materiale di base
-
Disegno del foro
-
Metodo di installazione
-
Requisiti di prestazione
-
Ordine previsto quantità
-
Informazioni sull'imballaggio
I prodotti di inserti e dadi filettati inserti di JHFIX dimostrano l'attuale gamma di prodotti inserti-dadi e l'approccio alla revisione di progetti realizzati su disegno o su campione.
Per un progetto specifico in ottone, la lega e il tipo di inserto richiesti devono essere chiaramente identificati in modo che il team possa valutare la configurazione proposta anziché presumere che corrisponda a un prodotto esistente a catalogo.
Come l'imballaggio della ferramenta influisce sulla fornitura di inserti in ottone sfusi
L'imballaggio viene spesso trascurato durante la qualificazione dei componenti.
Per un grande progetto OEM, può influire sulla ricezione, lo stoccaggio, l'assemblaggio e l'accuratezza degli ordini ripetuti.
Si consideri un produttore che si rifornisce di diverse varianti di inserti:
- data-spread="false">
-
Inserti termofissabili M3
-
Inserti termofissabili M4
-
Inserti M4 a corpo più lungo
-
Inserti a pressione M5
-
Inserti personalizzati con filettatura cieca
Alcuni di questi componenti possono sembrare molto simili.
Se i sacchetti o le scatole sono etichettati in modo errato, una linea di assemblaggio può ricevere un inserto tecnicamente corretto che appartiene a un altro prodotto.
Imballaggi sfusi
Adatto quando i componenti vengono alimentati in sistemi di produzione controllati e l'acquirente dispone di procedure di ricezione e identificazione adeguate.
Sacchetti contati
Utile per quantità di assemblaggio definite o produzioni più piccole kit.
Confezioni a scomparti
Possono aiutare a separare le varianti o a combinare componenti abbinati.
Confezioni a marchio privato
Potrebbero essere adatte a distributori, marchi di ferramenta o prodotti al dettaglio.
JHFIX offre soluzioni di confezionamento in sacchetti e opzioni di confezionamento in scatole per componenti di fissaggio e kit di ferramenta.
Per i progetti con inserti in ottone, la fattibilità del confezionamento deve essere valutata insieme alle specifiche finali del componente.
Lista di controllo RFQ per acquirenti di dadi con inserto in ottone
La seguente tabella può essere utilizzata per preparare una richiesta OEM.
| Campo RFQ | Informazioni da Includi | |
|---|---|---|
| Prodotto | Tipo di inserto filettato in ottone | |
| Applicazione | Alloggiamenti in plastica, apparecchiature, mobili o altri usi | |
| Disegno | Disegno 2D/3D controllato o campione | |
| Grado di ottone | Designazione della lega richiesta | |
| Filettatura interna | Dimensioni, passo, tolleranza e profondità | |
| Diametro esterno | Corpo e zigrinatura Dimensioni | |
| Lunghezza | Lunghezza totale e funzionale | |
| Geometria | Zignature, scanalature, flangia, guida e ingresso | |
| Metodo di installazione | Termoindurimento, ultrasuoni, pressatura, stampaggio o altro | |
| Materiale di supporto | Tipo di resina, contenuto di riempitivo, legno o altro substrato | |
| Dettagli del foro | Diametro, profondità e tolleranza | |
| Vite di accoppiamento | Diametro, passo, innesto e giunto | Stack |
| Prestazioni | Criteri di accettazione per estrazione, coppia di serraggio e altri | |
| Conformità | Documentazione relativa a materiali e sostanze soggette a restrizioni | |
| Quantità | Campione, ordine iniziale e previsione annuale | |
| Imballaggio | Sfuso, sacchetti contati, kit o etichetta privata | |
| Destinazione | Paese di consegna e requisiti logistici |
Una richiesta di offerta completa aiuta i fornitori a quotare lo stesso ambito e a identificare le incertezze prima dell'inizio della progettazione o della produzione.
Esempio: inserto in ottone OEM Richiesta di informazioni sui dadi
Oggetto: Inserti in ottone M4 termofissati personalizzati per alloggiamenti per apparecchiature in plastica
Gentile team JHFIX,
Stiamo sviluppando un alloggiamento per apparecchiature in plastica che richiede inserti filettati in ottone M4 per l'assemblaggio ripetuto di viti.
Il nostro team di ingegneri può fornire il disegno 2D, le specifiche della lega di ottone proposta, le informazioni sulla resina plastica, la geometria del mozzo stampato, le dimensioni del foro pilota, la vite di accoppiamento e i requisiti funzionali.
Vi preghiamo di verificare se questa configurazione di inserti in ottone può essere supportata dal vostro processo di produzione o di approvvigionamento approvato.
Vorremmo inoltre confermare:
-
Disponibilità di materiali e leghe
-
Fattibilità produttiva
-
Sviluppo del campione Requisiti
-
Ambito di ispezione consigliato
-
Verifica della filettatura interna
-
Requisiti per i test di estrazione e serraggio
-
Quantità minima d'ordine
-
Tempi di consegna per la produzione
-
Opzioni di confezionamento sfuso
La nostra richiesta iniziale è una valutazione tecnica, seguita dall'approvazione del campione prima di qualsiasi impegno per la produzione di massa.
Vi preghiamo di comunicarci quali documenti aggiuntivi sono necessari per un preventivo accurato.
Cordiali saluti,
Ufficio Acquisti OEM
Questa richiesta fornisce al fornitore una base molto più solida per valutare il progetto rispetto a un messaggio che chiede solo il prezzo di un inserto in ottone M4.
Perché considerare JHFIX per progetti di inserti filettati e elementi di fissaggio OEM?
JHFIX è un fornitore di elementi di fissaggio e ferramenta per mobili associato a Jiangmen Jinhe Hardware Products Co., Ltd., con sede nel Guangdong, Cina.
Secondo le informazioni Chi siamo dell'azienda, ha iniziato a operare nel 2004 e serve clienti nei mercati internazionali.
Il suo sistema di produzione e supporto pubblicato include:
-
Stampaggio a freddo
-
Maschiatura
-
Stampaggio a iniezione
-
Stampaggio a iniezione
stampaggio -
Assemblaggio
-
Imballaggio
-
Ispezione
L'azienda fornisce anche una gamma di dadi, inserti filettati, viti, connettori per mobili, ferramenta stampata e soluzioni di imballaggio.
Revisione tecnica dei dadi a inserto
Le attuali pagine dei prodotti JHFIX descrivono l'importanza di:
-
Geometria dell'inserto
-
Filettatura interna
-
Impegno esterno
-
Materiale del pannello o del supporto
-
Foro pilota
Preparazione -
Compatibilità dei bulloni di accoppiamento
-
Materiale e finitura
-
Installazione
-
Controllo qualità
-
Imballaggio
Questo è un utile punto di partenza per le discussioni sui dadi a inserto OEM.
Personalizzazione basata su disegni
Gli acquirenti possono inviare disegni o campioni esistenti per la revisione di una configurazione di inserto filettato proposta.
Fornitura di elementi di fissaggio correlati
Qualora il progetto richieda anche viti, dadi, rondelle, staffe o altri componenti di fissaggio, il catalogo prodotti JHFIX può aiutare gli acquirenti a consolidare gli acquisti pertinenti requisiti.
Integrazione del packaging
Per gli acquirenti OEM e con marchio privato, il packaging dei componenti può essere discusso insieme alla fornitura di hardware.
Qualificazione specifica per l'ottone
La presenza di prodotti con inserti filettati nel catalogo attuale non deve essere considerata una prova che ogni design di inserto in ottone massiccio sia disponibile a magazzino.
Per un inserto in ottone termofissato, a ultrasuoni, a pressione o stampato, il grado del materiale, la geometria, il processo di produzione, la capacità, i test e le condizioni commerciali richiedono una conferma specifica per il progetto.
Questo rappresenta un passo successivo pratico per gli acquirenti che cercano un fornitore qualificato, anziché basarsi su supposizioni.
Domande frequenti sui fornitori di dadi a inserto in ottone
1. Cos'è un dado a inserto in ottone?
Un dado a inserto in ottone è un componente con una filettatura interna progettata per essere fissata all'interno di un materiale ospite compatibile. A seconda del suo design, può essere installato tramite calore, energia ultrasonica, pressatura, stampaggio o filettatura esterna.
2. A cosa servono gli inserti filettati in ottone?
Vengono utilizzati in alloggiamenti in plastica, contenitori elettronici, elettrodomestici, assemblaggi industriali, componenti di mobili selezionati e altri prodotti che richiedono connessioni filettate all'interno di materiali ospiti idonei.
3. Qual è la differenza tra un inserto termofissato e un inserto a pressione?
Un inserto termofissato utilizza calore controllato per ammorbidire il materiale termoplastico compatibile attorno alle sue caratteristiche esterne. Un inserto a pressione si basa sull'innesto meccanico durante l'inserimento.
Il metodo corretto dipende dal materiale ospite e dalle prestazioni richieste.4. Gli inserti in ottone sono adatti alla plastica ABS?
Gli inserti in ottone adatti possono essere utilizzati in ABS quando la geometria, il design del foro, il metodo di installazione e i requisiti funzionali sono stati validati per lo specifico grado di ABS e il componente stampato.
5. Gli inserti in ottone possono essere installati nel nylon?
Sì, gli inserti filettati compatibili possono essere utilizzati con materiali in nylon adatti. Tuttavia, i gradi di nylon e il contenuto di riempitivo possono influire sull'installazione e sulle prestazioni. Il processo deve essere qualificato per la resina specifica.
6. Gli inserti in ottone possono essere utilizzati in MDF o legno?
Alcuni modelli di inserti in ottone sono adatti per determinate applicazioni su pannelli in legno o multistrato. Tuttavia, un inserto termoplastico termoindurente non deve essere automaticamente utilizzato come inserto per legno. La geometria esterna deve corrispondere al substrato previsto e al metodo di installazione.
7. Qual è la scelta migliore, inserti filettati in ottone o in acciaio inossidabile?
Nessuno dei due è universalmente migliore. L'ottone può offrire vantaggi in termini di lavorabilità e in alcune applicazioni di installazione termica. L'acciaio inossidabile può essere preferibile per particolari requisiti meccanici o di resistenza alla corrosione. La scelta corretta dipende dal design specifico e dal tipo di materiale.
8. Quali dimensioni di filettatura sono disponibili per gli inserti in ottone?
Le dimensioni comuni nel settore includono M2, M2.5, M3, M4, M5, M6 e M8, a seconda della famiglia di inserti. La disponibilità di ciascuna dimensione e configurazione deve essere confermata con il fornitore selezionato.
9. Perché gli inserti in ottone ruotano all'interno della plastica?
Le possibili cause includono un diametro del foro non adatto, uno scarso innesto della zigrinatura, un flusso di plastica insufficiente, un'installazione errata o una coppia di serraggio eccessiva. È necessario esaminare l'intera installazione.
10. Come viene misurata la resistenza all'estrazione degli inserti in ottone?
Le prestazioni di estrazione vengono valutate attraverso una configurazione di prova definita che coinvolge l'inserto installato, il materiale di base, la direzione di carico e il metodo di prova. I risultati numerici devono essere confrontati solo quando le condizioni di prova sono equivalenti.
11. È possibile personalizzare i dadi con inserto in ottone?
Sì, gli inserti filettati in ottone possono essere progettati con geometria, filettature, lunghezze, flange e caratteristiche di ritenzione personalizzate, in base alla fattibilità produttiva. Gli acquirenti devono fornire disegni, requisiti dei materiali e informazioni sull'installazione.
12. Tutti gli inserti filettati in ottone sono conformi alla direttiva RoHS?
No. La conformità dipende dalla composizione effettiva della lega, dalla categoria di prodotto, dal mercato di destinazione e dai requisiti o esenzioni applicabili. Gli acquirenti devono richiedere le dichiarazioni dei materiali e la documentazione di supporto appropriate.
13. Come scelgo un fornitore di dadi con inserto in ottone?
Valutare la tracciabilità del materiale, la precisione della filettatura, la geometria esterna, la capacità produttiva, la conoscenza dell'installazione, l'approvazione dei campioni, i test funzionali, l'imballaggio, il MOQ e il controllo degli ordini ripetuti.
14. È possibile fornire inserti in ottone con viti abbinate?
A seconda della gamma di prodotti del fornitore e dei requisiti del progetto, gli inserti possono essere forniti insieme a viti o altra ferramenta abbinate. La compatibilità della filettatura, i rapporti di quantità e l'imballaggio devono essere confermati.
15. Qual è il MOQ per inserti in ottone personalizzati?
Il MOQ dipende dal tipo di ottone, dalla geometria, dal metodo di produzione, dalla quantità dell'ordine e dai requisiti di imballaggio. Un MOQ specifico deve essere confermato in fase di preventivo, anziché essere dedotto da prodotti di inserti non correlati.
16. Quali informazioni devo inviare prima di richiedere un preventivo?
Fornire il disegno dell'inserto, la filettatura, le specifiche del materiale in ottone, il materiale di base, il design del foro, il processo di installazione, la vite di accoppiamento, i requisiti di prestazione, la quantità stimata e le informazioni sull'imballaggio.
17. JHFIX può esaminare un progetto di inserto in ottone personalizzato?
Le informazioni sui prodotti pubblicate da JHFIX supportano l'esame basato su disegni e campioni delle configurazioni degli inserti filettati e dei requisiti dei materiali. La disponibilità di leghe di ottone specifiche, la fattibilità produttiva, il MOQ, i test e i tempi di consegna richiedono una conferma diretta del progetto.
Conclusione
La scelta di un fornitore di dadi con inserto in ottone richiede più del semplice confronto tra dimensioni della filettatura e prezzi unitari. Gli acquirenti dovrebbero valutare la lega di ottone, la geometria di ritenzione, il metodo di installazione, il materiale di base, la precisione della filettatura, i test funzionali e la coerenza degli ordini ripetuti prima di approvare la fornitura all'ingrosso.
Per gli inserti in ottone personalizzati, il passo successivo più utile è una richiesta di preventivo tecnico completa.
Se il tuo progetto include anche viti abbinate, ferramenta per mobili, componenti OEM o imballaggi personalizzati, esplora la gamma di prodotti JHFIX e contatta JHFIX con i tuoi disegni, i requisiti dei materiali, i dettagli dell'applicazione, le quantità e i criteri di collaudo per discutere la fattibilità della produzione, lo sviluppo di campioni e un preventivo.