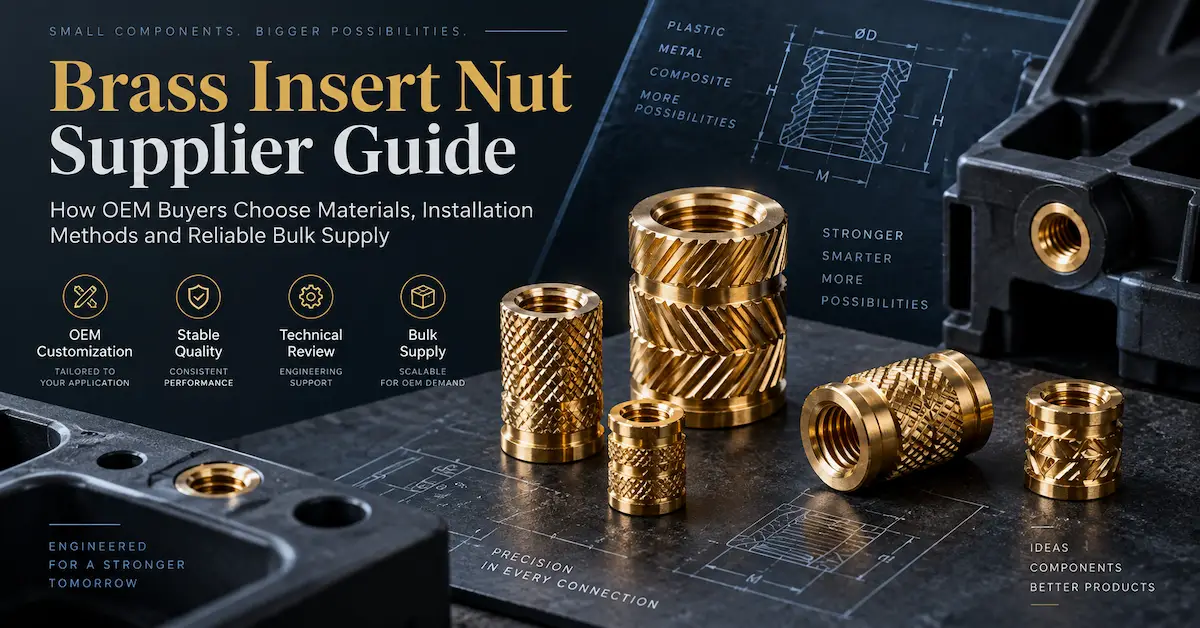

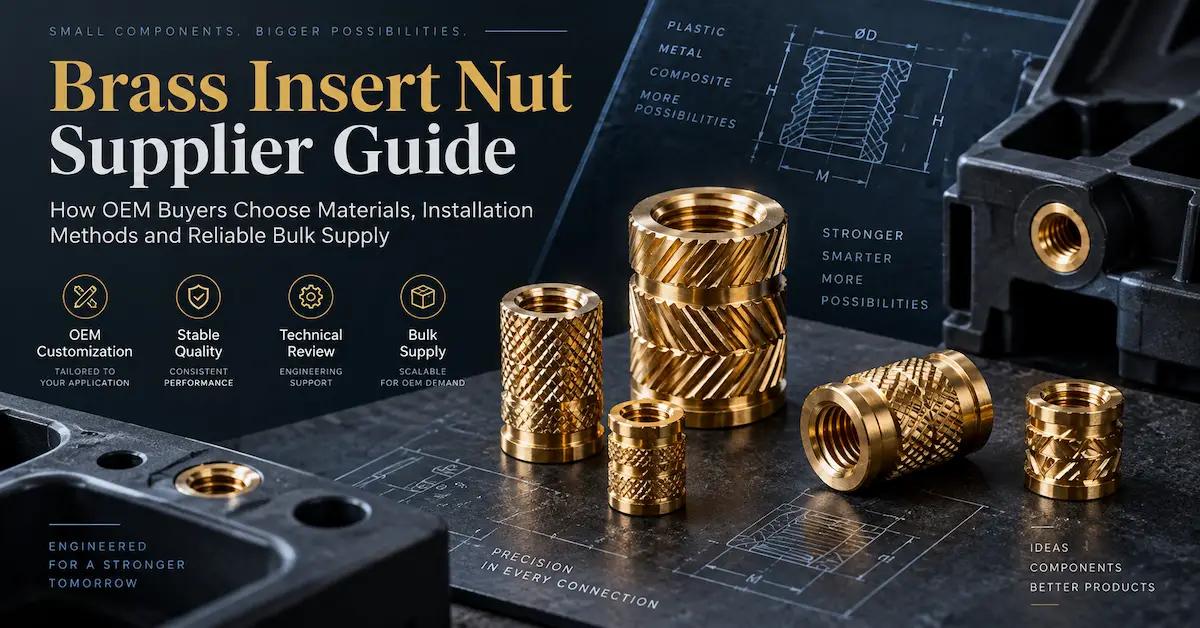
真鍮製インサートナットの調達が価格比較以上の意味を持つ理由
小さなねじ込み式インサートは、製品の組み立てがスムーズに行えるか、繰り返しのメンテナンスに耐えられるか、あるいは納品後に高額な締結不良が発生するかを左右する可能性があります。
機械ねじで固定されたプラスチック製の機器筐体を考えてみましょう。最初の組み立てでは、インサートは正しく取り付けられているように見えます。ねじを締め、筐体を閉じ、完成品は目視検査に合格します。
数週間後、技術者は、メンテナンスのためにカバーを取り外すと、一部のインサートがプラスチック製のボス内で回転してしまうことに気づきます。また、ねじを締めるとインサートが抜けてしまうこともあります。問題はもはや安価な金属部品に限ったことではありません。
これは完成品、組立作業、交換部品、そして顧客の信頼に影響を与えます。だからこそ、真鍮インサートナットのサプライヤーを選ぶには、締結システムを完全に理解する必要があるのです。
OEMの購買担当者、購買マネージャー、製品エンジニアにとって、重要な質問は単に次のことではありません。
-
1,000個あたりの価格はいくらですか?
-
インサートはM3、M4、M6のいずれのサイズで入手可能ですか?
-
サプライヤーは真鍮色の部品を製造できますか?
より重要な質問は、実際の用途に関するものです。
指定されている真鍮合金は何ですか?インサートはどのように取り付けられますか?インサートの周囲にはどのようなプラスチック、木材、またはその他の材料が使用されますか?接合部はどの程度のトルクに耐える必要がありますか?小ねじを繰り返し取り外した場合、どうなりますか?
承認された製品は、今後の生産注文においても一貫して供給可能ですか?これらの要件を理解しているサプライヤーは、低価格の見積もりを提示するだけのサプライヤーよりも、より大きな価値を提供できます。
このガイドでは、真鍮製ねじ込みインサートの選定方法、取り付け方法の比較、材料および寸法要件の評価、有意義な品質テストの確立、そして完全なOEM購買仕様書の作成方法について説明します。
また、真鍮製インサートが適切なソリューションではない場合についても説明します。
カスタムインサート形状や関連するファスナーが必要なバイヤー向けに、JHFIXはより幅広いナットとねじ込みインサート製品を提供しており、図面およびサンプルに基づいて、適切な材料、嵌合部品、取り付け条件、および梱包要件を評価します。
各プロジェクトごとに、特定の真鍮合金オプション、製造可能性、および商取引条件を確認する必要があります。
信頼できる真鍮インサートナットサプライヤーとは?
信頼できるサプライヤーは、購入者の承認済み図面、材料要件、取り付けプロセス、機能性能、および商業仕様を満たすねじ込みインサートを提供または調整できる必要があります。
主な評価基準は次のとおりです。
-
材料のトレーサビリティ: 真鍮合金は、色から推測するのではなく、明確に識別できる必要があります。
-
ねじの精度: 内ねじは、指定されたボルト径、ピッチ、公差、および嵌合。
-
外部形状: ローレット、溝、肩部、フランジは、選択された取り付けプロセスに適合している必要があります。
-
アプリケーション適合性: インサートは、想定されるプラスチック、木材、またはその他のホスト材料で評価する必要があります。
-
取り付け再現性: 承認されたプロセスは、周囲の材料を損傷することなく、一貫した嵌合を実現する必要があります。
-
機械的検証: 引抜き試験、トルク試験、およびその他の必要な試験は、合意された方法と合否判定基準に従って実施する必要があります。
-
OEM対応: 図面、サンプル、公差、および特殊仕様は、製造前に確認する必要があります。
-
品質文書: 検査要件と材料記録は、実際の購入仕様と一致すること。
-
梱包管理: ねじのサイズ、長さ、および類似のバリエーションは正しく識別されている必要があります。
-
商業上の信頼性: 最小発注数量(MOQ)、金型、サンプル、生産リードタイム、およびリピート注文条件は書面で確認する必要があります。
最適な購入決定は、インサートの外観や単価だけでなく、承認されたアセンブリに基づいて行うべきです。
真鍮インサートナットとは?
真鍮インサートナット(真鍮ねじ込みインサートとも呼ばれる)は、適合する母材に内ねじを刻むように設計された金属部品です。
ほとんどの設計は、内ねじが刻まれた円筒形または特殊な形状の真鍮製本体で構成されています。
部品の外側には以下が含まれる場合があります。
- data-spread="false">
-
ストレートローレット
-
ダイヤモンドローレット
-
ヘリカルローレット
-
溝
-
アンダーカット
-
外ねじ
-
バーブ
-
フランジ
-
ショルダー
-
取り付け用パイロット
これらの外部形状により、インサートが周囲の材料にしっかりと嵌合します。
取り付け後、小ねじまたはボルトをねじ込むことができます。
インサートを別の部品を固定するためのものです。結果として、2つの異なるインターフェースを持つ固定機構が実現します。
内部インターフェース: 機械ねじが真鍮製のねじ山に噛み合います。
外部インターフェース: 真鍮製のインサートは、周囲のプラスチック、木材、またはその他の適切な材料によって保持されます。
両方のインターフェースが正しく機能する必要があります。
内部ねじの品質が非常に優れたインサートでも、母材の中で回転してしまうと破損する可能性があります。
逆に、外力保持力が強いインサートでも、内ねじが要求される締結部品と合わない場合は不向きです。ねじ込みインサートに真鍮が使用される理由
真鍮は、特定の真鍮合金が加工性、耐食性、精密ねじ部品への適合性という点で優れた特性を兼ね備えているため、広く使用されています。
真鍮は熱伝導性にも優れているため、熱圧入式インサートの設計にも適しています。
ただし、真鍮は単一の材質ではありません。
真鍮合金によって、機械的特性、組成、加工特性、規制上の考慮事項が異なります。
材質の選択が用途に影響する場合は、購入者は実際の合金を指定する必要があります。
最終的な性能は、真鍮単体ではなく、材質、形状、取り付け方法、母材の組み合わせによって決まります。
真鍮ねじ込みインサートの主な種類インサート
真鍮製インサートナットは、取り付け方法や材質が大きく異なるため、様々な形状で製造されています。
成形ABS樹脂への熱挿入を目的とした設計は、硬材への圧入用継手としてそのまま使用できるものではありません。
以下の比較表は、参考になるでしょう。
| インサートの種類 | 取り付け原理 | 一般的な材質 | 主な購入時の考慮事項 |
|---|---|---|---|
| 熱硬化型真鍮インサート | 制御された熱により、インサート周辺の適合する熱可塑性樹脂が軟化します | 熱可塑性樹脂 | 熱処理、穴の形状、ローレット加工 |
| 超音波インサート | 超音波エネルギーにより局所的な加熱とプラスチックの流動が実現 | 適切な熱可塑性樹脂 | 設置装置とプロセス制御 |
| 圧入式真鍮インサート | 機械的挿入により、干渉または外部形状によって保持力が確保されます | 適合するプラスチックまたは選択された基材 | 穴の嵌合、挿入力、保持力 |
| 成形埋め込み式真鍮インサート | インサートは、材料が成形される前に金型内に配置されます | 射出成形プラスチックおよび適切な成形システム | 金型の位置決め、シール、向き |
| セルフタッピング真鍮インサート | 取り付け時に外ねじが切削または嵌合を形成します | 適切なプラスチックまたはその他の指定されたホスト | 穴の形状と取り付けトルク |
| 木材用真鍮インサート | 外形が加工済みの木製または加工済みパネルに嵌合します | 選択された木材および家具用パネル | パネル密度、穴の嵌合、引き抜き強度、トルク |
これらは異なるエンジニアリングアプローチです。
完成品の要件に基づいて比較する必要があります。
熱可塑性部品用熱硬化性真鍮インサート
プラスチック部品に再利用可能な機械ねじが必要な場合、熱硬化性真鍮ねじインサートがよく使用されます。
取り付けプロセスではインサート周辺の熱可塑性樹脂を局所的に軟化させるために、制御された加熱を行います。
次に、インサートを準備された穴に挿入します。
材料がインサートの外部保持部を流れ、その後冷却されると、金属インサートとプラスチックの間に機械的な接合が形成されます。
この接合の強度は、実際の形状、樹脂、プロセス条件、および取り付けの品質によって異なります。
熱硬化インサートが一般的に検討される用途
代表的な用途例:
-
電子機器筐体
-
プラスチック製制御筐体
-
民生品アセンブリ
-
家電部品
-
プラスチック製取付ボス
-
修理可能なカバー
-
一部の自動車内装部品
-
熱可塑性樹脂製家具アクセサリー
これらの用途では、多くの場合、開閉可能な機械ねじ接続が必要となります。サービス
購入者が確認すべき事項
プロ仕様の熱硬化性インサートの仕様には以下が含まれるべきです。
-
プラスチック樹脂グレード
-
充填材含有量
-
ボス形状
-
パイロット穴径
-
穴深さ
-
インサート外径
-
ローレットパターン
-
インサート長さ
-
取り付け機器
-
温度制御方法
-
取り付け圧力または力
-
挿入速度
-
着座深さ
-
冷却手順
すべての真鍮インサートに共通する適切な加熱温度はありません。
適切なプロセスウィンドウは、主にホスト熱可塑性樹脂と全体の取り付け構成に依存します。
樹脂メーカーとインサートの設計要件に基づいてプロセス開発を行う必要があります。
熱硬化による取り付けのリスク
一般的な問題には以下が含まれます。
-
ローレット周辺のプラスチックの流れが不十分
-
過剰なフラッシュ
-
ボス部の変形
-
インサートの傾斜
-
不完全な装着
-
回転保持力の低下
-
引き抜き性能の低下
-
内部ねじの損傷
試し取り付けを行い、軟化したプラスチックが許容できない損傷を与えることなく、意図した保持部を十分に満たしていることを確認してください。
重要: 熱硬化による取り付けは、一般的に互換性のある熱可塑性樹脂を対象としています。
従来の熱硬化性材料は、同じように軟化して再び流動することはありません。熱硬化性材料を扱うバイヤーは、代替の挿入方法を検討する必要があります。
超音波真鍮インサート:この方法はどのような場合に適していますか?
超音波挿入は、高周波の機械的振動を利用して、インサートと適合するプラスチックの界面に局所的な加熱を発生させます。
これにより、プラスチック材料がインサートの外周に沿って流動することが可能になります。
処理後、材料は固化し、部品を保持します。
超音波挿入は、適切な超音波組立システムを既に備えている生産ラインに適している場合があります。
ただし、慎重なプロセス制御が必要です。
重要な変数には以下が含まれます。
-
振幅
-
適用力
-
挿入速度
-
ホーンアライメント
-
取り付け時間
-
工具の状態
-
プラスチック材料
-
インサート形状
-
穴の準備
熱圧着 vs 超音波圧着
どちらの方法も、普遍的に優れているとは言えません。
熱圧着は、形状や製造条件によっては評価が容易な場合があります。
超音波圧着は、他の自動化された製造環境では利点がある場合があります。
より優れたプロセスとは、許容できない損傷や破損を起こさずに、必要な取り付け性能を繰り返し実現できるプロセスです。
バリエーション。承認の際、購入者は技術的に適切な場合、同じインサート設計、母材、穴の状態、および受入基準を用いて両方の方法を比較する必要があります。
圧入式真鍮インサート:迅速な取り付けには適切な穴設計が必要です
圧入式インサートは、母材との機械的な係合に依存します。
熱硬化型とは異なり、必ずしも熱処理は必要ありません。
インサートの設計によっては、挿入時に外部リブ、ローレット、またはその他の保持機能が母材に係合します。
これにより、比較的簡単な取り付け方法が可能になります。
しかし、一見単純なプロセスでも、重大な技術的問題が発生する可能性があります。
パイロット穴が小さすぎるとどうなるか?
穴が小さすぎると、過剰な挿入力が発生する可能性があります。
考えられる結果
含まれるもの:-
ボス割れ
-
塑性変形
-
表面応力
-
インサートのずれ
-
不完全な装着
パイロット穴が大きすぎるとどうなるか?
穴が大きすぎると保持力が低下する可能性があります。
考えられる結果:
-
インサートの回転
-
不安定な装着
-
引き抜き抵抗の低下抵抗
-
アセンブリ間のばらつき
圧入インサートが適さない場合
ボス形状が要求される挿入応力に耐えられない場合、またはジョイントの機能荷重が検証済みの保持力を超える場合、圧入設計は最適な選択肢ではない可能性があります。
OEM購入者にとって、取り付けの利便性は機械的検証に代わるものではありません。
射出成形部品用成形埋め込み真鍮インサート
成形埋め込みインサートは、プラスチックが導入される前に金型内に配置されます。
成形中、材料はインサートの外形に沿って成形されます。
この方法は、用途において大きな機械的係合が必要であり、製品設計が成形中のインサート配置をサポートできる場合に有効です。
ただし、成形埋め込みによる取り付けは、追加の製造コストを伴います。
考慮事項重要要件
購入者は以下を評価する必要があります。
-
インサートの位置決め
-
向き
-
金型保持性
-
内ねじの保護
-
材料の流れ
-
バリ防止
-
寸法安定性
-
冷却挙動
-
成形時の取り扱い
-
完成品の検査
成形中に移動するねじ付きインサート
成形によって、正しく組み立てられない部品が製造される可能性があります。プラスチックが内径に入り込むインサートは、ねじの品質問題を引き起こす可能性もあります。
成形時取り付け vs. 成形後取り付け
成形時取り付けと成形後取り付けは、製造工程全体を考慮して比較する必要があります。
成形時取り付けは、適切な設計であれば強力な機械的係合を実現できますが、インサートを成形工程内で正しく位置決めし、保持する必要があります。
成形後取り付けは、追加の組み立て工程が必要になりますが、製造の柔軟性が異なります。
適切な選択は、生産量、金型、部品設計、取り付け設備、および要求される性能によって異なります。
木材および家具用途向け真鍮インサート
真鍮製のねじ込みインサートはプラスチック部品と強く関連付けられていますが、一部の設計は木材や加工パネル用途にも使用できます。
重要な違いは外径です。
接合方法。熱可塑性樹脂用の熱硬化性インサートは、MDFやパーティクルボードには自動的に使用すべきではありません。
同様に、外ねじ式の家具用インサートは、プラスチック製のハウジングには自動的に使用すべきではありません。
無垢材家具
真鍮製インサートは、特定の取り外し可能な家具の接合部に使用できます。
想定される用途は以下のとおりです。
-
テーブル脚の取り付け
-
取り外し可能な家具フレーム
-
アクセサリーの取り付け
-
修理可能な木製アセンブリ
-
特殊な家具用金具
木材の種類、木目方向、穴の加工、取り付け方法、および必要な接合性能を考慮する必要があります。評価対象となります。
MDFとパーティクルボード
エンジニアード家具パネルは、無垢材とは異なる挙動を示す場合があります。
サプライヤーは、あるパネルで検証済みのインサートが、別のパネルでも同様に機能すると想定すべきではありません。
関連する条件は以下のとおりです。
-
パネル密度
-
厚さ
-
表面状態
-
パイロットホールの形状
-
端部からの距離
-
設置方向
-
接合部荷重
-
想定される組み立て数
サイクル
インサートの形状が重要な理由
木材および集成材用インサートには、基材に合わせて特別に設計された外ねじまたはその他の係合形状が使用される場合があります。
JHFIXは現在、六角ドライブねじ付き木材インサートナットおよび関連する家具用ねじ付きインサートを含む製品を掲載しています。
これらのページは、当社のインサートナット製品カテゴリと図面に基づく仕様レビューを示しています。
これらの写真は、掲載されている部品が真鍮製であることを確認するものではありません。
プロジェクトで特定の真鍮合金が必要な場合は、その要件を確認し、承認する必要があります。
別々に。
真鍮製インサートナット vs 鋼製・ステンレス鋼製インサート
材質の選択は、購入者にとって一般的な決定事項です。
真鍮、炭素鋼、ステンレス鋼は、いずれも特定のねじ込みインサート用途に適しています。
ただし、それぞれの特性と製造要件は異なります。
| 材質 | 潜在的な利点 | 主な考慮事項 |
|---|---|---|
| 真鍮 | 適切な環境下での被削性、熱伝導率、耐食性 | 合金組成、機械的強度、材料コスト |
| 炭素鋼 | 高強度設計に適している可能性 | 防食性と製造性ルート |
| ステンレス鋼 | 適切なグレードを選択すれば耐食性があります | 加工性、加工コスト、グレードの選択 |
| 亜鉛合金 | 成形または加工されたハードウェア設計の一部に適しています | 合金の特性、形状、および適用範囲 |
比較は、正確な材料グレードと完成部品を使用して行う必要があります。
周囲のプラスチックや木材が制限要因となる場合、より強い母材を使用しても、必ずしもより強い挿入部品が得られるとは限りません。
真鍮が望ましい場合
真鍮が魅力的な場合:
-
精密加工は必須
-
熱圧入式設計が適しています
-
この用途では真鍮の材料特性が有利です
-
耐食性が重要です
-
承認された設計では、確立された真鍮インサート構成を使用しています
他の材料の方が適している場合
以下の場合には、他の材料を検討する価値があります。
-
機械的強度が最も重要な要件です
-
使用環境により適合性の問題が生じます
-
この用途では真鍮は不必要に高価です
-
製造プロセスにより他の材料が適しています合金
-
提案された真鍮グレードでは、規制要件または材料組成要件を満たすことができません
材料の選択は、特定の金属色への好みではなく、エンジニアリングレビューに基づいて行うべきです。
真鍮材料グレード:OEMバイヤーは何を指定すべきか?
調達における最も重要なミスの1つは、単に次のように要求することです。
「真鍮インサートナット、M4」
この説明では、完全な材料要件が定義されていません。
真鍮合金は、組成と加工特性が異なります。
例えば、快削真鍮グレードは、精密旋削部品によく使用されます。
鉛含有量やその他の合金元素は、加工特性と適合要件に影響を与える可能性があります。
RFQに含めるべき材料情報
指定事項
- data-spread="false">
-
必要な真鍮合金の指定
-
適用される材料規格
-
許容される化学組成
-
該当する場合、必要な材料の状態
-
制限物質の要件
-
トレーサビリティ文書
-
承認された代替合金
購入者が特定の合金を指定していない場合、供給者は技術レビューのために適切な代替案を提案するよう求められることがあります。
ただし、承認なしに代替品を導入してはなりません。
真鍮の色だけでは不十分な理由
黄色または金色のねじ込みインサートは、必ずしも純真鍮でできているとは限りません。
真鍮。装飾または保護表面処理を施した別の金属である可能性もあります。
同様に、異なる真鍮合金は見た目が似ている場合があります。
OEM購入の場合、基材と表面仕上げを別々に指定する必要があります。
購入仕様で純真鍮が指定されている場合、真鍮色のコーティングは同等の代替品とはみなされません。
鉛含有量、RoHS指令、REACH規則:重要なコンプライアンスに関する質問
コンプライアンスは、電子アセンブリ、消費者向け製品、または規制市場向け製品を販売する購入者にとって特に重要です。
一部の加工可能な真鍮合金には、意図的に鉛が添加されています。
これは、材料の適合性と規制上の許容性との間に重要な違いを生み出します。
購入者は、すべての真鍮合金が鉛フリーであると想定すべきではありません。
RoHS指令に関する考慮事項
電気機器および関連市場に出荷される電子機器については、適用されるRoHS指令の要件を評価する必要があります。
銅合金中の鉛の特定の用途については、詳細な条件と有効期間に基づき、一定の免除が適用される場合があります。
これらの免除は、恒久的または普遍的に適用されるものとして扱うべきではありません。
購入者は以下を確認する必要があります。
-
製品カテゴリ
-
仕向市場
-
現行の法的要件
-
材料構成
-
適用される免除(該当する場合)
-
サプライヤーの関連文書
REACHに関する考慮事項
欧州市場の要件は、製品および電子機器に含まれる物質に関する義務も生じさせる可能性があります。サプライチェーンコミュニケーション
購入者は、実際の製品と市場に必要な宣言事項と裏付け情報を定義する必要があります。
子供向け製品および特殊用途
子供向け製品またはその他の制限された用途向けの製品には、追加の要件が適用される場合があります。
産業機器に適した部品であっても、子供向け消費者製品に自動的に適合するとは限りません。
サプライヤーに要求すべき事項
プロジェクトに応じて:
-
材料組成宣言
-
合金証明書
-
関連する制限物質宣言
-
必要に応じて試験報告書
-
トレーサビリティ情報
-
承認された材料代替手順
具体的な文書の代わりに「環境に優しい真鍮」などの一般的な表現を受け入れることは避けてください。
ねじのサイズ、ピッチ、公差:わずかな違いが重要
真鍮インサートは機械ねじのインターフェースを提供します。
したがって、内ねじの品質は不可欠です。
一般的なメートルねじの表記は次のとおりです。
- data-spread="false">
-
M2
-
M2.5
-
M3
-
M4
-
M5
-
M6
-
M8
これらの例は、業界で一般的に使用されるメートルねじのサイズを示しています。
記載されているすべてのサイズが、JHFIXですべての材質およびインサート設計で入手可能であることを保証するものではありません。
ねじ径
公称直径は、相手側の締結部品と一致している必要があります。
ねじピッチ
ねじピッチも一致している必要があります。
適合性公称直径が同じでもねじピッチが異なる2つの部品は、互換性があるとみなすべきではありません。
ねじ公差
必要な内ねじ公差は、設計および適用規格に従って定義する必要があります。
ISO汎用メートルねじの場合、ISO 965-1:2026はねじ公差の原則と基本データを定めています。
適切な内ねじ等級と検査方法は、図面上で確認する必要があります。
ねじ深さ
インサートは、相手ねじに対して十分な有効ねじ込み深さを確保する必要があります。
全長が正しいインサートでも、特定の組み立てにおいて十分な有効ねじ深さが得られない場合があります。
ブラインドねじとスルーホールねじ
ブラインドエンドインサートの場合、ねじの有効ねじ込み深さと底付き深さに注意する必要があります。
クリアランス貫通穴インサートは、ねじの突出や周囲のクリアランスなど、さまざまな考慮事項を生じさせます。
接合図には、必要な配置を明確に示す必要があります。
外側ローレット加工:形状が保持力に影響する理由
真鍮インサートの外側は、内側のねじ山と同様に重要です。
ローレット加工および関連する保持機能は、インサートと母材との相互作用に影響を与えます。
ストレートローレット
ストレートローレットは、一般的に回転抵抗と関連付けられています。
その性能は、インサート全体と取り付け設計に依存します。
ヘリカルローレット
ヘリカル形状は、回転保持力と軸方向保持力の両方に影響を与える可能性があります。
実際の荷重と取り付け配置に合わせて、向きと形状を評価する必要があります。
ダイヤモンドナーリング
ダイヤモンドパターンは、交差する表面形状を作り出します。
特定のデザインには有効ですが、すべての取り付け方法に最適なソリューションとは限りません。
溝とアンダーカット
溝は、加熱または超音波による取り付け時に、適合するプラスチック材料が流れ込む領域を提供します。
材料が固化すると、これらの形状が機械的保持に貢献します。
ナーリングの高さと間隔
ナーリングの寸法を変更すると、以下に影響します。
-
取り付け力
-
塑性変位
-
局所応力
-
回転抵抗
-
引き抜き挙動
ローレット加工の強度を高めても、必ずしも接合部の品質が向上するとは限りません。
周囲の材料は、選択した形状に対応できる必要があります。
引き抜き強度とトルク抵抗
最も重要な機能要件の2つは、引き抜き強度とトルク抵抗です。
これらは異なる破壊メカニズムを表します。
引き抜き強度
引き抜き試験は、規定の試験条件下で軸方向の引き抜きに対する抵抗を評価します。
結果は以下に依存します。
-
インサートの設計
-
取付深さ
-
母材
-
穴の形状
-
取付条件
-
荷重方向
-
試験方法
トルク抵抗
トルク試験は、意図しない回転に対する抵抗を評価します。
インサートは許容範囲内のトルク抵抗を持つ場合があります。
引き抜き強度はあるものの、機械ねじを締め付けると回転します。これは、繰り返し組み立てが必要な製品にとって特に重要です。
両方のテストが重要な理由
プラスチック製のハウジングは、使用中に軸方向荷重、メンテナンス中に回転荷重を受ける可能性があります。
引き抜き抵抗のみをテストした場合、購入者は回転による破損を見落とす可能性があります。
トルク抵抗のみをテストした場合、購入者は引き抜きリスクを見落とす可能性があります。
適切なテスト計画は、完成品の実際の荷重条件を反映している必要があります。
関連性のないテスト結果を比較しないでください
サプライヤーは、真鍮製インサートの特定の引き抜き力を宣伝しているかもしれません。
テスト条件が同等でない限り、その値を他のサプライヤーの結果と意味のある形で比較することはできません。
有用なレポートには、以下が含まれている必要があります。
-
インサートの図面
および材料 -
ホスト樹脂または基材
-
試験片の形状
-
穴の寸法
-
取り付け手順
-
調整
-
荷重方向
-
試験装置
-
試験方法
-
個々の結果
-
合否判定基準
これらの詳細がなければ、数値的な主張は工学的価値が限られます。
プラスチック部品における真鍮インサートの破損理由
一般的な取り付けとサービス
故障の原因はいくつか考えられます。1. インサートの回転
ボルトを締め付けると、インサートがプラスチック製のボス内で回転します。
考えられる原因としては、ローレットの噛み合い不良、穴のサイズが大きすぎる、材料の流れが不十分、または取り付け不良などが挙げられます。
2. インサートの引き抜き
インサートが周囲の材料から引き抜かれます。
考えられる原因としては、取り付け時の保持力が不十分、形状が不適切、噛み合いが不十分、または予期せぬ荷重などが挙げられます。
3. ボスの亀裂
亀裂は、挿入時の過剰な応力、肉厚不足、局所的な成形不良、または取り付け位置のずれによって発生する可能性があります。
4. プラスチックのバリ
過度の加熱または材料の変位により、インサートの周囲に不要なバリが発生する場合があります。
5.不適切な装着
インサートが高すぎたり深すぎたりすると、相手部品に干渉する可能性があります。
6. ねじ山の損傷
ピッチ、公差、位置合わせ、または締め付け条件が不適切な場合、小ねじがねじ山を損傷する可能性があります。
7. ジャッキアウト
ジャッキアウトは、組み立てねじが底付きした場合、または接合部の形状によって取り付けられたインサートに望ましくない力が加わった場合に発生する可能性があります。
8.バッチ間変動
樹脂グレード、インサート寸法、穴の状態、または取り付け設定の違いにより、性能にばらつきが生じる可能性があります。
故障解析表
| 症状 | 考えられる原因 | 推奨される調査 |
|---|---|---|
| 締め付け中にインサートが回転する | 回転保持が不十分 | ローレット、穴のサイズ、およびプロセスを点検する |
| インサートが抜ける | 軸方向の係合が不十分 | 材料、形状、および荷重を確認する |
| プラスチックボスに亀裂が生じる | 過度の応力または壁厚不足 | ボス形状と挿入方法を確認してください |
| インサートが傾いている | 位置合わせまたは工具の問題 | 取り付け設定を確認してください |
| 表面にバリが発生している | プラスチックの変位が大きすぎる | 熱、力、穴の形状を確認してください |
| ねじが進まない | ねじ山の損傷または不一致 | ねじ山と相手ボルトを確認してください |
| ねじが底付きしている | かみ合いまたは穴の深さが不適切 | ジョイントスタックと止まり穴を確認してくださいクリアランス |
| バッチによって性能が異なります | プロセスまたは材料のばらつき | 管理サンプルと記録を比較する |
適切な是正措置プロセスでは、インサートの設計を変更する前に、実際の故障メカニズムを特定します。
真鍮ねじ込みインサート用プラスチックボスの設計方法
真鍮インサートは、十分な母材で支えられなければなりません。
プラスチックボスは、成形部品に開けられた単なる穴ではありません。
その形状は、取り付けられた接合部に影響を与えます。
ボスの外径
ボスは、挿入荷重と使用荷重を支えるために、十分な周囲材料が必要です。
壁が薄すぎると、変形または亀裂が生じる可能性があります。
適切な外径は、インサート、樹脂、プロセス、および負荷。
パイロット穴径
推奨される穴のサイズは、承認されたインサートの形状から取得し、実際のプラスチックで検証する必要があります。
穴の深さ
止まり穴は、インサートと押し出された材料のための十分なスペースを確保する必要があります。
組み立てねじは、インサートまたは周囲のボスを損傷するような方法で底付きしてはなりません。
抜き勾配とエントリー形状
成形された穴には、抜き勾配またはエントリー形状が含まれる場合があります。
これらは、インサートの承認された取り付け要件と調整する必要があります。
成形品質
局所的な材料条件は、保持力に影響を与える可能性があります。
例:
-
溶接またはニットライン
-
ボイド
-
壁厚の不均一
-
フィラー分布
-
局所的な収縮
-
寸法再現性の低さ
良質なインサートでも、成形ボスの欠陥を完全に補うことはできません。
実際の成形品をテストする
プロトタイプブロックは開発段階では役立ちますが、最終承認は生産部品と材料を反映したものでなければなりません。
真鍮製インサートナットはどの業界で一般的に使用されていますか?
真鍮製ねじ込みインサートは、複数の製造業分野で使用されています。
その重要性は、多くの場合、ホスト材料に実用的なねじ込み接続を可能にすることにあります。そうでなければ、望ましい機械ねじの性能が得られません。
電子機器および電気機器筐体
想定される用途は以下のとおりです。
-
機器筐体
-
コントローラケース
-
サービスパネル
-
取付ボス
-
通信機器
インサートは、繰り返しのメンテナンスと正確なねじ位置合わせをサポートする必要がある場合があります。
自動車内装部品
一部のプラスチック製内装部品には、ねじ込みインサートが使用される場合があります。
購入要件には、材料のトレーサビリティ、振動に関する考慮事項、組み立ての再現性、および規定の品質が含まれる場合があります。
ドキュメント自動車用途であっても、自動車品質管理規格への適合性を自動的に証明するものではありません。
家電製品
プラスチック製の筐体、ハンドル、取り付け構造、および保守部品には、機械ねじ接続が必要となる場合があります。
購入者は、設置の再現性、動作条件、および分解要件を評価する必要があります。
産業機器
計器筐体、制御盤、取り付けカバー、および一部の非金属構造部品には、ねじ込みインサートを使用する場合があります。
これらの用途では、実際の機械的および環境的要件に従って部品を指定する必要があります。
家具およびキャビネット部品
インサートの設計が母材に適している場合、一部のプラスチック製家具アクセサリーまたは木製家具の接合部に真鍮製インサートが適している場合があります。
より幅広い家具用途向けに、JHFIXはも提供しています。 家具用金具およびコネクタ製品。
3Dプリント部品
熱可塑性樹脂プリント部品に適した材料として、熱硬化性インサートがよく検討されます。
しかし、プリント部品には以下のような変動要因が存在します。
-
プリント方向
-
壁厚
-
内部構造
-
材料
-
プリント温度
-
局所密度
-
穴の品質
射出成形プラスチック部品で検証された設計プリント部品への使用は自動的に承認されるべきではありません。
真鍮インサートナットが最適でない場合
信頼できるサプライヤーは、別の締結方法の方が適している可能性のある用途を喜んで特定してくれるはずです。
非常に薄いプラスチック壁
穴の周囲の材料が不足している場合、ボスが必要なインサートを支えられない可能性があります。
熱硬化性樹脂の加熱固定
従来の加熱固定方法は、熱硬化性樹脂の母材には適さない場合があります。
極めて高い機械的負荷
接合部には、別のインサート設計、別の金属、貫通ボルト、またはより大きな構造接続が必要になる場合があります。
腐食に関する要件が未解決の用途
使用環境に化学物質への曝露や異常な腐食リスクがある場合は、選択した真鍮合金を慎重に評価する必要があります。
コスト制約が厳しく、サービス要件が限定的な場合
製品が一度しか組み立てられず、再利用可能なねじ山を必要としない場合、別の締結方法が商業的に適切となる可能性があります。
材料に厳しい制約がある製品
一部の真鍮合金は、購入者の材料組成要件を満たさない場合があります。
このような場合は、真鍮が常に適切であると想定するのではなく、代替合金または締結方法を検討してください。
真鍮インサートナットの製造方法
製造方法は、部品の設計と生産要件によって異なります。
精密真鍮インサートは一般的に機械加工プロセスと関連付けられますが、完全なプロセスには複数の工程が含まれる場合があります。
材料の準備
指定された真鍮材は、承認された材料要件に従って選択されます。
旋削および外径加工
成形インサート本体は、要求された外形形状に成形されます。
穴あけおよび内ねじ切り
内径と機械ねじは、図面に従って加工されます。
ローレット加工または外形加工
必要な保持形状は、適切なプロセスを用いて形成されます。
バリ取り
バリ取りは、金属粉や鋭利なエッジが組み立てを妨げる可能性があるため重要です。
洗浄および表面処理
部品によっては、洗浄またはその他の指定された処理が必要となる場合があります。
検査
重要な寸法、ねじ山形状、および表面状態が評価されます。
梱包
完成した部品は、注文に応じて識別され、梱包されます。
すべての設計で同じプロセスが使用されるわけではありません。
シーケンス。OEMの見積もりでは、製造工程は指定された真鍮のグレード、形状、公差、注文数量、および受入要件に照らして確認する必要があります。
真鍮インサートナットのサプライヤーはどのような品質管理を行うべきですか?
品質管理は、取り付け後の接合部に影響を与える特性に重点を置く必要があります。
材料検査
必要な真鍮のグレードと材料に関する文書を確認してください。
寸法検査
以下のような重要な特徴を測定します。
-
全長
-
本体外径
-
パイロット形状
-
フランジ径
-
ローレットバンド寸法
-
溝寸法
-
同心度
-
ねじ深さ
-
入口面取り
ねじ検査
内ねじの形状と合意された公差を確認します。
購入仕様書に従って、適切なねじゲージまたはその他の検査方法を使用します。
ローレット検査
保持力に影響を与える部分については、パターン、形状、損傷、および一貫性を確認します。
表面検査
確認事項:
- data-spread="false">
-
バリ
-
損傷
-
汚染
-
目に見える欠陥
-
許容できない表面のばらつき
機能的な設置試験
代表的なホスト材料と設置条件を使用してください。
取り付け、位置合わせ、ねじの使用可能性、および必要な性能を確認してください。
梱包検査
製品の識別、数量、仕上げ、保護、およびカートンラベルを確認してください。
どのような文書を要求する価値がありますか?
プロジェクトの重要度に応じて、購入者は以下を要求する場合があります。
- data-spread="false">
-
承認図面
-
材料記録
-
初回品検査報告書
-
寸法検査結果
-
ねじ山確認
-
機能試験報告書
-
表面検査基準
-
梱包監査
-
ロット識別
目的は、プロジェクトに必要な記録を取得することであり、決して使用されない文書を収集することではありません。
サンプル承認:新しい真鍮インサートの認定方法
取り付け前に大量注文の場合は、管理されたサンプル承認プロセスを確立してください。
第一:図面の確認
予定形状、材質、内ねじ、表面要件を確定します。
第二:基材の確認
製造に使用するプラスチック樹脂、木材、またはその他の基材を特定します。
第三:穴の確認
穴の直径、深さ、および関連寸法について合意します。
第四:取り付け方法の確認
機器およびプロセス要件を文書化します。
第五:代表サンプルの取り付け
実際の部品または生産相当の試験片を使用します。
第六:機能試験の実施
合意された荷重条件と性能基準を評価します。
第七:取り付け後の検査条件
適切な場合、断面サンプルは熱可塑性樹脂アセンブリにおける材料の流れと保持機能の係合を評価するのに役立ちます。
第8項:ゴールデンサンプルの承認
将来の生産のために管理された参照サンプルを保管してください。
ゴールデンサンプルは以下に関連付けられている必要があります。
-
図面改訂
-
材料仕様
-
挿入構成
-
試験条件
-
梱包要件
-
承認済み品目コード
これにより、不完全な説明や古い写真に基づいて再注文が行われることを防ぎます。
方法真鍮インサートナットサプライヤーの比較
サプライヤーの比較では、同じ技術的および商業的要件を満たす能力を評価する必要があります。
| 評価要素 | 確認事項 |
|---|---|
| 製品の専門性 | 関連するインサートの種類とアプリケーション経験 |
| 材料管理 | 真鍮合金の確認とトレーサビリティ |
| ねじ加工能力 | 必要な直径、ピッチ、深さ、公差 |
| カスタマイズ | 図面とサンプルレビュー |
| 製造 | 提案された形状に適したプロセス |
| 検査 | 重要な寸法とねじの嵌合の管理 |
| 機能試験 | 取り付け、トルクアウト、および引き抜き評価 |
| 適合性 | 適用材料および制限物質の記録 |
| サンプリング | 明確な承認および改訂プロセス |
| 包装 | バルク、個数別、およびプライベートブランドオプション |
| 取引条件 | 最小発注数量、金型、価格、納期 |
| リピート供給 | 承認済み仕様と変更管理 |
サプライヤーのカタログに記載されているサイズ範囲を、実際の注文確認の代わりに使用しないでください。
M4熱固定インサートとM4外ねじ木ねじインサートは、内ねじの表記が似ていても、取り付け要件が全く異なる場合があります。
真鍮インサートナットの価格:コストに影響を与える要因
真鍮インサートの単価は、いくつかの要因によって決まります。
真鍮合金
材質グレードの違いは、原材料費と製造コストに影響を与える可能性があります。
インサート寸法
本体が大きい場合やインサートが長い場合は、材料の量と加工時間が異なります。
ローレット加工の複雑さ
複雑な保持形状は、生産要件を増加させる可能性があります。
ねじ精度
要求仕様が厳しくなると、製造および検査コストに影響します。
生産量
生産量は、セットアップの割り当て、加工効率、および包装の経済性に影響します。
二次加工
洗浄、特殊仕上げ、追加検査、または文書作成は、コストを増加させる可能性があります。
金型
カスタム設計では、専用の生産金型が必要になる場合があります。
包装
バルクバッグ、個数別部品セット、およびブランド小売パッケージは、それぞれ異なるコスト構造を持っています。
配送
要件運賃、仕向地、配送条件、スケジュールは最終的な購入コストに影響を与える可能性があります。
総調達コストの比較
部品が組立不良の原因となる場合、インサート1個あたりの価格が安くても意味がありません。
実用的なコスト比較では、以下を考慮する必要があります。
部品コスト + 設置コスト + 検査コスト + 梱包コスト + 予想される品質リスク + 物流コスト
これにより、単価だけを見るよりも優れた購入の視点が得られます。
最小発注数量(MOQ)とリードタイム:購入者は何を期待すべきか?
MOQとリードタイムは、インサートの正確な仕様に基づいて確認する必要があります。
これらは以下によって異なる場合があります。
-
真鍮のグレード
-
ねじサイズ
-
外径形状
-
カスタムツーリング
-
製造工程
-
検査要件
-
仕上げ
-
梱包
-
注文数量
JHFIXは現在、ナットカテゴリー内のいくつかのねじ込みインサート製品について、製品固有の最小注文数量(MOQ)情報を公開しています。
ただし、これらの製品は、提案されている真鍮製熱固定インサートまたは成形インサートの確定MOQを推測するために使用しないでください。
真鍮に関するお問い合わせは、以下の項目について別途確認をお願いいたします。
-
材料および製造の実現可能性
-
サンプル数量
-
サンプル納期
-
金型要件
-
生産最小発注数量
-
生産納期
-
検査書類
-
梱包条件
試作品から量産へと移行する際には、明確な商取引上の境界線が特に重要となります。
OEM真鍮インサートナットのカスタマイズ
カスタムインサートの開発開始
機能要件に基づきます。購入者は以下の変更を要求できます。
-
内ねじ
-
インサート長さ
-
本体径
-
ローレット形状
-
溝配置
-
フランジ形状
-
挿入形状
-
ブラインド穴またはスルー穴構成
-
材質グレード
-
表面処理
-
パッケージフォーマット
ただし、カスタマイズは無制限の約束として扱うべきではありません。
提案された設計は、製造の実現可能性と組立適合性についてレビューする必要があります。
技術評価のために送付するもの
最も有用なドキュメントは次のとおりです。
-
2Dまたは3D部品図
-
既存のインサートサンプル
-
嵌合ファスナー
-
ホスト材料仕様
-
穴図
-
取り付け方法
-
性能要件
-
目標注文数量
-
梱包情報
JHFIXの既存のねじ込みインサートとナット製品は、同社の現在のインサートナット製品の範囲と、図面またはサンプルによるレビューへのアプローチを示しています。
真鍮専用のプロジェクトの場合、必要な合金とインサートの種類を明確に特定する必要があります。そうすることで、チームは既存のカタログ製品と一致すると想定するのではなく、提案された構成を評価できます。
ハードウェアの梱包が真鍮インサートの大量供給に与える影響
部品の認定において、梱包はしばしば見落とされます。
大規模なOEMプロジェクトでは、受け取り、保管、組み立て、および再注文の精度に影響を与える可能性があります。
複数のインサートバリエーションを調達するメーカーを考えてみましょう。
- data-spread="false">
-
M3 熱固定インサート
-
M4 熱固定インサート
-
M4 ロングボディインサート
-
M5 圧入インサート
-
カスタムブラインドスレッドインサート
これらの部品の中には、見た目が非常に似ているものがあります。
袋やカートンに誤ったラベルが貼られている場合、技術的には正しいインサートでも、別の製品に属するものが組立ラインに送られてしまう可能性があります。
バルク包装
部品が管理された生産システムに供給され、購入者が適切な受入および識別手順を持っている場合に適しています。
個数入り袋
規定の組立数量または小ロット生産に適しています。キット。
仕切り付きパッケージ
バリエーションを分けたり、適合する部品を組み合わせたりするのに役立ちます。
プライベートラベルパッケージ
販売代理店、ハードウェアブランド、または小売製品に適しています。
JHFIXは、締結部品およびハードウェアキット向けに、バッグパッケージソリューションとボックスパッケージオプションを提供しています。
真鍮インサートプロジェクトの場合、パッケージの実現可能性は最終的な部品仕様と合わせて評価する必要があります。
真鍮インサートナット購入者向けRFQチェックリスト
以下の表は、OEMへの問い合わせを準備する際に使用できます。
| RFQ分野 | 記載事項 |
|---|---|
| 製品 | 真鍮製ねじ込みインサートタイプ |
| 用途 | プラスチック製ハウジング、機器、家具、その他用途 |
| 図面 | 管理された2D/3D図面またはサンプル |
| 真鍮のグレード | 必要な合金指定 |
| 内ねじ | サイズ、ピッチ、公差、深さ |
| 外径 | 本体とローレット寸法 |
| 長さ | 全長および有効長さ |
| 形状 | ローレット、溝、フランジ、パイロット、およびエントリー |
| 取り付け方法 | 熱硬化、超音波、圧入、成形、またはその他の |
| 基材 | 樹脂グレード、充填材含有量、木材またはその他の基材 |
| 穴の詳細 | 直径、深さ、および公差 |
| 相手ねじ | 直径、ピッチ、係合、および接合部スタック |
| 性能 | 引抜き試験、トルク試験、その他の受入基準 |
| コンプライアンス | 材料および規制物質に関する文書 |
| 数量 | サンプル、初回注文、年間予測 |
| 包装 | バルク、個包装、キット、プライベートラベル |
| 配送先 | 配送国および物流要件 |
完全なRFQは、サプライヤーが同じ範囲で見積もりを行い、金型製作や製造開始前に不確実性を特定するのに役立ちます。
例:OEM真鍮インサートナットに関するお問い合わせ
件名:プラスチック製機器ハウジング用カスタムM4真鍮熱硬化インサート
JHFIXチーム様
弊社では、繰り返し機械ねじによる組み立てを行うM4真鍮ねじインサートを必要とするプラスチック製機器ハウジングを開発しております。
弊社のエンジニアリングチームは、2D図面、提案する真鍮合金仕様、プラスチック樹脂情報、成形ボス形状、パイロット穴寸法、嵌合ねじ、および機能要件を提供できます。
この真鍮インサート構成が、貴社の製造プロセスまたは承認済みの調達プロセスで対応可能かどうかをご確認ください。
また、以下の点についても確認させていただきたいと考えております。
-
材料および合金の入手可能性
-
製造可能性
-
サンプル開発要件
-
推奨検査範囲
-
内ねじの確認
-
引抜き試験およびトルク試験の要件
-
最小注文数量
-
生産リードタイム
-
バルク包装オプション
量産開始前に、まず技術評価とサンプル承認をお願いいたします。
正確な見積もり作成に必要な追加書類をお知らせください。
よろしくお願いいたします。
OEM購買部
このお問い合わせは、M4真鍮インサートの価格だけを尋ねるメッセージよりも、サプライヤーがプロジェクトを評価する上でより強力な根拠となります。
検討する理由ねじ込みインサートおよびOEMファスナープロジェクトにJHFIXはいかがですか?
JHFIXは、中国広東省に拠点を置く江門金和五金製品有限公司傘下のファスナーおよび家具用金物サプライヤーです。
同社の会社概要の情報によると、2004年に事業を開始し、国際市場の顧客にサービスを提供しています。
公開されている製造およびサポートシステムには以下が含まれます。
-
冷間鍛造
-
タッピング
-
プレス加工
-
射出成形
成形 -
組立
-
梱包
-
検査
当社は、ナット、ねじ込みインサート、ねじ、家具用コネクタ、プレス加工ハードウェア、および梱包ソリューションも幅広く提供しています。
インサートナットの技術レビュー
JHFIXの最新製品ページでは、以下の点の重要性について説明しています。
-
インサート形状
-
内ねじ
-
外ねじ
-
パネルまたは母材
-
下穴準備
-
嵌合ボルトの互換性
-
材質と仕上げ
-
取り付け
-
品質検査
-
梱包
これは、OEMインサートナットに関する議論の出発点として役立ちます。
図面に基づくカスタマイズ
購入者は、提案されたねじ込みインサート構成のレビューのために、図面または既存のサンプルを提出できます。
関連ファスナー供給
プロジェクトで小ねじ、ナット、ワッシャー、ブラケット、その他の締結部品も必要な場合は、JHFIX製品カタログが、関連する購入をまとめるのに役立ちます。要件
パッケージングの統合
OEMおよびプライベートブランドのお客様の場合、部品のパッケージングはハードウェアの供給と併せてご相談いただけます。
真鍮固有の認定
現在のカタログにねじ込みインサート製品が掲載されているからといって、すべての真鍮製インサート設計が在庫にあるとは限りません。
熱固定式、超音波固定式、圧入式、または成形式真鍮インサートの場合、材質グレード、形状、製造方法、容量、試験、および取引条件については、プロジェクトごとに確認が必要です。
これにより、お客様は推測に頼るのではなく、認定されたサプライヤーを探すための実践的な次のステップが実現します。
真鍮インサートナットサプライヤーに関するよくある質問
1. 真鍮インサートナットとは何ですか?
真鍮インサートナットは、適合する母材内に保持されるように設計された、内部に機械ねじが切られた部品です。設計に応じて、加熱、超音波エネルギー、プレス、成形、または外ねじ切りによって取り付けられます。
2. 真鍮ねじ込みインサートはどのような用途に使用されますか?
プラスチック製ハウジング、電子機器筐体、家電製品、産業用組立品、一部の家具部品、および適切な母材内に機械ねじ接続を必要とするその他の製品に使用されます。
3. 熱硬化型インサートと圧入型インサートの違いは何ですか?
熱硬化型インサートは、制御された熱を使用して、外部形状の周囲の適合する熱可塑性樹脂を軟化させます。圧入型インサートは、挿入時の機械的な係合に依存します。
適切な方法は、母材と要求される性能によって異なります。4. 真鍮インサートはABS樹脂に適していますか?
適切な真鍮インサートは、形状、穴の設計、取り付け方法、および機能要件が特定のABSグレードと成形部品に対して検証されている場合に、ABS樹脂に使用できます。
5. 真鍮インサートはナイロンに取り付けることができますか?
はい、互換性のあるねじ込みインサートは、適切なナイロン材料に使用できます。ただし、ナイロンのグレードとフィラー含有量は、取り付けと性能に影響を与える可能性があります。実際の樹脂に合わせてプロセスが検証されている必要があります。
6. 真鍮インサートはMDFまたは木材に使用できますか?
一部の真鍮インサート設計は、特定の木材またはエンジニアードパネル用途に適しています。ただし、熱可塑性熱硬化性インサートは、自動的に木材インサートとして使用すべきではありません。外部形状は、意図する基材と取り付け方法に適合している必要があります。
7.真鍮製とステンレス鋼製のねじ込みインサート、どちらが良いですか?
どちらが優れているということはありません。真鍮は加工性や特定の熱設備用途において優位性を持つ場合があります。ステンレス鋼は特定の機械的要件や耐腐食性要件を満たす場合に好ましい場合があります。適切な選択は、実際の設計と材料グレードによって異なります。
8. 真鍮製インサートにはどのようなねじサイズがありますか?
一般的な業界サイズは、インサートの種類によってM2、M2.5、M3、M4、M5、M6、M8などがあります。各サイズと構成の入手可能性については、選択したサプライヤーに確認する必要があります。
9. 真鍮製インサートがプラスチックの中で回転するのはなぜですか?
考えられる原因としては、穴径の不適切、ローレットの噛み合い不良、プラスチックの流れ不足、不適切な取り付け、または過剰な組み立てトルクなどが挙げられます。取り付け全体を調査する必要があります。
10.真鍮製インサートの引き抜き強度はどのように測定されますか?
引き抜き性能は、取り付けられたインサート、母材、荷重方向、および試験方法を含む、規定された試験構成によって評価されます。数値結果は、試験条件が同等の場合にのみ比較できます。
11. 真鍮製インサートナットはカスタマイズできますか?
はい、真鍮製ねじ込みインサートは、製造上の実現可能性に応じて、形状、ねじ山、長さ、フランジ、および保持機能などをカスタマイズして設計できます。購入者は、図面、材料要件、および設置情報を提供する必要があります。
12. すべての真鍮製ねじ込みインサートはRoHS指令に準拠していますか?
いいえ。準拠は、実際の合金組成、製品カテゴリ、仕向市場、および適用される要件または免除によって異なります。購入者は、適切な材料宣言および関連文書を要求する必要があります。
13.真鍮インサートナットのサプライヤーはどのように選べばよいですか?
材料のトレーサビリティ、ねじの精度、外形寸法、製造能力、設置に関する知識、サンプル承認、機能テスト、梱包、最小発注数量(MOQ)、およびリピート注文管理を評価してください。
14. 真鍮インサートは、対応するねじと一緒に供給できますか?
サプライヤーの製品範囲とプロジェクトの要件によっては、インサートは対応する小ねじやその他のハードウェアと一緒に供給される場合があります。ねじの互換性、数量比率、および梱包を確認する必要があります。
15. カスタム真鍮インサートの最小発注数量(MOQ)はいくらですか?
MOQは、真鍮のグレード、形状、製造方法、注文数量、および梱包要件によって異なります。関連性のないインサート製品から推測するのではなく、見積もり時に具体的なMOQを確認する必要があります。
16.見積もりを依頼する前に、どのような情報を送るべきですか?
インサートの図面、ねじ山、真鍮材質の仕様、母材材質、穴の設計、取り付け手順、相手ねじ、性能要件、見積数量、梱包情報をご提供ください。
17. JHFIXはカスタム真鍮インサートのプロジェクトを審査できますか?
JHFIXの公開製品情報では、ねじ込みインサートの構成と材質要件について、図面ベースおよびサンプルベースの審査に対応しています。特定の真鍮合金の入手可能性、製造可能性、最小発注数量(MOQ)、試験、納期については、プロジェクトに関する直接的な確認が必要です。
結論
真鍮インサートナットのサプライヤーを選ぶには、ねじサイズと単価を比較するだけでは不十分です。大量供給を承認する前に、真鍮合金、保持形状、取り付け方法、母材材質、ねじ精度、機能試験、リピート注文の一貫性を評価する必要があります。
カスタム真鍮インサートの場合、最も有効な次のステップは、完全な技術見積依頼(RFQ)です。
プロジェクトに、適合するネジ、家具用金具、OEM部品、またはカスタマイズされたパッケージが含まれる場合は、JHFIX製品ラインナップをご覧ください。また、JHFIXにお問い合わせいただき、図面、材料要件、用途の詳細、数量、および試験基準を添えて、製造の実現可能性、サンプル開発、および見積もりについてご相談ください。