
OEMバイヤーはねじ込みインサートメーカーに何を期待すべきか?
ねじ込みインサートメーカーは、単に内ねじサイズを提示できる能力だけでなく、想定される母材、取り付け方法、相手材、および要求される接合性能に適合するインサートを製造または供給できる能力に基づいて評価されるべきです。
OEM購入において最も重要な要件は以下のとおりです。
-
用途に適したねじ込みインサート設計
-
検証済みの内ねじ寸法と互換性
-
適切な外形形状と取り付け機能
-
定義された材料および表面要件
-
母材との適合性および準備済み穴
-
管理された製造および検査プロセス
-
代表的なアセンブリを使用したサンプル承認
-
必要に応じて機能検証
-
追跡可能な部品仕様と改訂管理
-
信頼性の高い梱包とリピート注文の識別
サプライヤーは図面通りの部品を製造しても、最終的な接合部の性能が劣る場合があります。
例えば、ねじ込みインサートは正確なM6内ねじが切られているかもしれませんが、パイロット穴が周囲のパーティクルボードに適していないために失敗する可能性があります。
同様に、リベットナットは取り付け前の寸法検査には合格しても、薄い金属板に取り付けた後に保持力が不十分になることがあります。この区別は非常に重要です。
ねじ込みインサートの品質は、単に金属部品自体の特性だけではありません。
これは、設置された接続部の特性でもあります。再利用可能なねじ接続部をお探しのバイヤー様向けに、JHFIXはナットとねじインサート製品の中から、複数のねじナット構成をご用意しています。製品固有の図面、サンプル、設置、品質、および梱包に関するレビューも提供しています。
最も効果的な調達プロセスは、まずジョイント全体を定義し、次に適切なインサートを選択することから始まります。
ねじインサート製造において、ねじ精度以上のものが求められる理由
ねじインサートの主な目的は、使用可能な内径を作り出すことです。適合する母材または構造にねじ山を形成します。
用途によっては、これにより、木製パネル、プラスチック部品、または薄い金属板に機械ねじまたはボルトを取り付けることができます。
インサートは2つの重要なインターフェースを形成します。
1つ目のインターフェースは内部です。機械ねじがインサートの雌ねじに噛み合います。
2つ目のインターフェースは外部です。インサートが周囲の材料に噛み合い、固定され、または保持されます。
接続は、両方のインターフェースが用途の要件を満たしている場合にのみ機能します。
ねじゲージで内ねじを確認できますが、インサートが目的の母材内で確実に固定されることを保証するものではありません。
引き抜き試験で軸方向の保持力を確認できますが、ボルト締め付け時にインサートが回転に抵抗することを必ずしも証明するものではありません。
目視検査で表面仕上げの美しさを確認できます。
特定の基材や耐食性を保証するものではありません。購買担当者にとって、これはサプライヤーの選定プロセスにおいて、カタログの仕様以上の要素を考慮する必要があることを意味します。
プロのメーカーは、部品の実際の機能を左右する要素を理解している必要があります。
用途によっては、内ねじの公差が最も重要な要件となる場合があります。また、外リブの形状、フランジ、取り付け深さ、材料の適合性などが同様に重要となる場合もあります。
適切な優先順位は、接合部の設計によって異なります。
ねじ込みインサートの種類を理解する
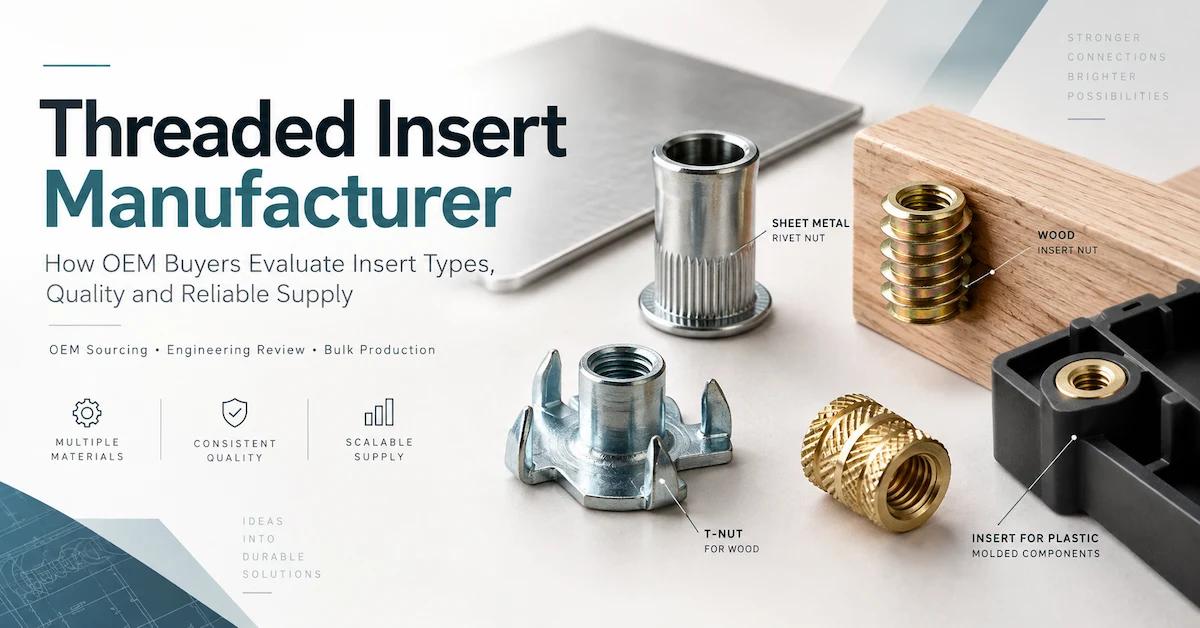
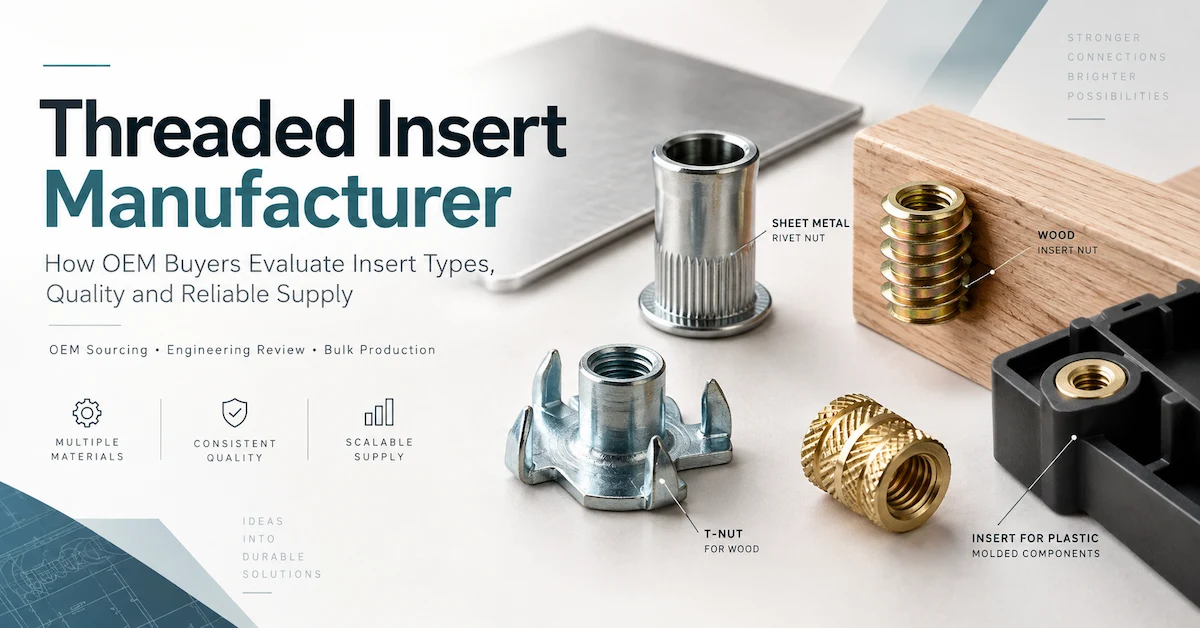
「ねじ込みインサート」という用語は、いくつかの異なる締結製品を包括しています。
木製家具パネル用に設計されたものもあれば、射出成形プラスチック部品用に設計されたものもあります。リベットナットは、適切な板金アセンブリにねじ込みポイントを提供します。
爪付きTナットは、別の取り付け・固定方法を使用します。両者は共通の目的、つまり内ねじを提供することを目指していますが、互換性はありません。
ねじ込みインサートタイプの比較
| インサートタイプ | 一般的な材質 | 取り付け原理 | 購入時の重要な考慮事項 |
|---|---|---|---|
| 六角ドライブ木製インサート | 無垢材、MDF、パーティクルボード、または互換性のあるボード | 加工済みのパネル穴に取り付けます | 内ねじ、ドライブ、外側リブ、穴への適合 |
| 外ねじ家具用インサート | 木材と加工パネル | 外側ねじが基材に食い込む | 外側ねじ、パイロット穴、座面深さ |
| テーパーインサートナット | 適切な木質パネル | テーパー外径が準備された穴に食い込む | テーパー、リブ形状、取り付け応力 |
| 爪付きTナット | 木材および適切なボードパネル | 爪がパネルに食い込む | フランジ、バレル、爪、取り付けアクセス |
| ブラインドリベットナット | 適切な板金または中空断面アセンブリ | 本体が変形する硬化中 | グリップ範囲、穴形状、硬化プロセス |
| 熱硬化インサート | 適合熱可塑性樹脂 | 制御された熱によりインサート周囲のプラスチック流動が可能 | 樹脂、ボス、温度、保持機能 |
| 超音波インサート | 適合熱可塑性樹脂 | 超音波挿入により局所的なプラスチック流動が発生 | 装置、材料、形状、プロセス |
| 成形一体型インサート | 適切な成形用途 | インサートは成形時に組み込まれます | 位置決め、方向、シール、保持 |
正しい質問は「どのねじ込みインサートが最も強いか?」ではありません。
正しい質問は次のとおりです。
実際の基材、設置プロセス、および使用環境において、どのインサートが最も適切な接続を実現するか?
この質問は、サプライヤーの価格を検討する前に、製品選定の指針となるべきです。
木製およびエンジニアード家具パネル用ねじ込みインサート
木製家具用途は、ねじ込みインサート市場の重要なセグメントです。
家具メーカーは、周囲のパネルに直接ネジを繰り返し打ち込むよりも、機械ねじ接続の方が望ましい場合に、インサートを使用することがよくあります。
用途例:
-
取り外し可能なテーブル脚
-
キャビネット部品
-
家具フレーム
-
モジュール式棚
-
ワードローブアセンブリ
-
取り外し可能な金具
-
家具修理システム
-
組み立て式家具
-
組み立て式家具
-
厳選された調整可能な家具部品
ねじ込み式インサートの価値は、接合部を複数回修理または組み立てる必要がある場合に特に顕著です。
ただし、金属インサートを使用しても、すべての木製接合部が自動的に強化されるわけではありません。
その性能は、周囲の材質に大きく左右されます。
MDF
用途中密度繊維板(MDF)は比較的均一な構造パネルを提供できますが、インサートは実際のグレードと穴あけ条件に適合させる必要があります。
購入者は以下を検討する必要があります。
-
パネル密度
-
パネル厚さ
-
下穴径
-
穴の深さ
-
インサート本体の形状
-
取り付け方法
-
パネル端からの距離
-
必要な引き抜き強度と回転保持強度
あるMDF仕様に適合するインサートは、別のMDF仕様に適合するインサートであってはなりません。すべてのMDFパネルに対して自動的に承認されます。
パーティクルボードの用途
パーティクルボードは、キャビネット、ワードローブ、組み立て式家具などに広く使用されています。
その内部構造と密度は、外部リブやねじ山がパネルにどのように食い込むかに影響を与える可能性があります。
部品は適切に装着されているように見えても、締め付け時に十分な保持力が得られない場合があります。
そのため、購入者は代表的な生産パネルを使用してインサートの適合性を確認する必要があります。
合板の用途
合板は層状構造です。
インサートの位置、下穴、挿入方向は、局所的なベニヤの完全性に影響を与える可能性があります。
設計検証時には、ひび割れ、剥離、および不均一な装着を考慮する必要があります。
無垢材の用途
木材の種類、木目方向、および水分条件は、取り付け
ねじ込みインサートメーカーは、あらゆる木材用途に共通のパイロット穴サイズを推奨すべきではありません。
承認された材料とインサートに合わせて、適切な穴形状を確立する必要があります。
プラスチック部品用ねじ込みインサート
プラスチック用途では、異なるエンジニアリング条件が適用されます。
ねじ込みインサートは、適切なプラスチック製ハウジング、家電部品、電気筐体、機器カバー、および再利用可能な機械ねじを必要とするその他の製品に一般的に使用されます。
設計によっては、取り付けには以下が含まれる場合があります。
-
熱挿入
-
超音波挿入
-
圧入
-
セルフタッピング
嵌合 -
インモールド配置
選択した方法は、プラスチック材料と部品形状に適合している必要があります。
熱硬化型ねじ込みインサート
熱硬化型挿入は、互換性のある熱可塑性樹脂で一般的に使用されます。
このプロセスでは、周囲のプラスチック材料が軟化し、インサートの外部保持部に沿って流れ込むようになります。
冷却後、材料は部品の保持に役立ちます。
重要な変数は次のとおりです。
-
樹脂グレード
-
充填材含有量
-
ボス形状
-
パイロット穴サイズ
-
インサートの外部形状
-
温度
-
挿入力
-
工程時間
-
座面深さ
実際の材料に合わせて、取り付け工程を検証する必要があります。
超音波ねじ込みインサート
超音波による取り付けは、機械的な振動を利用して、適合するプラスチックに局所的な熱を発生させます。
結果は、装置の設定、インサートの形状、および母材によって異なります。
熱挿入よりも自動的に優れていると考えるべきではありません。
成形埋め込みインサート
成形埋め込みインサートは、成形工程中に位置決めされます。
重要な考慮事項には、金型保持、インサートの位置合わせ、ねじの保護、および材料の流れの制御が含まれます。
購入者は、製造工程で指定されたインサート位置を繰り返し維持できることを確認する必要があります。
Aサプライヤー資格要件
プラスチック製インサートの製造および取り付け能力は、木製インサートの製造能力とは異なります。
家具パネル用のねじ込みインサートを供給する企業が、あらゆる熱硬化型、超音波溶着型、または成形型インサートを製造できるとは限りません。
発注者は、プロジェクトを発注する前に、正確な製品ファミリーと製造プロセスを確認する必要があります。
板金用ねじ込みインサート:リベットナットが適切な場合
薄板金は、締結において別の課題を生み出します。
多くの用途において、板金は必要なねじのかみ合いを直接確保できるほど厚くありません。
リベットナットを使用すれば、接合部の裏側に別途緩めのナットを設けることなく、内部に機械ねじを形成できます。
適切な設計であれば、片側から取り付けを行うことができます。
これは以下のような場合に役立ちます。
- data-spread="false">
-
金属製筐体
-
板金製キャビネット
-
機器パネル
-
金属フレーム
-
取付ブラケット
-
特定の中空断面アセンブリ
リベットナットと木製インサートの違い
リベットナットは、一般的に取り付け時の本体の変形を制御することで固定されます。
木製インサートは、周囲の基材との異なる締結方法に依存しています。
そのため、取り付け条件は互換性がありません。
リベットナットの仕様には、以下の項目が含まれる場合があります。
- data-spread="false">
-
本体形状
-
フランジ寸法
-
グリップ範囲
-
下穴寸法
-
板材
-
板厚
-
取付工具
-
マンドレル適合性
-
設定ストロークまたは力
-
設定後のねじの状態
これらは、木製インサートの下穴およびパネル密度要件とは異なります。
JHFIXはを表示します
JHFIXのねじ込みインサート製品の種類:購入者が比較できるもの
JHFIXのナット製品カテゴリには、さまざまな締結要件を示す複数のインサート構成が含まれています。
以下の製品は、互換性のあるカタログ製品ではなく、個別のエンジニアリングオプションとして扱う必要があります。
六角ドライブねじ込み木材インサートナット
この製品は、適切な板金ねじ込み接続での使用を想定しています。
JHFIXのねじ込みインサートナットの種類:購入者が比較できるもの
JHFIXのナット製品カテゴリには、さまざまな締結要件を示す複数のインサート構成が含まれています。
以下の製品は、互換性のあるカタログ製品ではなく、個別のエンジニアリングオプションとして扱う必要があります。
六角ドライブねじ込み木材インサートナット
六角ドライブねじ込み式木製インサートナット
調達にあたっては、購入者は以下を確認してください。
-
内ねじ径とピッチ
-
使用可能な係合深さ
-
六角ドライブ形状
-
フランジ寸法
-
本体とリブプロファイル
-
パネルと下穴の要件
-
材質と仕上げ
本製品は、再利用可能な機械ねじインターフェースを必要とする家具用途での評価に適しています。
最終仕様は、承認済みの図面またはサンプルと照合して確認する必要があります。
テーパー六角ドライブ木製インサートナット
テーパー六角ドライブ木製インサートナットは、内側の機械ねじ、六角ドライブ取り付けインターフェース、テーパー形状の本体、および外側のリブを備えています。
パネルの材質と穴との関連で、その形状を検討する必要があります。準備。
テーパー形状は、あらゆる条件下で優れた保持力を発揮するとは限りません。
性能が重要な場合は、取り付けテストが必要です。
丸型ねじ込みインサートナット
丸型ねじ込みインサートナットは、一般的に円筒形の本体、内ねじ、取り付け駆動部、および外側リブを備えています。
ノックダウン家具の接合部、調整脚、特定のキャビネット取り付け要件などの用途で評価できます。
繰り返しになりますが、製品の外観は最終的な製造材料や寸法を定義するものではありません。
六角穴付き家具用ねじ込みナット
挿入
六角ソケット家具用ねじ込みインサートナットは、粗目外ねじと内ねじ(機械ねじ)を備え、六角形の取り付け面を採用しています。
両方のねじ山が重要です。
内ねじはボルトと一致している必要があります。
外側のねじ山は、パネルと取り付け方法に適合している必要があります。どちらか一方だけを承認すると、不必要な調達リスクが生じます。
突起付きTナット
木製パネル用突起付きTナットは、フランジと突起付きの雌ねじバレルを備えています。
突起は、取り付け時にホストパネルに係合するように設計されています。
購入者は、フランジ、バレル、突起の形状、挿入方向、およびアクセス状況を確認する必要があります。
アセンブリに取り付け用のアクセスが確保されていない場合、Tナットはねじ付き木製インサートの代替品として自動的に使用すべきではありません。
OEMプロジェクトに適したねじ付きインサートの選び方
選定プロセスは、用途。
有用な意思決定手順は次のとおりです。
-
ホスト材料を特定します。
-
機械ねじ接続が必要な理由を判断します。
-
接合部の荷重と使用条件を定義します。
-
設置アクセスを確立します。
-
互換性のあるインサートファミリを選択します。
-
内ねじの要件を確認します。
-
外部保持形状を確認します。
-
穴の準備を定義します。
-
設置された接合部を検証します。
-
承認を確定します。仕様。
最も重要な違いは、製品を外観で選ぶか、機能で選ぶかという点です。
銀色のインサートと黄色のインサートは、基材や表面仕上げが異なる場合があります。
同じ内ねじを持つ2つの製品でも、外部保持システムが異なる場合があります。
使用可能な材料の厚みに正しく取り付けられない場合、長い部品は利点になりません。
インサートの設計が成功するためには、ホスト、穴、相手側のファスナー、取り付けプロセス、および使用荷重に同時に適合する必要があります。
内ねじの仕様:管理すべき事項
ねじインサートメーカーは、内ねじの特性を管理する必要があります。なぜなら、内ねじの特性が相手側のねじやボルトとの互換性を決定するからです。
公称ねじ径
工業用締結で使用されるメートルねじの表記例には、M4、M5、M6などがあります。 M8。
これらは例であり、すべてのJHFIXインサートモデルがすべてのサイズで入手可能であることを保証するものではありません。
ねじピッチ
ねじピッチは相手側の締結具と一致している必要があります。
同じ公称直径であっても、必ずしも同じピッチであるとは限りません。
ねじ公差
購入者は必要な公差クラスを定義する必要があります。
ISO汎用メートルねじについては、ISO 965-1:2026が関連する公差システムの原則と基本データを提供します。
この規格が存在するからといって、特定のインサートが特定の公差クラスで認証または製造されていることを、証拠なしに保証するものではありません。
使用可能なねじ深さ
購入者は、実際に係合可能なねじの長さを考慮する必要があります。
相手側のボルト長さ
ブラインドインサート内でネジが底付きすると、不要な負荷がかかる可能性があります。
ジョイントスタック全体と底付きクリアランスを確認してください。
挿入状態
面取り、バリ、またはねじ山の損傷は、組み立てに影響を与える可能性があります。
製品は他の点では寸法的に許容範囲内であっても、挿入条件が悪いと繰り返しねじ山がずれる原因となる場合があります。
ねじ山の確認
適切な検査方法には、合意されたねじゲージ、寸法測定、および制御された嵌合締結具を用いた試作組立が含まれます。
試験方法は図面の要求事項に合致している必要があります。
外形:部品購入者がしばしば過小評価する点
インサートの外形は、母材との相互作用を制御します。
製品によっては、重要な特徴として以下が挙げられます。
-
外形ねじ山
-
リブ
-
ローレット
-
テーパー
-
フランジ
-
爪
-
バレル径
-
グリップ部
-
挿入部形状
-
本体長さ
それぞれ特定の用途があります。
例えば、家具用インサートの外側ねじは、加工済みのパネルに噛み合います。爪付きTナットは、爪とフランジを使用します。
リベットナットには、取り付け工程と制御された変形が必要です。これらの特徴は、正式な仕様書に記載する必要があります。
サプライヤーが写真から正しい部品を再現できると想定しないでください。
図面には、取り付けに影響を与える重要な寸法とインターフェースを明記する必要があります。
実物サンプルが提供される場合は、再生産の前に、管理された図面または文書化された検査基準を作成する必要があります。
材料の選択:鋼、ステンレス鋼、真鍮、亜鉛合金
ねじ込みインサート用途では、さまざまな材料が使用されます。
適切な選択は、製造方法、機械的要件、環境条件、およびコストによって異なります。
| 材料 | 一般的なエンジニアリング上の考慮事項 | 購入者が確認すべき事項 |
|---|---|---|
| 炭素鋼 | 機械的特性、加工性、表面保護 | グレード、状態、仕上げ |
| ステンレス鋼 | 耐食性とグレードに依存する機械的特性 | グレード、用途適合性 |
| 真鍮 | 被削性と特定のインサート設計への適合性 | 合金、組成、取り付け方法 |
| 亜鉛合金 | 特定の家具金具の形状への適合性 | 合金、機械的要件、製造プロセス |
材料の選定は、製品のエンジニアリング要件に基づいて行う必要があります。
A真鍮色の部品は、必ずしも真鍮製であるとは限りません。
同様に、銀色の部品は必ずしもステンレス鋼ではありません。
OEMねじ込みインサートの場合、購入仕様書には基材と仕上げの両方を明記する必要があります。
仕上げの選択が重要な場合
乾燥した屋内キャビネット内のねじ込みインサートは、湿度の高い環境に設置された部品とは腐食に関する考慮事項が異なる場合があります。
仕上げの選択には以下が含まれる場合があります。
-
亜鉛メッキ
-
ニッケルメッキ
-
黒色仕上げ
-
その他の指定コーティング
必要な仕上げは、用途によって定義する必要があります。
腐食試験を行う場合
必要な場合は、製造前に方法と受入基準を合意する必要があります。ねじ込みインサートの製造プロセスとDFM
カスタムインサートを注文される場合、製造性設計(DFM)が重要になります。
提案される製造方法は、形状と材料によって異なります。
考えられるプロセスは次のとおりです。
-
材料準備
-
成形
-
機械加工
-
穴あけ
-
タッピング
-
外径ねじ切り
-
ローレット加工
-
プレス加工
-
表面処理
-
検査
-
組立・梱包
すべてのインサートが同じ工程を経るわけではありません。
旋削加工された真鍮製インサートと成形鋼製インサートでは、異なる製造方法が必要となる場合があります。
突起付きTナットは、円筒形インサートとは異なるフランジと突起の形状を持ちます。
リベットナットは、その取り付け挙動に適した形状で製造する必要があります。
エンジニアリングレビューでは何を取り上げるべきか?
有益なレビューでは、以下の点について検討します。
- data-spread="false">
-
選択された材料は、その形状を支えられますか?
-
機能上重要な寸法はどれですか?
-
提案された公差は製造可能ですか?
-
内ねじは効果的に検査できますか?
-
仕上げ加工は、相手ねじの嵌合に影響しますか?
-
設計には特殊な工具が必要ですか?
-
計画された生産量で部品を安定して生産できますか?
-
指定された試験は、実際の組立に適していますか?
有能なねじ込みインサートメーカーは、必要なエンジニアリング特性と、品質を損なうことなく調整可能な寸法を区別する必要があります。機能。
これにより、より正確な見積もりと、より管理された生産開発が可能になります。
ねじ込みインサートの品質管理:検査すべき項目
信頼性の高い品質計画は、承認された仕様から始まります。
ほとんどのOEMプロジェクトでは、材料検証、工程内検査、最終寸法検査、必要に応じてアプリケーションテストなどの検査段階が有用です。
受入材料レビュー
材料の指定と必要な文書を確認します。
寸法検査
適合性を決定する特徴を確認します。
-
本体直径
-
本体長さ
-
フランジ
-
外側リブまたはねじ山
-
テーパー
-
プロング
-
ツールインターフェース
-
内径
-
ねじ深さ
ねじ検査
直径、ピッチ、公差、有効深さ、嵌合適合性を確認します。
表面検査
許容できないバリ、損傷、汚染、仕上げ不良がないか確認します。
機能検査
必要に応じて、部品を代表的な母材に取り付けます。
着座、位置合わせ、保持、および組み立て動作を確認します。
梱包検査
品目識別、ねじの種類、数量、ラベル、および保護を確認します。
品質管理は、部品が寸法検査に合格したからといって終了するものではありません。
梱包済みの完成品も、購入者の要求を満たす必要があります。
引抜き試験、トルク試験、および取り付け試験
ねじ込みインサートは寸法検査に合格しても、使用中に故障する可能性があります。
機能検証は、部品検査では特定できないリスクを明らかにすることができます。
引抜き試験
引抜き試験は、規定された条件下での引き抜き抵抗を評価します。
結果は、インサート、母材、穴、取り付け、および荷重方法によって異なります。
トルク試験
トルク試験は、母材内での意図しない回転に対する抵抗を評価します。
この機械ねじが繰り返し締め付けられたり取り外されたりする場合、特に重要になります。
ねじの性能
内ねじと相手ボルトは、必要な組立条件に対して評価する必要があります。
取り付けテスト
レビュー:
-
挿入方法
-
必要な力またはトルク
-
着座深さ
-
位置合わせ
-
工具の係合
-
母材の損傷
リベットナットの取り付けテスト
リベットナットの場合、取り付けテストでは、準備された穴、取り付け工具、本体の変形、フランジの着座などを検査する必要があります。ねじ込み後の状態も考慮する必要があります。
規格と試験範囲
ASTM D1037は、木質繊維板およびパーティクルボード材料の特性評価に関連し、特定の締結具保持試験が含まれています。
ただし、その直接ねじ引き抜き試験手順は、あらゆるねじ込みインサート設計に対する普遍的な認証試験として用いるべきではありません。
プロジェクト固有のインサート保持試験には、別途定義された手順が必要となる場合があります。
購入者と供給者は、試験前に試験方法、試験片、調整、サンプルサイズ、および合否判定基準について合意する必要があります。
一般的なねじ込みインサートの破損とその原因
破損モードを理解することで、購入者はより効果的な品質要件を定義できます。
| 故障 | 考えられる原因 | 推奨される調査 |
|---|---|---|
| インサートが木材の中で空回りする | 外部嵌合不良または穴の嵌合不良 | パネル、穴、および取り付け状態を確認する |
| インサートが抜ける | 保持力が不十分または不適切な荷重 | 基材、形状、および荷重を確認する |
| パネルに亀裂が入る | 取り付け時の応力が過大である | 穴とエッジ距離を確認する |
| ボルトのねじ山がずれている | ねじ山不一致、損傷、または位置ずれ | 内ねじとボルトを点検します |
| インサートの位置が高すぎる | 取り付けまたは装着が不適切 | フランジと本体の形状を確認します |
| プラスチックボスが変形している | プロセスまたはボスの設計が不適切 | 樹脂、穴、挿入設定を確認します |
| リベットナットが回転している | 穴または設定の問題 | 六角部の形状、グリップ、および装着を確認します |
| 内ねじのねじ山が破損している | 過負荷または不適切な嵌合ファスナー | ねじとアセンブリを評価します条件 |
| バッチ性能の変化 | プロセスまたは材料のばらつき | 承認済みの仕様とサンプルを比較する |
故障解析は、実際のメカニズムの特定に重点を置くべきです。
より大きなインサートやより硬い材料に変更しても、根本的な問題が解決するとは限りません。
例えば、大きすぎるインサートは、薄いパネルに余分な応力を発生させる可能性があります。
適切な是正措置には、穴の準備、取り付け管理、材料の選定、または接合部の再設計が含まれる場合があります。
大量発注前にねじ込みインサートメーカーを認定する方法
メーカーの認定は、エンジニアリング、品質、商業、サプライチェーンの評価を組み合わせる必要があります。
エンジニアリング能力
サプライヤーが以下のことができるかどうかを尋ねてください。
- data-spread="false">
-
図面またはサンプルを確認する
-
適切な製品ファミリーを特定する
-
嵌合ねじを評価する
-
穴と母材の要件について話し合う
-
不足している技術情報を特定する
-
管理サンプルの承認をサポートする
製造能力
どの工程が社内で行われ、どの工程が外部委託されているかを確認する。
購入者は、重要な寸法と生産変更の管理責任者が誰であるかを理解する必要があります。
品質能力
以下の点について質問する。
-
寸法検査
-
ねじの確認
-
材料管理
-
表面検査
-
アプリケーションテスト
-
バッチ識別
-
不適合製品の取り扱い
商用対応能力
確認:
-
最小発注数量
-
金型
-
サンプル費用
-
サンプル納期
-
生産リードタイム
時間
-
支払条件
-
梱包
-
配送条件
長期供給能力
サプライヤーが再注文においても承認された仕様をどのように維持するかを評価します。
最初のサンプルは良好でも、その後の変更を管理できないメーカーは、継続的なリスクを生み出します。
実用的なねじ込みインサートサプライヤー評価表
調達チームは、以下のフレームワークを使用して、サプライヤーを一貫して比較できます。
| 評価領域 | 重要度 | レビュー対象 |
|---|---|---|
| 技術理解 | 20% | インサートタイプ、インターフェース、図面レビュー |
| 製品品質管理 | 20% | 寸法、ねじ山、材質、検査 |
| 機能検証 | 15% | 設置、保持、組立テスト |
| 製造と生産能力 | 15% | 工程管理と反復生産計画 |
| 商業的競争力 | 10% | 価格、最小発注数量(MOQ)、金型 | 範囲
| 梱包と物流 | 10% | 識別、保護、配送 |
| コミュニケーションと文書化 | 10% | 改訂管理、RFQの明確性、応答性 |
これらの重みは、調達における例示的なツールであり、業界標準ではありません。
購入者は、製品の重要度に応じて調整する必要があります。
例えば、安全性が重要な産業用アセンブリの場合、エンジニアリング検証と文書化された品質管理に重点を置く必要があるかもしれません。
標準的な小売用ハードウェア製品の場合、梱包の正確性とリピート注文の一貫性に、より注意を払う必要があるかもしれません。
OEMねじ込みインサートの開発:図面から量産まで製造
カスタム開発は、管理された承認プロセスに従う必要があります。
ステップ1 – アプリケーションの定義
ホスト材料、接合機能、使用環境、および設置方法を特定します。
ステップ2 – 仕様書の作成
インサート図面、嵌合ファスナー、穴形状、材料、仕上げ、および受入基準を提供します。
ステップ3 – エンジニアリングレビューの完了
サプライヤーは製造の実現可能性を評価し、不足している情報を特定します。
ステップ4 – 見積範囲の確認
工具、サンプル、数量、取引条件、および梱包について合意します。
ステップ5 –サンプルの作成
提案された仕様に従って代表的な部品を作成します。
ステップ6 – 取り付けた接合部の検証
実際のアセンブリまたは生産を代表するアセンブリで部品をテストします。
ステップ7 – ゴールデンサンプルの承認
図面改訂、サンプル参照、材料、仕上げ、および重要な要件を確定します。
ステップ8 – 管理された生産の開始
承認された文書に基づいて製造します。
ステップ9 – 検査と梱包
部品の品質、数量、識別、および梱包を確認します。
ステップ10 –繰り返し注文の管理
承認済みの仕様と文書化された変更プロセスを、以降の注文にも適用してください。
JHFIXは、製造工場、エンジニアリングサポート、品質管理、および国際的な供給活動について、会社概要ページで説明しています。
カスタムねじ込みインサートプロジェクトの場合、正確な製造工程、材料、工具、試験、および商業上の要件は、エンジニアリングレビュー中に確認する必要があります。
ゴールデンサンプルと改訂管理が重要な理由
ゴールデンサンプルとは、管理された仕様に関連付けられた、承認済みの物理的な参照サンプルです。
これにより、買い手と供給者は、長期にわたって一貫性を維持できます。
インサートプロジェクトの場合、承認パッケージには以下が含まれる場合があります。
-
図面番号
-
改訂
-
承認済みサンプル
-
材料仕様
-
仕上げ要件
-
重要寸法
-
嵌合ファスナー
-
母材
-
穴および取り付け情報
-
試験基準
-
梱包参照
これは、交換用インサートを調達する際に特に重要です。
サプライヤーは、図面のない古いサンプルを受け取る場合があります。
購入者と製造業者は、合意した寸法を文書化する必要があります。
再生産を開始する前に、機能インターフェースを確認してください。改訂管理を行わないと、購買チームは同じ部品のわずかに異なるバージョンを意図せず発注してしまう可能性があります。
内ねじ、フランジの厚さ、外リブの形状、または仕上げの変更は、組み立ての互換性に影響を与える可能性があります。
ねじ込みインサートの最小発注数量(MOQ)、リードタイム、および製造コスト
MOQは商業的な問題ですが、その答えは技術的な要件によって異なります。
カスタムねじ込みインサートには、金型、材料準備、プロセス設定、検査、および梱包が含まれる場合があります。
サプライヤーは、最小発注数量を確定する前に、これらの条件を確認する必要があります。
MOQに影響を与える要因
考えられる要因は次のとおりです。
-
標準またはカスタム形状
-
材料グレード
-
製造方法
-
工具
-
必要な仕上げ
-
検査範囲
-
バリエーション数
-
梱包
-
生産数量
JHFIXねじ込みインサートおよびリベットナットの製品ページには、確定仕様につき10,000個と記載されているものがあります。
これは製品ページ上の条件であり、すべてのインサート設計で同じ最小発注数量(MOQ)が保証されるものではありません。
例えば、カスタム真鍮インサートは、無関係な木材インサートのMOQを適用するのではなく、別途見積もりを行う必要があります。挿入
単価に影響を与える要因
有用なコストモデルでは、以下を考慮します。
材料費 + 製造費 + 工具費 + 検査費 + 梱包費 + 物流費
単価が最も低いからといって、総購入コストが最も低くなるとは限りません。
低価格の部品が、手直し、仕分け、設置不良、交換請求などを引き起こした場合、それらのコストは元の価格差を上回る可能性があります。
リードタイムについて
購入者は以下を分けて検討する必要があります。
-
エンジニアリングレビュー
-
金型開発
-
サンプル製作
-
サンプル承認
-
量産
-
検査と梱包
-
出荷
スケジュールは実際の範囲を反映している必要があります。
まだ承認されていないカスタム部品について、一般的な納期約束に頼らないでください。
ねじ込みインサートの梱包とハードウェアキットの供給
梱包は製品管理の一部です。
家具メーカーは、外観は似ていても内部のねじ山や本体の長さが異なる複数のインサートを使用する場合があります。
工業用OEMは、複数のリベットナットグリップのバリエーションを必要とする場合があります。
これらの部品が混在すると、組み立てラインに見た目は正しい部品が届いても、実際には適合しない可能性があります。
重要な梱包要件
購入者は以下を指定する必要があります。
-
品目番号
-
ねじ山の種類
-
長さまたは本体のバリエーション
-
材質と仕上げ
-
1パッケージあたりの数量
-
バッチ識別
-
バーコードまたはラベル
-
内装
-
マスターカートン
-
保護要件
組立キットの場合、包装仕様には嵌合するファスナーと部品比率も明記する必要があります。
JHFIXは、ハードウェア部品およびキット向け供給のためのカスタムバッグ包装を提供しています。
これは、家具メーカー、産業用OEM、ハードウェア輸入業者、プライベートブランド販売業者にとって重要です。
目的は単に魅力的なパッケージングではありません。
正確な識別と信頼性の高い下流工程での取り扱いです。
完全なねじ込みインサートの準備方法RFQ
完全なRFQは、購入者が比較可能な見積もりを取得し、不要な設計変更を減らすのに役立ちます。
以下のチェックリストは、標準プロジェクトまたはカスタムプロジェクトに使用できます。
| RFQ項目 | 必要な情報 |
|---|---|
| インサートの種類 | 木製インサート、リベットナット、Tナット、プラスチックインサート、その他 |
| 図面/サンプル | 管理図面または既存部品 |
| 内ねじ | 直径、ピッチ、公差、深さ |
| 外形 | 本体、リブ、突起、フランジ、テーパー、またはグリップ範囲 |
| 材質 | 基材およびグレード |
| 仕上げ | めっき、コーティング、または外観要件 |
| 母材 | 木材、MDF、パーティクルボード、プラスチック、板金 |
| 母材寸法 | 厚さ、密度、またはその他の関連特性 |
| 穴 | 直径、形状、深さ、および公差 |
| 取り付け | 工具、方向、方法、および条件 |
| 相手側ファスナー | ねじ山、長さ、かみ合い、ジョイントスタック |
| 試験 | 必要な方法と合否判定基準 |
| 注文数量 | サンプル数量、初回注文、予測 |
| 梱包 | バルク、個数別パック、キット、プライベートラベル |
| ドキュメント | 必要に応じて材料、検査、または試験レポート |
見積依頼書には、未解決の疑問点を明記する必要があります。
購入者が正しい下穴サイズを知らない場合は、問い合わせ時に下穴サイズを尋ねる必要があります。数値をでっち上げるのではなく、技術レビューをお願いします。
OEM向けねじ込みインサートプロジェクトの見積依頼例
件名:家具組立用カスタムねじ込みインサート見積依頼
JHFIXチーム様
弊社は、着脱可能な機械ボルト接続用のねじ込みインサートを必要とするモジュール式家具製品を開発しております。
弊社の技術チームは、既存のインサートサンプル、提案図面、相手ボルト、パネル材質、パイロット穴の詳細、および接合組立情報を提供できます。
提案されたインサート形状をご確認いただき、貴社の現在の生産能力でこのプロジェクトに対応可能かどうかご回答いただけますでしょうか。
また、材質と仕上げのオプション、サンプル要件、重要な検査寸法、最小発注数量(MOQ)、生産リードタイム、および梱包方法についても確認させていただきたいと考えております。
完成したハードウェアはモデル固有の組立キットとして供給されるため、部品の識別と数量管理が重要となります。
必要な追加技術情報をお知らせください。
正確な見積もりを作成してください。敬具
OEM購買部
構造化された問い合わせは、価格交渉開始前に技術的な議論を確立するのに役立ちます。
別の締結ソリューションを選択すべき場合
ねじ込みインサートは便利ですが、すべての接続に適しているわけではありません。
次のような場合は、別のアプローチの方が適している可能性があります。
-
母材が十分な保持力を提供できない場合。
-
利用可能な壁またはパネルの厚さが不十分な場合。
-
接合部で繰り返し機械ねじによる組み立てが必要ない場合。
-
設置アクセスが選択したインサートタイプをサポートしていない場合。
-
想定される荷重が検証済みの荷重を超える場合接続。
-
必要な材料または仕上げが環境に適していません。
-
貫通ボルトまたは代替コネクタの方がより適切な設計です。
家具用途によっては、カムロックシステム、コネクタボルト、またはブラケットの方が、意図した接合部に適している場合があります。
JHFIX家具用ハードウェア製品群には、製品設計に応じて検討できる代替の締結および接続部品が含まれています。
目標は、すべての用途にねじ込みインサートを無理やり使用するのではなく、適切な締結システムを選択することです。
ねじ込みインサートおよびOEMハードウェアの調達にJHFIXを検討する理由
江門金和五金製品有限公司が運営するJHFIXは、中国に拠点を置くファスナーおよび家具用金具メーカー。
同社は2004年に事業を開始し、国際市場に製品を提供していると述べています。
同社の事業内容には、冷間鍛造、タッピング、プレス加工、射出成形、組立、梱包、検査、倉庫保管が含まれます。
これらの能力は、複数の関連するファスナーおよび家具用金具部品を必要とするプロジェクトに適しています。
多様なナットとインサート構成
現在の製品カタログには、木製インサートナット、丸型インサート、外ねじ付き家具用インサート、リベットナット、および爪付きTナットが掲載されています。
図面およびサンプルレビュー
製品ページには、カスタム構成のための図面およびサンプルレビューについて記載されています。
関連金具の供給
購入者は、同じ調達先で互換性のあるネジ、ボルト、家具用コネクタ、その他の金具を検討できます。
議論パッケージング統合
バルク包装、個数指定のハードウェアパック、プライベートラベルの要件は、部品仕様と併せて検討できます。
アプリケーションベースの品質レビュー
現在の製品情報では、寸法、嵌合ねじ、穴加工、取り付け、および購入者が定義する機能テストが重視されています。
これらは、管理されたOEM調達プロジェクトの有用な基盤となります。
ただし、購入者は、特定のインサート設計について、正確な製造工程、使用可能な材料、テスト能力、最小発注数量(MOQ)、および生産能力を確認する必要があります。
製品カテゴリだけでは、すべてのねじ込みインサート技術に対する普遍的な製造能力を保証するものではありません。
プロジェクト固有のレビューについては、購入者は技術図面と購入要件を添えてJHFIXまでお問い合わせください。
ねじ込みインサートに関するよくある質問
製造業者1. ねじ込みインサート製造業者は何をしますか?
ねじ込みインサート製造業者は、互換性のある母材またはアセンブリ内に機械ねじを加工するための部品を製造します。
サプライヤーの専門分野に応じて、製品には木製インサート、家具用インサートナット、プラスチックインサート、リベットナット、その他のねじ込み締結部品が含まれます。
正確な製品タイプについて製造能力を確認する必要があります。
2. 信頼できるねじ込みインサート製造業者を選ぶにはどうすればよいですか?
サプライヤーの製品専門性、材料管理、製造プロセス、寸法検査、ねじ精度、用途に関する知識、サンプル承認手順、および再注文に関する文書を評価してください。
サプライヤーは、個々の部品だけでなく、取り付けられた接合部全体を理解している必要があります。
3.ねじ込みインサートと通常のナットの違いは何ですか?
通常のナットは通常、別部品である相手ボルトと係合します。
ねじ込みインサートは、別の材料または構造内に保持されるように設計されており、必要な場所に機械ねじのインターフェースを形成します。
取り付け方法と外部保持方法は、設計の重要な要素です。
4. ねじ込みインサートにはどのような材料が使用されますか?
一般的な材料には、設計に応じて、炭素鋼、ステンレス鋼、真鍮、および特定の亜鉛合金などがあります。
具体的なグレードは、製造要件、機械的性能、環境、およびコストに基づいて選択する必要があります。
金属色は、基材を確実に識別するものではありません。
5.ねじ込みインサートはMDFやパーティクルボードに使用できますか?
はい、パネルの仕様、外形、下穴、および取り付け方法が検証済みであれば、適切なねじ込みインサートを加工家具パネルに使用できます。
性能は、代表的な生産材料で確認する必要があります。
6. ねじ込みインサートはプラスチックに適していますか?
特定のねじ込みインサートは、対応するプラスチック専用に設計されています。
取り付け方法には、熱固定、超音波挿入、プレス、または成形などがあります。
木製インサートは、自動的にプラスチック用途に適しているとは限りません。
7.ねじ込み式木製インサートとリベットナットの違いは何ですか?
ねじ込み式木製インサートは、その外形形状によって、あらかじめ加工された木材または集成材の穴に嵌合します。
リベットナットは一般的に、適切な板金アセンブリ用に設計されており、締め付け時の制御された変形によって保持されます。
これらは異なる取り付け手順と認定方法を必要とします。
8. ねじ込み式インサートは図面に基づいてカスタマイズできますか?
はい、サプライヤーの能力と製造の実現可能性によります。
カスタマイズには、ねじ山、長さ、本体形状、フランジ、外形、材質、仕上げ、およびパッケージが含まれる場合があります。
見積もり前に、完全な図面と用途情報を提出してください。
9.ねじ込みインサートが母材内で回転するのはなぜですか?
考えられる原因としては、穴の嵌合不良、不適切な外部保持形状、不適切な取り付け、母材の損傷、または過剰な組み立てトルクなどが挙げられます。
原因は、検査と代表的な試験によって特定する必要があります。
10. ねじ込みインサートの引き抜き強度はどのように試験されますか?
引き抜き性能は、規定されたアセンブリ、母材、荷重方向、および試験方法を用いて評価されます。
結果は、試験構成全体によって異なります。
関連性のない材料または試験方法による数値性能値を直接比較しないでください。
11.メーカーはどのようなねじサイズを提供できますか?
利用可能なねじサイズは、インサートの種類とサプライヤーによって異なります。
一般的なメートルねじの規格には、M4、M5、M6、M8などがありますが、製品ごとの入手可能性、ピッチ、公差、ねじ深さを確認する必要があります。
12. カスタムねじインサートの最小注文数量(MOQ)は?
MOQは、材質、形状、製造方法、工具、数量、検査、梱包によって異なります。
JHFIXの製品ページには、仕様が確定した製品ごとに10,000個と記載されているものもありますが、カスタムプロジェクトの場合は別途確認が必要です。
13. ねじインサートは、実際の相手ボルトでテストする必要がありますか?
はい。
適合性と性能が重要な場合は、嵌合ボルトと接合部全体を精査する必要があります。寸法的に許容範囲内のインサートであっても、ボルトの長さ、ねじ山、かみ合い、または取り付け条件が不適切な場合、組み立て上の問題が発生する可能性があります。
14. ねじ込みインサートは、対応する締結部品と一緒に梱包できますか?
サプライヤーとプロジェクトの範囲によっては、ねじ込みインサートは、対応するボルト、ねじ、その他の部品とともに、個数入りのハードウェアパックで供給される場合があります。
購入者は、部品表(BOM)、数量、品目識別、ラベル、および梱包要件を提供する必要があります。
15.ねじ込みインサートの見積依頼書には何を含めるべきですか?
製品図面またはサンプル、内ねじ、外形形状、材質、表面処理、母材、穴の仕様、取り付け方法、相手ボルト、試験要件、注文数量、梱包要件をご提供ください。
これらの情報により、サプライヤーは製造可能性を評価し、より正確な見積書を作成できます。
結論
ねじ込みインサートのメーカーを選ぶには、内ねじの精度や外保持形状から、母材との適合性、取り付け方法、品質管理、リピート注文の一貫性まで、締結システム全体を評価する必要があります。
最適な調達先は、承認済みの図面、代表的なサンプル、明確な試験要件、明確な商業仕様に基づいて決定されます。
JHFIXは、関連する締結部品、家具用金具、カスタム梱包ソリューションとともに、複数のねじ込みインサートとナットの構成を提供しています。
新しいインサートの開発、既存部品の交換、または完全なOEMハードウェアキットの調達をご検討されている場合は、図面、アプリケーション要件、および予想注文数量を添えて、JHFIXまでお問い合わせください。技術的な実現可能性、サンプル作成、および見積もりについてご相談させていただきます。